

Cómo evaluar reconstrucción 3D en inspección industrial
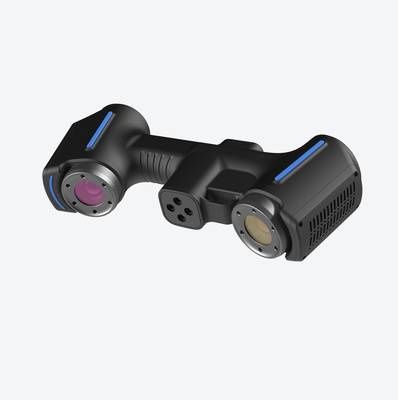
reconstrucción 3D: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición En un entorno de producción industrial, la.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
En un entorno de producción industrial, la inspección dimensional no es una actividad aislada: está condicionada por el ritmo de línea, la estrategia de calidad y la trazabilidad exigida por normas como ISO 9001 o ASME Y14.5.
La presión sobre los equipos de metrología suele concentrarse en tres frentes: reducir el tiempo de liberación de primeras piezas, detectar desviaciones geométricas antes del ensamblaje y documentar resultados con evidencia objetiva.
Puntos clave
- En un entorno de producción industrial, la inspección dimensional no es una actividad aislada: está condicionada por el ritmo de línea, la estra…
- La metrología industrial convencional —calibres, micrómetros, máquinas de medición por coordenadas (CMM) por contacto y plantillas físicas— oper…
- La reconstrucción 3D no es un paso aislado dentro del control dimensional.
- La reconstrucción 3D no resuelve todos los problemas de metrología.
El problema aparece cuando los métodos tradicionales —calibres, plantillas, máquinas de medición por coordenadas— no cubren geometrías complejas, superficies orgánicas o zonas internas de difícil acceso. En esos casos, el dato fiable deja de ser un requisito y se convierte en el cuello de botella.
La siguiente tabla resume las diferencias de exigencia según el contexto de inspección:
| Contexto de planta | Presión típica | Requisito de datos |
|---|---|---|
| Primer artículo (FAI) | Liberación rápida del lote | Nube de puntos completa y comparable al CAD |
| Control en proceso | Detección temprana de deriva | Repetibilidad y rapidez de captura |
| Inspección final | Criterios de aceptación estrictos | Informes trazables y alineados a tolerancias GD&T |
| Mantenimiento o reproceso | Piezas sin modelo nominal | Reconstrucción 3D para generar referencia |
La reconstrucción 3D responde a esta necesidad cuando el objetivo no es solo medir, sino obtener un modelo digital fiel de la pieza física.
A diferencia de una medición puntual, la reconstrucción entrega la superficie completa, lo que permite analizar deformaciones, desgastes o desviaciones de forma sin asumir que la geometría es nominal.
En plantas con mezcla de referencias, series cortas o utillajes modificados, esa capacidad es la base para decidir con datos y no con criterios subjetivos.
INSVISION aborda este escenario desde la captura dimensional, con herramientas orientadas a que el dato obtenido en planta sea consistente con las exigencias del control de calidad industrial.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La metrología industrial convencional —calibres, micrómetros, máquinas de medición por coordenadas (CMM) por contacto y plantillas físicas— opera bajo un principio de muestreo puntual.
El inspector define un número finito de puntos, líneas o planos de referencia y compara esas lecturas contra las tolerancias geométricas especificadas en el plano. Este enfoque funciona bien en piezas prismáticas o superficies regulares, pero empieza a degradarse cuando la geometría deja de ser predecible.
Geometrías complejas. Una superficie de forma libre, un álabe de turbina, un canal interno de refrigeración o una cavidad de molde con radios variables no pueden caracterizarse adecuadamente con unas decenas de puntos.
La CMM por contacto necesita una estrategia de palpado que el programador debe definir de antemano, y esa estrategia asume que la pieza se parece al modelo nominal. Si la pieza real presenta desviaciones locales, pandeo o deformación, el palpado puede perder la zona crítica por completo.
En moldes de extrusión para disipadores de aluminio, por ejemplo, el desgaste interno en esquinas inaccesibles queda fuera del alcance físico del palpador. La reconstrucción 3D sin contacto elimina esa restricción: captura la totalidad de la superficie visible, no una muestra discreta.
Continuidad de datos. La medición tradicional produce nubes de puntos dispersas. Entre punto y punto no hay información. Eso obliga a interpolar, y la interpolación es una suposición, no una medición.
En aplicaciones donde el perfil continuo importa —estanqueidad de juntas, aerodinámica de álabes, ajuste de superficies de acoplamiento— esa falta de continuidad se traduce en riesgo no cuantificado.
La reconstrucción 3D genera una malla densa que describe la superficie real con resolución uniforme, lo que permite comparar desviaciones locales sin depender de extrapolaciones.
Plazos de entrega. Un programa de palpado para una pieza con 200 características puede requerir horas de preparación, y cada modificación del diseño o del utillaje obliga a reprogramar. La inspección por contacto es inherentemente secuencial: un punto tras otro.
La reconstrucción 3D óptica captura millones de puntos en segundos, y el cuello de botella se desplaza del tiempo de adquisición al tiempo de análisis.
| Limitación | Medición tradicional | Reconstrucción 3D |
|---|---|---|
| Cobertura superficial | Muestreo puntual discreto | Malla densa de superficie completa |
| Acceso a cavidades y radios internos | Restringido por el alcance físico del palpador | Captura por línea de visión, sin contacto |
| Densidad de datos | Decenas a cientos de puntos | Millones de puntos por adquisición |
| Tiempo de preparación | Horas de programación por pieza | Mínimo; alineación por referencia geométrica |
| Sensibilidad a deformación local | Alta; puede omitir zonas desviadas | Baja; la desviación aparece en el mapa de color |
La transición hacia flujos de trabajo basados en reconstrucción 3D no implica abandonar la CMM. Implica reconocer qué herramienta responde mejor a cada pregunta de inspección. Para verificar una tolerancia dimensional aislada en una pieza prismática, el palpado sigue siendo rápido y trazable.
Para entender cómo se comporta una superficie compleja en su totalidad —y para documentar esa evidencia antes de que el plazo de entrega se agote— la captura óptica densa ofrece una ventaja estructural que el muestreo puntual no puede igualar.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
La reconstrucción 3D no es un paso aislado dentro del control dimensional. En la práctica, funciona como el punto de entrada de un flujo continuo: escaneo, comparación, revisión y reporte. Quien trata el escaneo como una simple captura de puntos pierde la mayor parte del valor;
lo que importa es cómo esa nube de puntos se convierte en decisiones de ingeniería.
El flujo típico arranca con la adquisición de geometría. Sobre esa malla o nube se alinea el modelo nominal —ya sea un CAD de diseño o un escaneo de referencia— y se ejecuta la comparación contra tolerancias definidas.
Ahí es donde la reconstrucción 3D deja de ser un ejercicio visual y se transforma en control de proceso. Los desvíos se codifican por color, se filtran por zonas y se vinculan a callouts GD&T específicos.
La tabla siguiente resume las cuatro etapas y su función dentro de un entorno industrial occidental, pensado bajo lógica lean e ISO/ASME:
| Etapa | Entrada | Salida | Uso típico en planta |
|---|---|---|---|
| Escaneo | Pieza física, plantilla de medición | Malla o nube de puntos alineada | Primera pieza, recepción de proveedor |
| Comparación | Malla + modelo nominal + tolerancias | Mapa de desviaciones | Análisis de capacidad, detección de deriva |
| Revisión | Mapa de desviaciones + criterios de aceptación | Piezas marcadas, zonas críticas identificadas | Liberación dimensional, disposition |
| Reporte | Datos validados por metrología | Informe trazable en PDF/CSV | Auditorías, PPAP, comunicación con cliente |
Un error frecuente es asumir que el escaneo reemplaza por completo a los métodos táctiles. No es así. La reconstrucción 3D cubre superficies complejas, perfiles internos y zonas donde un calibre o palpador no llega, pero convive con CMM y galgas cuando la tolerancia lo exige.
El criterio de selección no es la tecnología, sino la geometría y la incertidumbre requerida.
En entornos aeroespaciales o de moldeo, la etapa de revisión suele incorporar análisis de espesores, desgaste o deformación. El reporte no es un PDF decorativo; es el registro que conecta la medición con el sistema de calidad.
Sin esa trazabilidad, el escaneo queda como un ejercicio técnico sin consecuencias operativas. La integración correcta del flujo es lo que convierte la reconstrucción 3D en una herramienta de control de proceso, no en un gadget de laboratorio.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
La reconstrucción 3D no resuelve todos los problemas de metrología. Resuelve los que encajan en un perfil concreto: geometrías complejas, superficies orgánicas, piezas sin modelo CAD previo o desviaciones que un calibre puntual no puede caracterizar.
Antes de mover un escáner a planta, conviene validar si el escenario cumple ese perfil.
El equipo de ingeniería debería comprobar cuatro puntos básicos:
| Criterio de validación | Qué verificar en planta |
|---|---|
| Naturaleza de la superficie | Piezas mates o con preparación anti-reflejos; superficies brillantes u oscuras requieren recubrimiento previo |
| Entorno de medición | Estabilidad térmica, ausencia de vibración excesiva y control de luz ambiente intensa |
| Referencia dimensional | Existencia de artefactos calibrados o patrones trazables para validar la precisión del sistema |
| Salida requerida | Malla STL para comparación, nube de puntos para ingeniería inversa o informe dimensional con GD&T |
Un error frecuente es asumir que la reconstrucción 3D sustituye cualquier método de contacto. No es así. Para tolerancias críticas en diámetros interiores o fondos ciegos, el palpador sigue siendo más fiable. La clave está en definir qué geometrías justifican la captura densa de puntos y cuáles no.
También hay que validar el flujo posterior: quién procesa las nubes, con qué software y contra qué nominal. Si el equipo de calidad no tiene un CAD de referencia, el escaneo produce geometría sin criterio de comparación. Eso no es un fallo del sistema; es un fallo de preparación.
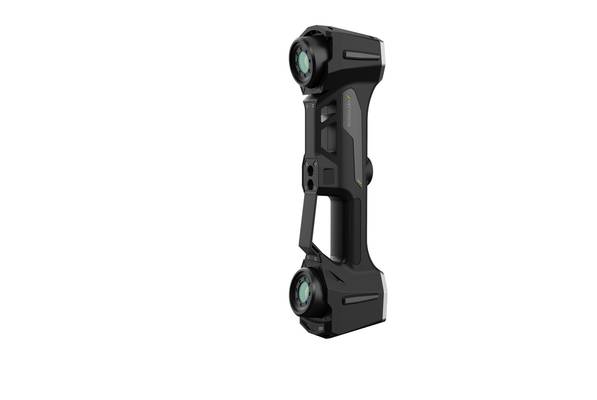
En resumen: validar antes de comprar, no después de instalar.
- ¿Qué es la inspección 3D industrial? Inspección de campo completo y análisis de desviaciones La inspección 3D industrial utiliza escaneo 3D, procesamiento de nubes de puntos y comparación con modelos CAD para realizar inspecciones dimensionales, visualización de desviaciones, revisión de calidad y generación de informes trazables en procesos…
- ¿Qué es la ingeniería inversa? El papel del escaneo 3D en el modelado inverso La ingeniería inversa utiliza el escaneo 3D y el modelado digital para convertir piezas físicas existentes en modelos CAD editables, destinados a la modificación de productos, desarrollo de moldes, inspección y fabricación aditiva.
- ¿Qué son los datos de nube de puntos? Nubes de puntos, mallas y modelos CAD en escaneo 3D Los datos de nube de puntos son un formato de datos brutos fundamental en el escaneo 3D. Están compuestos por puntos de coordenadas 3D discretos que describen la geometría de la superficie de los…
- ¿Qué es la precisión del escaneo 3D? Explicación de precisión, repetibilidad y resolución La precisión del escaneo 3D describe qué tan cerca coincide la información del escaneo con la geometría y dimensiones reales de un objeto. Se evalúa a través de la precisión local, precisión volumétrica, precisión…
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.