

Cómo evaluar escaneo 3D automatizado en inspección industrial
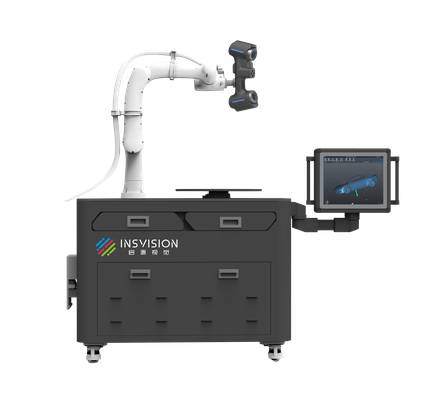
escaneo 3D automatizado: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición En una planta de fabricación moderna, el.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
En una planta de fabricación moderna, el control dimensional no es una actividad aislada: es la restricción que condiciona la liberación de lotes, la aceptación de utillajes y la trazabilidad frente a auditorías de cliente.
Un entorno de producción con células mecanizadas, prensas o líneas de ensamblaje genera piezas de forma continua, pero la capacidad de inspección rara vez crece al mismo ritmo.
El resultado es un cuello de botella conocido: las primeras piezas esperan en mesa de metrología mientras la máquina ya produce la siguiente referencia.
Flujo de trabajo práctico
- Contexto de planta y necesidad de medición — En una planta de fabricación moderna, el control dimensional no es una actividad aislada: es la restricción que condiciona la lib…
- Dónde se limita la medición tradicional — La medición por contacto y los instrumentos de metrología clásica —calibres, micrómetros, máquinas de coordenadas— parten de un s…
- Cómo encaja el escaneo 3D en el flujo — El escaneo 3D automatizado no es una etapa aislada dentro del control dimensional.
- Puntos de validación antes de implantar — Antes de comprometer un sistema de escaneo 3D automatizado en una línea de inspección, conviene separar los escenarios donde la a…
La presión es doble. Por un lado, los plazos de entrega (JIT, secuenciación en automoción, kits quirúrgicos en medical device) no admiten esperas prolongadas.
Por otro, los criterios geométricos son cada vez más exigentes: tolerancias de perfil, posición y concentricidad que exceden lo que un calibre manual puede verificar de forma repetible.
Los datos fiables no son un atributo deseable; son la condición para tomar decisiones de aceptación o rechazo sin discusión posterior. Cuando la medición depende del operador, del ángulo de apoyo o del estado del útil, la variabilidad se traslada al historial de calidad.
En sectores regulados, esa variabilidad se convierte en no conformidad documental.
| Condición de planta | Consecuencia para la inspección |
|---|---|
| Series cortas y cambios frecuentes de referencia | Los utillajes específicos no compensan el tiempo de preparación |
| Tolerancias GD&T estrictas (perfil, posición, coaxialidad) | El calibre o plantilla no aporta evidencia numérica completa |
| Piezas con geometría compleja o superficies de forma libre | La medición por puntos discretos deja zonas sin verificar |
| Producción nocturna o con personal reducido | La repetibilidad del método manual cae |
| Requisitos de trazabilidad (ISO 9001, IATF 16949, AS9100) | Se exige registro digital, no solo veredicto bueno/malo |
La necesidad, por tanto, no es únicamente medir más rápido. Es obtener nubes de puntos densas, comparables con el modelo nominal, generadas con poca intervención humana y almacenables como registro.
Un sistema de escaneo 3D automatizado responde a este problema al fijar la trayectoria, la distancia y las condiciones de captura, reduciendo la dispersión atribuible al operador.
INSVISION aborda este contexto con soluciones como AlphaAutoScan-400, un sistema de inspección 3D automatizado orientado a entornos donde la repetibilidad del dato importa tanto como la velocidad de adquisición.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La medición por contacto y los instrumentos de metrología clásica —calibres, micrómetros, máquinas de coordenadas— parten de un supuesto implícito: la geometría a evaluar es regular, accesible y representable mediante un número finito de puntos discretos. Ese supuesto se rompe en tres frentes concretos.
El primero es la geometría compleja. Superficies orgánicas, radios variables, cavidades internas o perfiles de desgaste no uniforme no pueden capturarse con un palpador sin perder información entre punto y punto. Lo que no se toca, no se mide; lo que no se mide, se asume.
El segundo es la continuidad del dato. Un informe basado en 20 o 200 puntos ofrece una imagen fragmentada. Para análisis de forma libre, comparación contra CAD o ingeniería inversa, se necesita una nube densa que describa la superficie completa, no una muestra estadística.
El tercero es el plazo. Programar rutinas de palpado para piezas no prismáticas consume horas de preparación. Cada cambio de referencia, cada lote nuevo, reinicia el ciclo. En entornos con series cortas o utillajes variables, el cuello de botella no es la medición en sí, sino el tiempo previo para definirla.
| Limitación | Instrumentos tradicionales | Implicación práctica |
|---|---|---|
| Geometría compleja | Palpado punto a punto, acceso restringido | Zonas ocultas o curvas quedan sin dato |
| Continuidad del dato | Muestreo discreto | Mapa de superficie incompleto para CAD o FEM |
| Plazo de entrega | Programación manual por pieza | Primera inspección lenta, lotes cortos inviables |
| Repetibilidad del proceso | Depende del operador y del utillaje | Variación entre turnos y plantas |
El problema no es la precisión del instrumento individual. Un micrómetro bien usado puede dar micras. El problema es la cobertura: cuánto de la superficie real queda sin verificar y cuánto tiempo cuesta cerrar esa brecha.
Aquí es donde el escaneo 3D automatizado cambia la lógica del proceso. En lugar de seleccionar puntos, se captura la superficie como un todo. En lugar de programar trayectorias para cada geometría, se define una celda de medición que opera sin intervención continua.
Sistemas como el AlphaAutoScan-400 de INSVISION aplican este principio a la inspección dimensional en serie: eliminan la dependencia del operador y producen datos densos comparables contra el modelo nominal. No se trata de sustituir un calibre por otro;
se trata de cambiar la unidad de medición, del punto a la superficie.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
El escaneo 3D automatizado no es una etapa aislada dentro del control dimensional. Es el punto de entrada de un flujo de información que conecta cuatro operaciones distintas: adquisición, comparación, revisión y reporte.
Quien lo trata solo como un sustituto del calibre o de la máquina de medición por coordenadas pierde la mitad de su utilidad práctica.
La adquisición genera una nube de puntos o malla que representa la geometría real de la pieza. Esa nube no tiene valor por sí misma. El valor aparece cuando se enfrenta contra un modelo de referencia: un CAD nominal, un plano con tolerancias GD&T o una pieza maestra previamente validada.
La comparación produce mapas de desviación que muestran dónde, cuánto y en qué dirección se aparta la pieza del objetivo.
La revisión es el paso donde el ingeniero decide si esas desviaciones importan. Un mapa de color puede señalar una zona roja, pero solo la interpretación técnica determina si esa desviación compromete función, ensamblaje o vida útil.
El reporte, por último, documenta esa decisión con evidencia medible, no con opiniones.
| Etapa | Entrada | Salida | Criterio relevante |
|---|---|---|---|
| Adquisición | Pieza física | Nube de puntos o malla | Densidad, precisión volumétrica |
| Comparación | Nube + referencia CAD | Mapa de desviaciones | Tolerancias GD&T, datum de alineación |
| Revisión | Mapa de desviaciones | Decisión técnica | Función, ensamblaje, criticidad |
| Reporte | Decisión + mediciones | Documento trazable | ISO/ASME, requisitos de cliente |
En flujos occidentales de fabricación, esta secuencia se integra de forma natural con la inspección de primera pieza, el control en línea y la documentación PPAP.
El escaneo 3D automatizado acelera la primera etapa y reduce la variabilidad entre operadores, pero no elimina las otras tres: comparar contra el modelo correcto, revisar con criterio de ingeniería y reportar con trazabilidad siguen siendo responsabilidad humana.
Un error frecuente es asumir que más puntos equivalen a mejor inspección. La densidad de nube no sustituye una estrategia de medición bien definida.
En sectores como automoción aeroespacial o fabricación de dispositivos médicos, el flujo funciona cuando la referencia CAD está controlada, los datums están claros y el reporte responde a la pregunta correcta: no “¿cuánto mide esta pieza?”, sino “¿cumple esta pieza con lo que exige su función?”.
INSVISION, con su sistema AlphaAutoScan-400, aborda precisamente la etapa de adquisición automatizada dentro de este flujo, dejando que la comparación, la revisión y el reporte se apoyen en datos dimensionales repetibles y trazables.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Antes de comprometer un sistema de escaneo 3D automatizado en una línea de inspección, conviene separar los escenarios donde la automatización aporta valor real de aquellos donde un escáner manual sigue siendo la opción razonable.
El error más común no es elegir mal el equipo, sino instalarlo en un flujo que no está preparado para alimentarlo o interpretar sus resultados.
Escenarios adecuados para la automatización
El escaneo 3D automatizado tiene sentido cuando confluyen tres condiciones: volumen repetitivo, necesidad de repetibilidad entre turnos y piezas con geometrías que los utillajes tradicionales no cubren bien.
Son casos típicos los controles dimensionales en series medias y altas, la inspección de primer artículo en proveedores de automoción, la verificación de álabes en mantenimiento aeroespacial o el control de componentes médicos con tolerancias ajustadas.
No es una herramienta universal. Para lotes de una o dos piezas, piezas con superficies muy absorbentes sin preparación posible, o entornos con vibración estructural constante, el retorno no justifica la inversión.
Qué debe comprobar el equipo en planta
La validación previa no es una tarea de compras, sino de ingeniería de fabricación y calidad. Estos son los puntos que deben verificarse antes de firmar una implantación.
| Punto de validación | Qué comprobar en planta | Riesgo si se omite |
|---|---|---|
| Estabilidad del entorno | Vibraciones del suelo, variaciones térmicas cerca de la célula, iluminación parásita | Deriva en los datos, nubes de puntos ruidosas |
| Cadencia real frente a takt time | Tiempo de ciclo del escaneo sumado a carga, descarga y procesado | Cuello de botella en línea, rechazo del operario |
| Preparación de superficie | Piezas brillantes, oscuras o translúcidas sin recubrimiento previo | Datos incompletos, necesidad de polvo revelador no previsto |
| Referenciado y alineación | Disponibilidad de utillajes de fijación repetibles, referencias de alineación en la pieza | Errores de superposición entre escaneos, falsos rechazos |
| Salida de datos e integración | Compatibilidad con el software de metrología existente, exportación a informes dimensionales, trazabilidad | Isla de datos aislada, duplicación de trabajo en calidad |
| Criterios de aceptación internos | Definición de tolerancias por GD&T, no solo desviaciones geométricas globales | Discusión entre ingeniería y calidad sobre qué es conforme |
Límites de la validación técnica
La comprobación de repetibilidad en planta no debe confundirse con un estudio de capacidad completo. Medir la misma pieza diez veces seguidas solo indica estabilidad a corto plazo. Lo que importa es la deriva entre turnos, la influencia de operarios distintos y la variación cuando la célula se reinicia tras un paro.
Un criterio práctico: si el sistema automatizado no puede demostrar una repetibilidad al menos un orden de magnitud mejor que la tolerancia más exigente de la pieza, el margen de decisión será insuficiente para distinguir pieza mala de ruido de medición.
En aplicaciones donde el flujo de trabajo ya está estandarizado y el volumen justifica la célula, un sistema como el AlphaAutoScan-400 de INSVISION se evalúa dentro de este mismo marco: no como sustituto del criterio metrológico, sino como parte de una célula que debe demostrar estabilidad antes de aceptarse en producción.
- ¿Qué es la inspección 3D industrial? Inspección de campo completo y análisis de desviaciones La inspección 3D industrial utiliza escaneo 3D, procesamiento de nubes de puntos y comparación con modelos CAD para realizar inspecciones dimensionales, visualización de desviaciones, revisión de calidad y generación de informes trazables en procesos…
- ¿Qué es la ingeniería inversa? El papel del escaneo 3D en el modelado inverso La ingeniería inversa utiliza el escaneo 3D y el modelado digital para convertir piezas físicas existentes en modelos CAD editables, destinados a la modificación de productos, desarrollo de moldes, inspección y fabricación aditiva.
- ¿Qué son los datos de nube de puntos? Nubes de puntos, mallas y modelos CAD en escaneo 3D Los datos de nube de puntos son un formato de datos brutos fundamental en el escaneo 3D. Están compuestos por puntos de coordenadas 3D discretos que describen la geometría de la superficie de los…
- ¿Qué es la precisión del escaneo 3D? Explicación de precisión, repetibilidad y resolución La precisión del escaneo 3D describe qué tan cerca coincide la información del escaneo con la geometría y dimensiones reales de un objeto. Se evalúa a través de la precisión local, precisión volumétrica, precisión…
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.