

Tarama verisinden kontrol raporuna: lazer tarama cihazı uygulamada
lazer tarama cihazı: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Bir işleme hattında, kaynak kabininde ya da montaj istasyonunda ölçüm.
Üretim ortamı ve ölçüm ihtiyacı
Bir işleme hattında, kaynak kabininde ya da montaj istasyonunda ölçüm hâlâ çoğu zaman sürecin dışında konumlanır. Parça işlenir, operatör tezgâh başında çapak kontrolü yapar, sonra sevk öncesi kalite birimi devreye girer. Bu sıralı akış içinde asıl maliyet, ölçümün kendisinden çok ölçümün bekleme süresinde birikir.
Tezgâh durur, parça kalite odasına taşınır, sonuç beklenir, süreç yeniden başlatılır. Batı üretim ortamında lean manufacturing ve Industry 4.0 tartışmaları yoğunlaştıkça, yöneticilerin sorduğu soru da netleşiyor: ölçümü tezgâh başına çekmeden gerçek anlamda çevrim süresini kontrol altına almak mümkün mü?
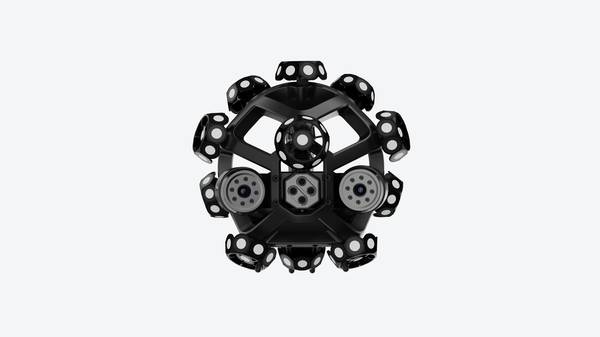
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Senaryo özeti
Makaleyi pratik olarak şu senaryo üzerinden okuyabilirsiniz:
- Üretim ortamı ve ölçüm ihtiyacı: Bir işleme hattında, kaynak kabininde ya da montaj istasyonunda ölçüm hâlâ çoğu zaman sürecin dışında konumlanır.
- Geleneksel ölçümün sınırları: Ana çıkarım şudur: Geleneksel ölçüm yöntemleri, parça geometrisi karmaşıklaştıkça ve teslim ritmi hızlandıkça doğa…
- 3D taramanın iş akışına yerleşmesi: Sahada asıl fark, tarama verisinin tek başına durmamasıdır.
Burada devreye giren lazer tarama cihazı, yalnızca bir muayene aracı değil; istasyon seviyesinde veri üretimini sürece bağlayan bir unsur olarak değerlendirilmeli.
ISO ve ASME dokümantasyonu gerektiren ilk parça doğrulama, periyodik proses kontrolü ve sapma analizi gibi işlerde, nokta bazlı elle ölçüm yerine yüzey verisiyle çalışmak karar hızını değiştirir.
Kalite mühendisi için kritik olan, tolerans dışı bir durumun hangi istasyonda, hangi operasyondan sonra ortaya çıktığını gecikmeden görebilmektir. INSVISION endüstriyel 3D tarayıcılar bu tür saha akışlarında, veri teslimini ve sonuç doğrulamayı operatör-mühendis iş birliğinin parçası hâline getirir.
Üretim ortamının toz, titreşim ve sıcaklık dalgalanmaları içinde güvenilir veri üretme baskısı ise, ölçüm donanımının sahaya ne kadar yakın çalışabildiğiyle doğrudan ilişkilidir.
Geleneksel ölçümün sınırları
Ana çıkarım şudur: Geleneksel ölçüm yöntemleri, parça geometrisi karmaşıklaştıkça ve teslim ritmi hızlandıkça doğası gereği geri düşer. Sorun operatör becerisi değil, yöntemin veri sürekliliği açısından taşıdığı yapısal sınırdır.
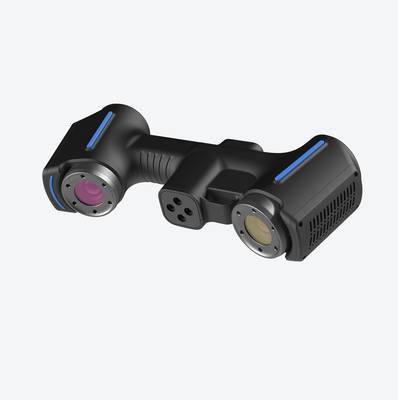
Koordinat ölçüm cihazları ve el tipi mastarlar, kritik toleransları doğrulamada hâlâ geçerli araçlardır. Ancak serbest formlu yüzeyler, sac metal parçalar, kompozit yapılar veya onarım görmüş türbin kanatçıkları söz konusu olduğunda, nokta bazlı ölçüm ile form sapmasını bütünsel yakalamak zordur.
Ölçüm noktaları arasındaki bölgelerde ne olduğu ancak varsayımla doldurulur. Kalite mühendisleri bunu bilir; ilk parça onayında bir GD&T çağrısı yüzey profili gerektirdiğinde, mastarla veya az sayıda prob darbesiyle kanıt sunmak uzun tartışmalara dönüşür.
İkinci sınır teslim ritmindedir. ISO ve ASME kapsamında ilk parça denetimi, kapsamlı raporlama gerektirir. Geleneksel ölçümde bu raporlama, ölçümün kendisinden daha fazla zaman alabilir. INSVISION lazer tarama cihazı bu noktada devreye girer;
yüzeyi nokta bulutu olarak yakalayıp nominal CAD verisiyle karşılaştırmak, sapmayı görsel ve sayısal olarak bütüncül gösterir. Ölçüm sonucu artık bir dizi ayrık değer değil, yüzeyin tamamına ait sürekli bir veri setidir. Bu, kalite kararlarının daha hızlı ve daha savunulabilir şekilde alınmasını sağlar.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Sahada asıl fark, tarama verisinin tek başına durmamasıdır. INSVISION lazer tarama cihazı ile alınan nokta bulutu, aynı vardiya içinde CAD modeliyle çakıştırılır; sapma haritası renk kodlu olarak mühendise gider.
Mühendis bu haritayı açtığında, parçanın neresinde form hatası olduğunu, hatanın tolerans bandına ne kadar yaklaştığını görür. Karşılaştırma adımı burada devreye girer; ölçüm raporu değil, karar verilebilir bir görsel çıkar.

İnceleme tarafında ise kalite ekibi yalnızca tolerans dışı bölgelere odaklanır. İlk parça doğrulamasında, örneğin bir döküm gövdesinde, yüzey profili sapmaları doğrudan işleme referansına bağlanır. Operatör tezgâh ayarını buna göre düzeltir. Raporlama da aynı veri setinden üretilir;
müşteriye giden doküman, ölçüm tekrarına gerek kalmadan sahadaki fiili durumu yansıtır.
Bu zincir, kalite verisinin ölçüm odasından hücreye taşınmasını sağlar. Veri bir kez alınır; karşılaştırma, inceleme ve rapor aynı kaynaktan beslenir. Böylece vardiya sonunda toplanan veri, bir sonraki üretim partisi için de referans oluşturur.
Uygulama öncesi doğrulama noktaları
Kalite ekiplerinin en sık gözden kaçırdığı konu, lazer tarama cihazı devreye alınmadan önce sahada netleştirilmesi gereken doğrulama noktalarıdır. Yaygın kanı, cihazın tarama hızı veya çözünürlüğü iyiyse uygulamanın kendiliğinden doğru sonuç vereceğidir.
Oysa saha tarafında referans geometrisi, fikstür tekrar konumlanabilirliği ve yüzey hazırlığı netleşmeden, en iyi donanım bile tutarsız veri üretir.
INSVISION endüstriyel 3B tarayıcıları bu açıdan değerlendirirken önce ölçüm alınacak parçanın serbest yüzey mi, prizmatik özellik mi, yoksa ince sac veya parlak yüzey mi içerdiğine bakmak gerekir.
Parlak, koyu veya yarı saydam yüzeylerde matlaştırıcı uygulamasının referans noktalarını bozmaması, özellikle tersine mühendislik ve ilk parça doğrulama işlerinde kritik bir ön kontroldür.
Ekip ayrıca tarama çıktısının CAD karşılaştırmasına mı, yüzey sapma haritasına mı, yoksa GD&T raporlamasına mı gideceğini önceden belirlemelidir. Bu karar, nokta bulutu yoğunluğunu ve istasyon bazında veri aktarım formatını doğrudan etkiler. Uygulama öncesi doğrulama listesi;
referans küre veya hedef etiket yerleşimi, sıcaklık dengeleme süresi, operatörün tekrarlanabilir hareket penceresi ve kabul edilebilir sapma eşiği gibi maddeleri içermelidir. Kalite ve proses ekipleri bu maddeleri birlikte imzaladığında, sonradan çıkan veri uyuşmazlıklarının çoğu daha ilk taramada elenir.
Sahada doğrulanmamış varsayımlarla ilerlemek, ölçüm süresini kısaltmaz; yalnızca hatayı sürecin daha geç bir aşamasına taşır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.