

Tarama Cihazı 3D Teslimatında Dikkat Edilmesi Gereken Entegrasyon Kontrolleri
tarama cihazı 3d: 3D Tarama Cihazı Alımlarında Yaygın Uygulama Riskleri Çoğu fabrika yöneticisi, bir 3D tarama cihazı satın alırken asıl riskin cihazın.
3D Tarama Cihazı Alımlarında Yaygın Uygulama Riskleri
Çoğu fabrika yöneticisi, bir 3D tarama cihazı satın alırken asıl riskin cihazın teknik özelliklerinde olduğunu düşünür. Oysa sahadaki asıl kırılma noktası, cihazın mevcut kalite iş akışına ne kadar sorunsuz girdiğidir.
Teslimat sonrası entegrasyon, eğitim ve servis süreçleri göz ardı edildiğinde, yüksek hassasiyetli bir tarama cihazı 3D bile raf ömrünü doldurmadan atıl kalabilir.

Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Pratik iş akışı
- 3D Tarama Cihazı Alımlarında Yaygın Uygulama Riskleri — Çoğu fabrika yöneticisi, bir 3D tarama cihazı satın alırken asıl riskin cihazın teknik özelliklerinde olduğunu düşünür.
- Numune Doğrulama ile Çözüm Uyumluluğunu Önceden Teyit Etme — Bir 3D tarama sistemi satın alındığında asıl maliyet, cihazın fiyatından çok mevcut kalite kontrol döngüsüne entegre edilememesin…
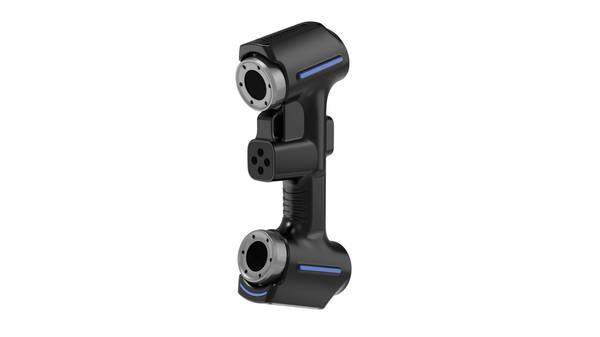
- Mevcut Kalite İş Akışına Sorunsuz Entegrasyon Süreci — Bir INSVISION 3D tarama cihazının devreye alınması, üretim hattında duruş gerektiren bir yeniden yapılanma değildir.
- Veri Arayüzleri ve Raporlama Standartlarına Uyumluluk — Bir 3D tarama cihazı satın alındığında asıl mesele, cihazın mevcut kalite döngüsüne ne kadar hızlı girdiğidir.
Otomotiv OEM tedarikçilerinde ilk parça muayenesi, havacılık MRO operasyonlarında kanat profili doğrulaması veya medikal cihaz üretiminde kalıp revizyonu gibi süreçlerde cihazın ham veri üretmesi yeterli değildir.
Kritik olan, tarama verisinin mevcut CMM raporlarına, GD&T tolerans çağrılarına ve kalite kayıt sistemine doğrudan girebilmesidir. Bu uyum sağlanmadığında, kalite ekibi iki ayrı veri seti yönetmek zorunda kalır; bu da hem insan hatasını hem de raporlama süresini artırır.
INSVISION tarafından sunulan çözümlerde bu risk, cihazın uygulama kapsamına göre değerlendirilmesiyle azaltılabilir.
Örneğin otomotiv yan sanayinde şanzıman dişli muayenesi veya enerji ekipmanı montaj sapması analizi gibi senaryolarda, cihazın mevcut ölçüm raporu formatlarına ve kalite yazılımına uyumlu çalışması, kabul sürecinin bir parçası olarak doğrulanmalıdır.
Aksi halde satın alma sonrası beklenmeyen yazılım uyarlama maliyetleri ve teslimat gecikmeleri ortaya çıkar.
Yalın üretim prensipleriyle çalışan Batılı fabrikalarda, kalite kontrol sürecine eklenen her cihazın ölçüm döngüsüne etkisi önceden hesaplanır. Bir tarama cihazı 3D’nin sağladığı hız kazancı, ancak veri aktarımı ve raporlama adımları da aynı hızda çalışıyorsa gerçek değere dönüşür.
Bu nedenle satın alma kararı verilirken cihazın teknik veri sayfası kadar, teslimat sonrası eğitim planı, yazılım güncelleme politikası ve saha destek süreci de masaya yatırılmalıdır.
Numune Doğrulama ile Çözüm Uyumluluğunu Önceden Teyit Etme
Bir 3D tarama sistemi satın alındığında asıl maliyet, cihazın fiyatından çok mevcut kalite kontrol döngüsüne entegre edilememesinden doğar. Yazılım çıktısı ERP’ye aktarılamaz, ölçüm raporu mevcut formata uymaz veya operatörün alıştığı tolerans karşılaştırma mantığı farklı çalışır. Sonuç;
cihaz rafta bekler, ekip eski yönteme döner. INSVISION bu riski teslimattan önce numune doğrulama adımıyla ortadan kaldırıyor. Süreç basit: üretici kendi hattından çıkan gerçek parçaları gönderiyor. Bu parçalar otomotiv çarpma demiri, havacılık kanatçığı veya medikal cihaz hassas bileşeni olabilir.
INSVISION ekibi bu numuneler üzerinde test taramaları yapıyor. Amaç yalnızca nokta bulutu üretmek değil; ölçüm doğruluğunun parça geometrisine uygunluğunu, veri çıktısının mevcut kalite raporlama formatına uyumunu ve tüm sürecin günlük operasyon akışına ne kadar sürede dahil edilebileceğini göstermek.
Satın alma sonrası sürprizler böylece devre dışı kalıyor. Yönetici açısından bu adım, bütçenin onaylandığı gün ile sistemin gerçekten kullanıldığı gün arasındaki boşluğu kapatıyor. Numune doğrulama raporu aynı zamanda iç onay süreçlerinde kullanılabilecek somut bir doküman haline geliyor;
kalite müdürü, üretim şefi ve satın alma sorumlusu aynı veriye bakarak karar verebiliyor.
Mevcut Kalite İş Akışına Sorunsuz Entegrasyon Süreci
Bir INSVISION 3D tarama cihazının devreye alınması, üretim hattında duruş gerektiren bir yeniden yapılanma değildir. Teslimat sonrası saha kurulumu genellikle mevcut kalite laboratuvarı veya ölçüm odası içinde, hâlihazırda kullanılan koordinat ölçüm makinelerinin (CMM) yanına konumlandırılarak yapılır.
Bu yaklaşım, kalite ekibinin günlük rutinini bozmadan cihazın kademeli olarak iş akışına dahil edilmesini sağlar. Kurulum sırasında asıl odak noktası veri uyumudur;
taranan nokta bulutu verileri, mevcut CMM yazılımlarının okuyabileceği formatlara aktarılabilir, böylece operatörler iki sistem arasında karşılaştırmalı ölçüm yaparken ayrı bir yazılım öğrenme yükü altına girmez.
Kalite yönetim sistemleri açısından bakıldığında, INSVISION tarama cihazı 3D çıktıları ISO ve ASME ölçüm standartlarına uygun raporlama altyapısıyla çalışacak şekilde yapılandırılabilir.
Bu, özellikle otomotiv OEM tedarikçileri veya havacılık MRO operasyonları gibi dokümante edilmiş sapma raporları talep eden müşteriler için kritik bir gereksinimdir. Rapor formatları mevcut şablonlarla eşleştirilebilir; böylece kalite kayıtlarının tutarlılığı bozulmaz.
Üretim hattında geçiş sürecinin en önemli unsuru, ilk parti doğrulamalarının mevcut yöntemlerle paralel yürütülmesidir. İlk haftalarda kritik parçalar hem CMM hem de tarama cihazı ile ölçülür, sonuçlar arasındaki korelasyon doğrulanır.
Bu paralel çalışma dönemi, kalite ekibinin cihazın sınırlarını ve güçlü yönlerini kendi parça geometrileri üzerinde görmesini sağlar. Ardından, tekrarlayan ölçüm görevleri kademeli olarak tarama cihazına kaydırılır; CMM kapasitesi ise yalnızca yüksek hassasiyet gerektiren kritik tolerans doğrulamaları için ayrılır.
Bu geçiş modeli, iş akışı kesintisi yaşanmadan, mevcut kalite kontrol rutininin içine doğal bir şekilde yerleşen bir entegrasyon sağlar.
Veri Arayüzleri ve Raporlama Standartlarına Uyumluluk
Bir 3D tarama cihazı satın alındığında asıl mesele, cihazın mevcut kalite döngüsüne ne kadar hızlı girdiğidir. INSVISION çözümleri burada farklı çalışır. Tarama sonuçları doğrudan fabrikada halihazırda kullanılan CAD yazılımlarına aktarılır;
STEP, IGES veya mesh formatları üzerinden yeniden modelleme zorunluluğu ortadan kalkar. MES ve kalite yönetim platformlarıyla entegrasyon da aynı mantıkla ilerler; ölçüm verileri manuel aktarma olmadan ilgili iş emrine veya parti kaydına bağlanır.

Raporlama tarafında ISO ve ASME standartlarına uygun otomatik rapor şablonları devreye girer. Operatör her ölçüm sonrası ayrı bir doküman hazırlamak yerine, sistemden standart formatta çıktı alır. Bu, özellikle kitle üretim hatlarında tekrarlanabilir ölçüm raporlarının tutarlılığını sağlar.
Müşteri denetimlerinde geri izlenebilirlik sorgulandığında, ilgili partiye ait ölçüm geçmişi birkaç tıklamayla erişilebilir durumdadır. Kalite verilerinin bu şekilde yapılandırılmış bir akışa oturması, denetim hazırlık süresini ve raporlama kaynaklı gecikmeleri azaltır;
kalite ekibi ölçüm yapmaya değil, sapmaları analiz etmeye zaman ayırır.
Eğitim, Periyotik Değerlendirme ve Sürekli Kullanım Koşulları
Bir tarama cihazı 3D yatırımının sahada karşılığını vermesi, yalnızca donanımın teslim edilmesiyle bitmez. INSVISION teslimat sonrasında operatör eğitimini işin başına koyar. Eğitim programları, kalite ekibinin cihazı kısa sürede etkin ve doğru kullanmasını hedefler;
özellikle farklı parça geometrilerinde tarama stratejisi kurma, veri temizleme ve raporlamaya kadar olan akış birlikte çalışılır. Bu sayede ilk parça muayenesinden seri ölçüme geçiş süresi kısalır.
Uzun vadede ölçüm doğruluğunun korunması için periyodik performans değerlendirmesi önem taşır. INSVISION’ın teknik destek süreci, cihazın kalibrasyon durumunu ve tekrarlanabilirliğini düzenli aralıklarla kontrol etmeyi içerir.
Bu kontroller, kalite verilerinin güvenilirliğini korur ve denetimlerde tutarlı kayıt sunulmasını kolaylaştırır.

Farklı üretim hatlarında veya yeni parça tiplerinde çözümün tekrar kullanılabilirliği, operatörlerin ölçüm senaryosunu hızlıca değiştirebilmesine bağlıdır. INSVISION destek ekibi, yeni fikstür veya tarama açısı ihtiyaçlarında yönlendirme sağlayarak mevcut yatırımın farklı iş emirlerine uyarlanmasına yardımcı olur.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.