

Как оценивать промышленный 3D сканер для промышленного контроля
промышленный 3d сканер: Производственный контекст и потребность в измерениях Ключевой вывод здесь прост: потребность в промышленном 3D-сканере почти никогда.
Производственный контекст и потребность в измерениях
Ключевой вывод здесь прост потребность в промышленном 3D
Ключевой вывод здесь прост: потребность в промышленном 3D-сканере почти никогда не возникает из любопытства к новой технологии. Она появляется, когда традиционный контроль перестает справляться с нагрузкой, а решения по качеству приходится принимать на основе неполных или устаревших данных.
Краткий обзор сценария
Практичнее всего читать статью через такой сценарий:
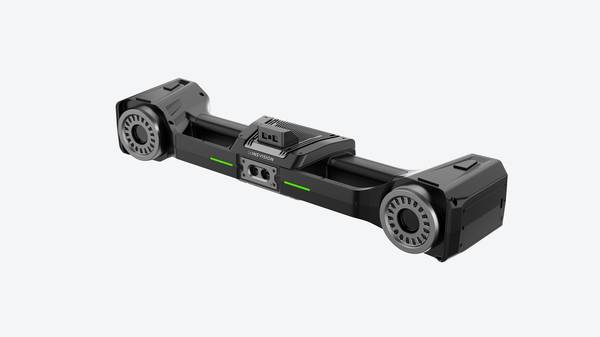
- Ключевой вывод здесь прост потребность в промышленн…: Ключевой вывод здесь прост: потребность в промышленном 3D-сканере почти никогда не возникает из любопытства к ново…
- Нагрузка на контроль растет неравномерно: Нагрузка на контроль растет неравномерно.
- Вторая зона потерь разрывы данных: Вторая зона потерь — разрывы данных.
Производственный контекст в большинстве случаев выглядит одинаково. Номенклатура растет, допуски ужесточаются, а сроки сжимаются. Контрольная служба оказывается между двумя требованиями: проверить больше и проверить быстрее.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Ручные инструменты — штангенциркуль, микрометр, калибры, шаблоны — дают точечные значения, но не показывают общую геометрию. Первая статья может измеряться часами, а серийный контроль при этом остается выборочным. Именно здесь возникает разрыв между тем, что измерено, и тем, что реально происходит в процессе.
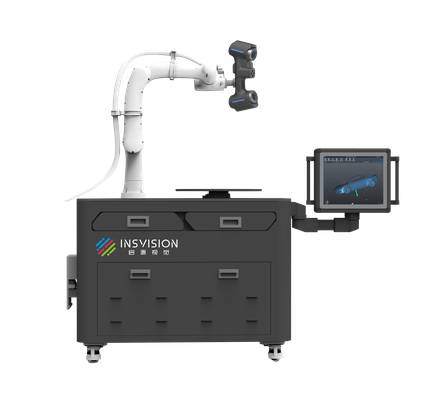
Особенно остро это проявляется на сложных поверхностях: литые корпуса, штампованные панели, сварные узлы, пластиковые детали с усадкой. Отклонения формы, смещения отверстий, остаточные деформации после механической обработки — все это плохо ловится контактными средствами.
При этом именно такие отклонения чаще всего приводят к проблемам при сборке. Контролер видит отдельные размеры в допуске, а узел не собирается. Это не ошибка измерения, это ограничение метода.
Потребность в надежных данных возникает и со стороны производства. Оператору станка, наладчику, инженеру по качеству нужна не просто констатация «брак» или «годен». Нужна картина отклонений, по которой можно понять, куда править процесс.
Нужны данные, которые можно сравнить с CAD-моделью, передать в анализ, сохранить для прослеживаемости. Промышленный 3D-сканер в этом контексте решает не задачу «измерить деталь», а задачу «получить полное цифровое описание фактической геометрии и сравнить его с номиналом».
Нагрузка на контроль растет неравномерно
Нагрузка на контроль растет неравномерно. Переналадка, запуск новой оснастки, претензия от заказчика, аудит поставщика — в эти моменты потребность в быстром и объективном измерении становится критической.
Оборудование INSVISION в таких ситуациях закрывает именно потребность в скорости получения полных данных без потери достоверности. Речь не о замене всех инструментов, а о том, чтобы в нужный момент получить плотное облако точек, цветовую карту отклонений и отчет, который можно передать дальше по процессу.

Надежность данных здесь важнее скорости. Если результат сканирования нельзя повторить, если на него влияет оператор, освещение или положение детали, то такой инструмент не решает задачу контроля.
Поэтому промышленный 3D-сканер оценивают не по заявленной точности в идеальных условиях, а по стабильности в цехе: при вибрациях, перепадах температуры, пыли, разном уровне подготовки персонала.
Именно устойчивость результата превращает сканирование из демонстрационной технологии в рабочий инструмент контроля, на который можно опираться при приемке партии или запуске оснастки.
Где традиционные измерения теряют эффективность
Существует расхожее заблуждение, что контактные средства измерения — штангенциркули, нутромеры, координатно-измерительные машины — закрывают практически любые задачи контроля геометрии. На практике это верно лишь для относительно простых поверхностей.
Как только деталь приобретает сложную пространственную форму, традиционный подход начинает давать сбои. Криволинейные переходы, глубокие полости, тонкостенные рёбра и участки с переменным радиусом невозможно корректно описать конечным набором точек.
Оператор вынужден выбирать, какие сечения измерять, и именно в этом выборе теряется информация о реальной геометрии.
Вторая зона потерь разрывы данных
Вторая зона потерь — разрывы данных. Контактный метод даёт дискретные точки, между которыми форма восстанавливается интерполяцией. Для литых, штампованных или аддитивных деталей такая интерполяция не отражает фактическое состояние поверхности.
Третий фактор — сжатые сроки. Полное измерение сложной детали на КИМ может занимать часы, тогда как промышленный 3D сканер снимает облако точек за минуты. INSVISION поставляет сканеры, которые снимают именно эти ограничения, когда традиционный контроль геометрии перестаёт успевать за производственным циклом.
Как 3D-сканирование встраивается в процесс
Промышленный 3D-сканер редко работает в изоляции. На производстве ценность возникает только тогда, когда отсканированное облако точек превращается в решение: подтверждённый допуск, найденное отклонение, утверждённый отчёт для заказчика.
Поэтому разговор о встраивании в процесс стоит начинать не с характеристик оборудования, а с того, как данные проходят путь от объекта до протокола контроля.
Типичный цикл выглядит так
Типичный цикл выглядит так. Сначала деталь или оснастка сканируется — на участке, в лаборатории или прямо у станка. Затем полученная полигональная модель выравнивается по CAD-модели или по заранее утверждённому эталону. Дальше выполняется сравнение: цветовая карта отклонений, контроль GD&T, анализ сечений.
После этого инженер принимает решение — деталь годна, требует доработки или отправляется на повторную настройку процесса. И только в конце формируется отчёт, который идёт в службу качества, заказчику или в архив проекта.
Проблема многих внедрений в том, что эта связка остаётся фрагментированной. Сканирование делается одним специалистом, сравнение — другим, отчёт собирается вручную в сторонней программе.
В результате теряется прослеживаемость, а сама технология воспринимается как дополнительный этап, а не как встроенный инструмент контроля.
Промышленный 3D-сканер INSVISION в таком цикле закрывает не только захват геометрии. Его задача — дать корректные исходные данные, которые без пересохранения и потери точности уходят в среду сравнения и далее в отчёт.
Для этого важны не только точность, но и повторяемость позиционирования, стабильность выравнивания, корректная передача системы координат. Особенно это заметно при серийных проверках, где одно и то же изделие сканируется по одной схеме десятки раз за смену.
Практика показывает чем меньше ручных операций между сканированием
Практика показывает: чем меньше ручных операций между сканированием и итоговым протоколом, тем ниже риск ошибки и тем быстрее принимается решение по детали.
Поэтому при оценке оборудования стоит смотреть не только на паспортную погрешность, но и на то, насколько просто данные встраиваются в существующий контур качества конкретного предприятия.
Что проверить перед внедрением
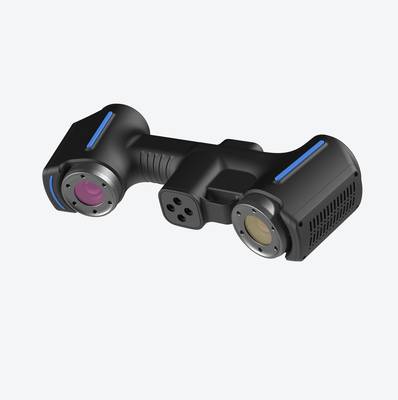
Прежде чем закладывать промышленный 3D сканер в бюджет или менять схему контроля, стоит пройти по цеху с чётким списком вопросов. Первый — что именно вы измеряете.
Для литых кронштейнов, пластиковых корпусов и обработанных посадочных мест нужны разные стратегии: где-то важнее захват свободной формы, где-то — стабильность по базовым отверстиям. Второй — где стоит деталь во время сканирования.
Вибрация от соседнего пресса, сквозняк, блики от ламп и перепад температуры на входе в цех влияют на повторяемость сильнее, чем принято считать. Третий — какой результат нужен на выходе. Если это цветная карта отклонений по CAD, важна скорость совмещения.
Если это CAD-модель под реверс-инжиниринг — важнее полнота сетки и поведение на кромках. INSVISION в таких проектах чаще закрывает задачи, где ручной инструмент уже не даёт ни скорости, ни воспроизводимости: контроль геометрии оснастки, приёмочный контроль партии, оцифровка изношенной детали под восстановление.
Перед демонстрацией стоит подготовить три-четыре эталонные детали с известными отклонениями — по ним сразу видно, как сканер ведёт себя на матовом металле, тёмном пластике и блестящих фасках. И отдельно проверить, сколько времени уходит на выравнивание и повторное сканирование проблемных зон.
Именно это определяет, встанет ли прибор в реальный ритм смены, а не только в презентацию.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.