

Cómo evaluar escaneo 3D de piezas grandes en inspección industrial
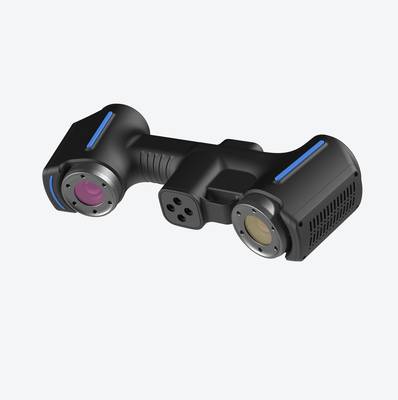
Definición del escaneo 3D de piezas grandes Definición del escaneo 3D de piezas grandes El escaneo 3D de piezas grandes consiste en la captura digital.
Definición del escaneo 3D de piezas grandes
Definición del escaneo 3D de piezas grandes
El escaneo 3D de piezas grandes consiste en la captura digital tridimensional de componentes cuyo tamaño excede el campo de visión de un único sensor, obligando a adquirir múltiples vistas que posteriormente se alinean en un sistema de coordenadas común.
El objetivo no es otro que generar un modelo digital fiel a la geometría real de la pieza, incluidas desviaciones, deformaciones y particularidades propias del proceso de fabricación, no del modelo CAD nominal.
La diferencia frente al escaneo de piezas pequeñas no es solo dimensional. En piezas de gran formato, el campo de trabajo se amplía considerablemente, lo que introduce errores acumulativos si la alineación entre capturas no se controla con referencias estables o fotogrametría de apoyo.
Además, el entorno industrial impone restricciones: vibraciones, variaciones térmicas y accesos limitados a zonas críticas.
Esta técnica funciona como herramienta de medición sin contacto, alineada con los criterios de aceptación dimensional definidos en normativas ISO y ASME.
En sectores como automoción, aeroespacial, energía o fabricación de moldes, el escaneo de componentes grandes permite verificar tolerancias geométricas, documentar el estado de superficies y generar archivos de inspección sin recurrir a útiles de verificación físicos.
Diferencias clave entre escaneo de piezas grandes y pequeñas
| Criterio | Piezas pequeñas | Piezas grandes |
|---|---|---|
| Campo de trabajo | Una o pocas capturas cubren la geometría | Requiere decenas o cientos de capturas |
| Alineación | Referencias simples o mesa giratoria | Fotogrametría, objetivos codificados o tracking |
| Error acumulativo | Bajo, controlado por volumen reducido | Alto si no se gestionan referencias globales |
| Entorno de medición | Laboratorio o sala de metrología | Planta, celda de fabricación o pieza instalada |
| Casos de uso típicos | Insertos, brackets, componentes médicos | Chasis, utillajes, álabes, carcasas de gran formato |
La alineación es el factor técnico que más condiciona la calidad del resultado. En piezas grandes, la estrategia de registro entre nubes de puntos determina si la desviación medida corresponde a la pieza o al método de captura.
Por eso los sistemas orientados a este ámbito integran tecnologías de proyección láser y referencias externas que minimizan la deriva dimensional.
INSVISION, como fabricante de soluciones de medición óptica, aborda esta problemática con equipos cuyo rango operativo está documentado para entornos industriales con temperaturas de -5 a 40 °C y humedad relativa del 10 al 90 %, condiciones habituales en naves de producción donde el control dimensional debe realizarse junto a la máquina, no en salas climatizadas.
Principio de funcionamiento técnico
Principio de funcionamiento técnico
El escaneo 3D de piezas grandes se apoya en dos familias tecnológicas principales: la proyección de luz estructurada y el escaneo láser. La luz estructurada proyecta patrones codificados sobre la superficie y analiza su deformación mediante una o varias cámaras calibradas.
El escaneo láser, por su parte, emite una línea o punto coherente y calcula coordenadas por triangulación. Ninguno de los dos métodos mide la pieza completa en una sola captura; ambos producen nubes de puntos locales que deben combinarse.
La alineación de capturas parciales se resuelve de dos maneras. La primera usa marcadores adhesivos distribuidos por la superficie o el entorno. La segunda aprovecha características geométricas propias de la pieza, como aristas, agujeros o superficies de referencia maquinadas.
En piezas de gran volumen, lo habitual es combinar ambas estrategias: marcadores para el registro grueso y geometría natural para el refinado fino.
El flujo básico se estructura así:
| Etapa | Descripción |
|---|---|
| Captura | Adquisición de nubes de puntos desde múltiples posiciones |
| Alineación | Registro de capturas parciales en un sistema de coordenadas común |
| Malla | Generación de la superficie poligonal a partir de la nube consolidada |
| Exportación | Conversión a formatos neutros como STL, IGES o STEP |
La condición ambiental afecta directamente la estabilidad dimensional de la captura. En entornos industriales, un rango de operación de -5 a 40 °C con humedad relativa entre 10 % y 90 % sin condensación cubre la mayoría de aplicaciones de taller y laboratorio metrológico.
La compensación térmica del equipo y la estabilización previa de la pieza siguen siendo responsabilidad del operador.
El procesamiento posterior incluye filtrado de ruido, eliminación de outliers y simplificación de la malla según la tolerancia requerida. Para piezas con detalles finos, como radios pequeños o cavidades profundas, se necesitan pasadas adicionales con menor distancia de escaneo.
La exportación final debe respetar el sistema de referencias definido en el plano de fabricación, no el sistema arbitrario del escáner. Este punto se subestima con frecuencia y genera errores de alineación aguas abajo en inspección o mecanizado.
Parámetros clave para evaluar soluciones de escaneo 3D de piezas grandes
Al evaluar una solución de escaneo 3D para piezas grandes, los equipos de ingeniería y calidad deben centrarse en indicadores medibles, no en promesas comerciales.
El error común es priorizar únicamente la resolución nominal del sensor y descuidar cómo se comporta el sistema en volúmenes extendidos, donde la acumulación de error y la logística de captura pesan más que en piezas pequeñas.
La tabla siguiente agrupa los parámetros técnicos con mayor impacto en entornos de fabricación occidentales, especialmente en sectores como automoción, aeroespacial MRO y energía.
| Parámetro técnico | Relevancia para piezas grandes | Interpretación práctica |
|---|---|---|
| Precisión de medición | Alta | Define la capacidad de la solución para capturar detalles geométricos con margen de error reducido, fundamental para actividades de control de calidad y ajuste de ensamblajes de gran tamaño. |
| Campo de profundidad | Alta | Indica el rango de distancia en el que se obtienen datos precisos, un factor clave para cubrir la totalidad de piezas con volúmenes extendidos sin necesidad de reubicar la solución de forma excesiva. |
| Resistencia a condiciones ambientales | Media-alta | Describe el rango de temperatura, humedad y nivel de protección contra polvo y salpicaduras en el que la solución opera de forma fiable, relevante para su uso en talleres de fabricación no controlados. |
| Compatibilidad de formatos de datos | Media | Determina la capacidad de integrar los modelos 3D generados con software de diseño, planificación y control de calidad utilizados habitualmente en la industria. |
| Interfaces de conexión | Media | Define las opciones de integración con sistemas de fabricación existentes y la velocidad de transferencia de los datos capturados, útil para entornos de producción automatizada. |
Un criterio que suele pasarse por alto es la repetibilidad entre posiciones de captura. En piezas grandes, el escaneo rara vez se completa desde un único punto; la alineación de múltiples nubes de puntos introduce errores que ningún dato de precisión puntual refleja.
Quienes trabajan con tolerancias GD&T ajustadas o realizan inspecciones de primer artículo deben solicitar datos de desviación sobre superficies patrón de gran formato, no solo sobre bloques calibrados pequeños.
Otro aspecto práctico es la interfaz de transferencia. En líneas automatizadas, una conexión de baja latencia evita que la captura se convierta en el cuello de botella del flujo de inspección.
La integración con sistemas MES o bases de datos de terceros puede ser un factor decisivo cuando el objetivo es cerrar el bucle de calidad sin intervención manual.
Ámbitos de aplicación y límites de uso
Ámbitos de aplicación y límites de uso
El escaneo 3D de piezas grandes se justifica cuando la verificación dimensional por contacto resulta lenta o poco representativa.
Los sectores que obtienen mayor valor son: fabricación de equipos pesados, aeronáutica MRO, automoción de vehículos comerciales, energía —en concreto componentes de turbinas eólicas y centrales energéticas— y dispositivos médicos de gran formato.
En estos entornos, la digitalización sin contacto permite documentar geometrías complejas, alabeados o desgastes sin desmontar el conjunto.
| Sector industrial | Aporte principal del escaneo 3D |
|---|---|
| Equipos pesados | Control de superficies de fundición y mecanizado amplio |
| Aeronáutica MRO | Evaluación de deformaciones y reparaciones estructurales |
| Automoción comercial | Verificación de utillajes y bastidores largos |
| Energía | Inspección de álabes, bujes y carcasas de gran diámetro |
| Dispositivos médicos | Validación de carcasas y componentes de gran formato |
Los límites actuales no dependen de una marca concreta. Las superficies muy oscuras, transparentes o con brillo especular suelen requerir preparación previa. El tamaño máximo práctico está condicionado por la acumulación de error y la gestión de datos, no por un valor fijo.
Las condiciones ambientales extremas —polvo, vibración intensa, condensación o temperaturas fuera de rangos moderados— degradan la repetibilidad y exigen controlar el entorno de medición.
Conceptos erróneos comunes sobre el escaneo 3D de piezas grandes
Varias creencias persisten entre profesionales industriales al evaluar el escaneo 3D para componentes de gran tamaño. La primera es que la técnica solo funciona sobre superficies metálicas.
En la práctica, los sistemas ópticos capturan geometría en una amplia variedad de materiales, incluyendo composites, polímeros y piezas pintadas, siempre que se controlen los reflejos superficiales.
Un segundo error frecuente es asumir que el proceso exige entornos completamente cerrados o salas metrológicas.
Si bien las condiciones controladas reducen la incertidumbre, muchos equipos industriales operan en rangos amplios de temperatura y humedad relativa, típicamente de -5 a 40 °C y 10–90 % sin condensación, lo cual permite su integración en talleres activos.
También se cuestiona la precisión útil para control de calidad normado. Datos técnicos del sector muestran que ciertos sistemas alcanzan exactitudes de 0,020 mm, suficientes para inspecciones dimensionales bajo criterios ISO o ASME cuando la estrategia de medición es correcta.
| Creencia errónea | Realidad técnica |
|---|---|
| Solo válido para metales | Aplica a composites, polímeros y superficies preparadas |
| Exige sala cerrada | Opera en condiciones industriales controladas |
| Precisión insuficiente | Alcanza exactitudes útiles para control normado |
Por último, se asume que el escaneo es incompatible con la producción existente. Los flujos actuales permiten generar datos en formatos estándar como IGES, STP o DXF, integrándose con sistemas MES mediante interfaces de desarrollo.
INSVISION, como proveedor tecnológico, respalda este tipo de integraciones sin alterar los procesos aguas arriba.
Conceptos relacionados en el marco de la Industria 4.
El escaneo 3D de piezas grandes no opera de forma aislada. Su valor industrial real aparece cuando los datos dimensionales densos alimentan otros sistemas del ecosistema de fabricación. Una nube de puntos o malla STL, por sí sola, es solo geometría;
el salto cualitativo ocurre al integrarla con la gestión digital de la calidad y los gemelos digitales.
Un gemelo digital de una pieza grande —por ejemplo, un útil de estampación o un larguero aeronáutico— exige una réplica dimensional fiel. El escaneo proporciona esa base, mientras que los sistemas MES consumen los resultados de inspección para trazabilidad y control estadístico de proceso.
En lugar de comparar unas pocas cotas con galgas, la inspección automatizada contrasta toda la superficie contra el CAD nominal, incluyendo tolerancias GD&T según ASME Y14.5.
Esto conecta directamente con principios de fabricación ajustada: se eliminan esperas de metrología subcontratada y se acorta el bucle de corrección.
| Marco tecnológico | Rol del escaneo 3D de piezas grandes |
|---|---|
| Gemelo digital | Aporta la geometría real de referencia |
| Gestión digital de calidad | Genera mapas de desviación y registros completos |
| MES | Recibe resultados de inspección para trazabilidad |
| ISO 10360 | Define la verificación metrológica del sistema |
La compatibilidad con formatos neutros como STEP o IGES facilita el flujo de datos hacia software CAM, simulación o planificación de montaje.
Aplicación en soluciones de escaneo industrial de INSVISION
El escaneo 3D de piezas grandes exige algo más que un sensor de alta resolución. Requiere estabilidad dimensional frente a cambios ambientales, capacidad para resolver detalles en superficies problemáticas y una cadena de datos que no se rompa al llegar al software de fabricación.
INSVISION aborda estos tres frentes con un enfoque orientado a integración industrial.
Requisitos técnicos y respuesta del sistema
| Requisito de escaneo | Condición industrial típica | Característica relevante |
|---|---|---|
| Estabilidad ambiental | Talleres sin control climático estricto | Operación entre -5 y 40 °C, 10–90 % HR sin condensación |
| Superficies reflectantes | Moldes pulidos, zonas hundidas, ranuras estrechas | Captura de detalles en cavidades profundas y aristas de radio reducido |
| Precisión dimensional | Verificación contra CAD, control de tolerancias | Exactitud declarada de 0,020 mm |
| Integración de datos | Flujos MES, CATIA CPD, FiberSIM | Compatibilidad con formatos IGES, STP, DXF, DWG y personalización de salida |
| Conectividad industrial | Líneas de producción existentes | Interfaz USB 3.0 o Ethernet |
El desempeño en moldes de alta reflectividad con geometrías hundidas y ranuras estrechas es un punto donde muchos sistemas ópticos pierden datos.
La combinación de láser verde (520 nm) y algoritmos de reconstrucción permite resolver estas zonas sin recubrimientos matificantes, algo que reduce tiempos de preparación en piezas grandes donde aplicar spray es inviable.
La protección IP54 y el rango de humedad sin condensación amplían el margen de uso en entornos donde la variación térmica provocaría deriva dimensional en equipos menos robustos. Esto importa en escaneo de piezas grandes: cuanto mayor es el volumen, más se amplifican los errores por dilatación o vibración.
La compatibilidad con formatos de datos industriales elimina pasos de conversión intermedios. Los departamentos de ingeniería pueden trabajar directamente con los archivos generados en sus sistemas de diseño y planificación de fabricación existentes, sin exportaciones propietarias ni pérdida de información geométrica.
Preguntas frecuentes (FAQ)
¿Es necesario tratar la superficie de las piezas antes de escanearlas?
Depende del material y del acabado. Las superficies oscuras, transparentes o altamente reflectantes pueden degradar la captura de datos. En metales pulidos o moldes de alto brillo, suele aplicarse un recubrimiento temporal mate, como polvo de revelador para ensayos no destructivos, que se retira tras el proceso.
El objetivo es asegurar un retorno de luz homogéneo sin alterar dimensionalmente la pieza.
¿Los datos de escaneo 3D son válidos para auditorías de calidad según normativas ISO y ASME?
Sí, siempre que se cumplan dos condiciones: el equipo debe estar calibrado con trazabilidad metrológica y el procedimiento de medición debe estar validado conforme a la norma aplicable (por ejemplo, ISO 10360 o ASME B89.4.22).
Las nubes de puntos y mallas resultantes se comparan contra el modelo CAD nominal para evaluar tolerancias geométricas.
¿Se puede integrar el escaneo 3D de piezas grandes con sistemas de gestión de producción existentes?
La mayoría de los flujos de trabajo actuales contemplan la exportación de datos en formatos neutros o propietarios.
La integración con MES o bases de datos de terceros es factible mediante desarrollo de interacciones específicas, lo que permite automatizar la trazabilidad de mediciones dentro de un sistema de calidad digital.
¿Qué tipos de geometrías complejas se pueden capturar con esta técnica?
| Tipo de geometría | Consideración técnica |
|---|---|
| Cavidades profundas y zonas cóncavas | Requieren campo de visión amplio y múltiples ángulos de captura |
| Ranuras estrechas | Dependen del ancho mínimo accesible al haz de luz |
| Radios de acuerdo pequeños | Exigen resolución de malla suficiente para evitar aplanamiento |
| Superficies de alto brillo | Pueden necesitar matizado previo para evitar reflejos especulares |
La técnica permite adquirir detalles finos como esquinas redondeadas y transiciones de curvatura, siempre que el sistema óptico tenga la profundidad de campo y la resolución adecuadas para la escala de la pieza.
Resumen de conceptos clave
El escaneo 3D de piezas grandes se define, en términos operativos, como un proceso de digitalización sin contacto que convierte geometrías físicas de gran volumen en nubes de puntos y mallas trianguladas.
Su función principal no es sustituir por completo a la metrología táctil, sino cubrir los casos donde el contacto resulta inviable o insuficiente: superficies de chapa extensas, alabes, moldes con cavidades profundas o componentes con tolerancias que exigen una densidad de información inalcanzable con un palpador punto a punto.
Los parámetros que determinan la idoneidad de un sistema para piezas grandes no se limitan al volumen de medición. Influyen también la precisión volumétrica declarada, la profundidad de campo, la estabilidad ante cambios de temperatura y la capacidad del software para alinear múltiples capturas sin deriva acumulada.
En entornos de taller, las condiciones ambientales admisibles y el grado de protección del equipo pesan tanto como la resolución del sensor.
| Parámetro | Por qué importa en piezas grandes |
|---|---|
| Profundidad de campo | Reduce el número de posiciones necesarias y minimiza errores de alineación |
| Precisión volumétrica | Garantiza coherencia dimensional entre zonas alejadas de la pieza |
| Rango térmico operativo | Evita derivas en mediciones prolongadas o en naves sin climatización |
| Conectividad | Facilita volcado de datos a sistemas MES o repositorios de calidad |
| Formatos exportables | Permite integrar la nube de puntos con software CAD/CAM existente |
La alineación con Industria 4.0 se da por una vía concreta: el gemelo digital de una pieza física de gran tamaño deja de ser un modelo CAD teórico y pasa a reflejar el estado real del componente tras mecanizado, montaje o reparación.
Ese archivo verificable alimenta flujos de fabricación ajustada, porque elimina esperas asociadas a utillajes de medición dedicados y reduce el transporte de piezas voluminosas a salas metrológicas.
Conviene despejar una idea equivocada: escaneo 3D no equivale automáticamente a precisión metrológica. La utilidad real depende de la calibración, la estrategia de captura y la validación contra patrones trazables.
Sin esos controles, el resultado es una imagen tridimensional vistosa pero sin valor para aceptación dimensional. Los compradores técnicos deberían exigir datos de exactitud respaldados por normas reconocidas, no solo cifras de resolución de cámara.

En síntesis, el escaneo 3D de piezas grandes aporta valor cuando se evalúa como parte de un proceso de medición más amplio: definición de criterios de aceptación, planificación de captura, verificación intermedia y trazabilidad documental.
Bajo ese enfoque, deja de ser una herramienta aislada y se convierte en un componente medible de la cadena de calidad.
- ¿Qué es la inspección 3D industrial? Inspección de campo completo y análisis de desviaciones La inspección 3D industrial utiliza escaneo 3D, procesamiento de nubes de puntos y comparación con modelos CAD para realizar inspecciones dimensionales, visualización de desviaciones, revisión de calidad y generación de informes trazables en procesos…
- ¿Qué es la ingeniería inversa? El papel del escaneo 3D en el modelado inverso La ingeniería inversa utiliza el escaneo 3D y el modelado digital para convertir piezas físicas existentes en modelos CAD editables, destinados a la modificación de productos, desarrollo de moldes, inspección y fabricación aditiva.
- ¿Qué son los datos de nube de puntos? Nubes de puntos, mallas y modelos CAD en escaneo 3D Los datos de nube de puntos son un formato de datos brutos fundamental en el escaneo 3D. Están compuestos por puntos de coordenadas 3D discretos que describen la geometría de la superficie de los…
- ¿Qué es la precisión del escaneo 3D? Explicación de precisión, repetibilidad y resolución La precisión del escaneo 3D describe qué tan cerca coincide la información del escaneo con la geometría y dimensiones reales de un objeto. Se evalúa a través de la precisión local, precisión volumétrica, precisión…
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.