

Comment évaluer fichier STL pour le contrôle industriel
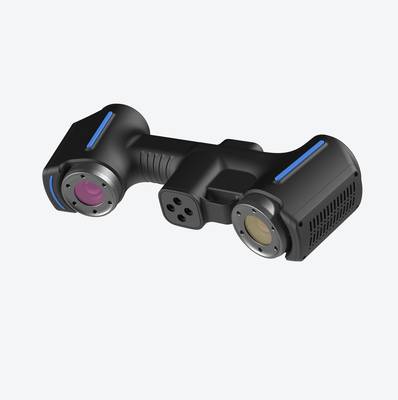
fichier STL: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Un atelier de production mécanique fonctionne rarement dans des.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Un atelier de production mécanique fonctionne rarement dans des conditions idéales. Les pièces arrivent brutes de fonderie, de forge ou d’usinage, avec des états de surface variables, des bavures, des traces de bridage.
Le contrôle dimensionnel s’insère dans ce flux contraint, entre deux opérations, souvent sans possibilité de déplacer la pièce vers une salle de métrologie climatisée.
La pression de cadence pèse directement sur les choix de méthode : un contrôle trop long bloque la ligne, un contrôle trop léger laisse passer des défauts.
Notes de termes
Un atelier de production mécanique fonctionne rarement dans des conditions idéales.
Limites des méthodes de mesure classiquesLa métrologie dimensionnelle traditionnelle repose sur des outils de mesure ponctuelle ou linéaire : pieds à coulisse, micro…
Intégration du scan 3D dans le flux de travailL’intégration du scan 3D dans un flux de contrôle industriel ne se résume pas à l’acquisition d’un nuage de points.
Points de validation avant déploiementUn fichier STL issu d’un scan 3D n’a de valeur que si la chaîne de mesure reste cohérente avec l’usage prévu.
Les besoins de mesure dans ce contexte se résument à trois exigences. D’abord, la rapidité d’acquisition : un relevé doit être exploitable avant que la pièce suivante ne soit prête. Ensuite, la robustesse face à l’environnement — vibrations, variations thermiques, éclairage instable.
Enfin, la fiabilité des données produites. Un nuage de points mal aligné ou un maillage bruité n’a aucune valeur pour un service qualité.
Le format de sortie conditionne aussi l’intégration dans la chaîne numérique. Le fichier STL reste le dénominateur commun pour les contrôles par comparaison au modèle nominal, les rétroconceptions simples ou l’archivage de relevés.
Sa structure par triangles, sans informations de tolérance ni de repère, suffit pour une analyse géométrique lorsque le scan est propre et correctement recalé. Les logiciels de métrologie l’importent directement, ce qui évite des conversions intermédiaires coûteuses en temps.
| Exigence d’atelier | Conséquence sur la méthode de mesure | Critère d’évaluation |
|---|---|---|
| Cadence de production élevée | Acquisition rapide, sans préparation longue | Temps de scan + post-traitement |
| Environnement non contrôlé | Matériel tolérant aux vibrations et écarts thermiques | Répétabilité sur pièce réelle |
| Intégration CAO/FAO | Export direct vers formats exploitables | Compatibilité fichier STL, PLY, TXT |
| Traçabilité qualité | Données stables, horodatées, réutilisables | Intégrité du maillage, densité de points |
La donnée fiable ne se décrète pas : elle se construit par un choix de capteur adapté, un paramétrage cohérent avec la rugosité et la réflectivité des surfaces, et une vérification périodique sur artefacts étalonnés. Un service méthodes qui néglige ces points produit des rapports spectaculaires mais inexploitables.
À l’inverse, une approche sobre, centrée sur la répétabilité et la traçabilité du fichier STL généré, donne aux équipes qualité une base solide pour les décisions d’acceptation ou de retouche.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
La métrologie dimensionnelle traditionnelle repose sur des outils de mesure ponctuelle ou linéaire : pieds à coulisse, micromètres, machines à mesurer tridimensionnelles (MMT) à palpage.
Ces instruments excellent sur des géométries prismatiques simples, où une cote s’évalue entre deux plans parallèles ou sur un diamètre nominal. Le problème apparaît dès que la surface s’éloigne du cylindre parfait ou du plan de référence.
Une aube de turbine, une prothèse orthopédique, un carter de pompe à vide : ces pièces cumulent des surfaces gauches, des congés de raccordement variables et des zones difficiles d’accès. La MMT à contact, avec son stylet physique, ne peut pas capturer une surface continue.
Elle échantillonne des points, puis un logiciel interpole. Entre deux points mesurés, la forme réelle reste inconnue.
Cette logique d’échantillonnage crée une rupture de données. L’ingénieur qualité obtient un nuage de points partiel, souvent limité à quelques centaines de coordonnées. Pour une surface libre ou un état de surface critique, cette densité est insuffisante.
Les écarts de forme entre les points palpés passent inaperçus, alors qu’ils peuvent conditionner l’assemblage ou le comportement mécanique.
| Critère | Palpage MMT classique | Numérisation 3D (fichier STL) |
|---|---|---|
| Nature de la donnée | Points discrets | Maillage surfacique continu |
| Densité d’information | Faible à moyenne | Élevée (millions de points) |
| Géométries complexes | Accès limité, interpolation | Capture directe des surfaces gauches |
| Temps d’acquisition | Long, dépendant du nombre de cotes | Rapide, indépendant de la complexité |
| Exploitation GD&T | Cotes simples, tolérancement géométrique limité | Comparaison complète au modèle nominal |
Les délais constituent la seconde contrainte majeure. Une MMT programme chaque trajectoire de palpage, définit chaque point de mesure, puis exécute la routine. Pour une pièce de fonderie ou une tôle emboutie présentant cent cotes à contrôler, la préparation du programme peut prendre plusieurs heures.
Pendant ce temps, la ligne de production attend. Dans un contexte d’industrie 4.0, où le retour d’information vers l’atelier doit être quasi immédiat, ce délai devient un goulot d’étranglement.
La numérisation 3D sans contact lève ces deux blocages. Un scanneur projette une lumière structurée, enregistre la surface complète et génère un fichier STL exploitable dans les logiciels de contrôle.
Le fichier STL n’est pas un simple nuage de points : c’est un maillage triangulé qui décrit la géométrie réelle avec une densité constante sur toute la surface. Cette représentation autorise une comparaison globale au modèle CAO, sans zone aveugle entre deux points palpés.
Les solutions de numérisation industrielle, comme celles proposées par INSVISION, intègrent cette logique de capture surfacique pour restituer la pièce dans son intégralité, y compris les zones d’ombre optique ou les contre-dépouilles.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
L’intégration du scan 3D dans un flux de contrôle industriel ne se résume pas à l’acquisition d’un nuage de points. La chaîne opératoire suit une logique séquentielle : numérisation, comparaison géométrique, revue collaborative, puis émission d’un rapport.
Chaque étape conditionne la suivante, et la qualité du fichier STL généré en sortie de scan détermine la fiabilité des analyses ultérieures.
Le maillage STL constitue le pivot de cette chaîne. Une fois la pièce numérisée, le fichier STL sert de référence commune entre les équipes de métrologie, de production et de qualité. Ce format, bien que dépourvu d’informations d’usinage ou de tolérances, représente fidèlement la géométrie réelle de la pièce.
Sa compatibilité avec la plupart des logiciels de contrôle dimensionnel et de CAO en fait un intermédiaire pratique pour la comparaison avec le modèle nominal.
Le tableau ci-dessous résume l’enchaînement type des opérations :
| Étape | Action principale | Données manipulées | Livrable |
|---|---|---|---|
| Numérisation | Acquisition de la surface | Nuage de points | Fichier STL maillé |
| Comparaison | Alignement sur le modèle CAO nominal | STL + modèle de référence | Carte d’écarts colorimétrique |
| Revue | Analyse des zones hors tolérance | Cartes d’écarts, coupes | Annotations, décisions |
| Rapport | Formalisation des constats | Mesures validées | Document PDF ou équivalent |
La comparaison géométrique s’appuie sur un alignement entre le maillage STL et le modèle nominal. Les écarts sont visualisés sous forme de cartographies colorées, souvent interprétées selon les exigences GD&T (tolérancement géométrique et dimensionnel).
Dans un contexte d’inspection de premier article ou de suivi de production, cette visualisation accélère l’identification des dérives de forme, des défauts d’assemblage ou des problèmes d’usure d’outillage.
La revue implique généralement plusieurs services. L’ingénieur qualité valide les écarts critiques, le bureau d’études évalue l’impact fonctionnel, et la production décide des corrections.
Le fichier STL facilite ces échanges : il peut être partagé sans licence logicielle spécifique et visualisé dans des visionneuses légères.
Le rapport final agrège les captures d’écran des cartographies, les valeurs mesurées sur des sections clés et les conclusions.
Certains équipements de numérisation, comme ceux proposés par INSVISION, exportent directement les formats STL, PLY ou TXT, ce qui simplifie l’import dans les logiciels d’analyse sans étape de conversion intermédiaire.
Points de validation avant déploiement
Points de validation avant déploiement
Un fichier STL issu d’un scan 3D n’a de valeur que si la chaîne de mesure reste cohérente avec l’usage prévu. En contrôle dimensionnel, la question n’est pas seulement « le scan est-il exploitable ? », mais « le fichier STL reflète-t-il fidèlement la surface réelle dans les tolérances annoncées ? ».
Cette vérification se joue avant le déploiement, sur site.
Les cas adaptés couvrent principalement la rétro-ingénierie de pièces sans modèle CAO, l’inspection de surfaces complexes (aubes, carters, implants), et la documentation d’état avant/après maintenance.
Dans ces contextes, un maillage STL dense sert de référence géométrique, mais il ne remplace pas un modèle CAO paramétrique.

| Point à vérifier sur site | Ce qu’il confirme |
|---|---|
| Stabilité thermique de la pièce | Écarts de mesure liés à la dilatation |
| Référentiel d’alignement (RPS, GD&T) | Correspondance avec le plan de contrôle |
| Densité de maillage requise | Résolution suffisante pour les tolérances visées |
| Format d’export disponible | Compatibilité avec le logiciel d’analyse en aval |
| Répétabilité sur pièce étalon | Dérive instrumentale avant campagne |
Les scanners industriels — dont certaines solutions INSVISION — exportent en STL, PLY ou TXT. Le fichier STL reste un conteneur de triangles ; il ne contient ni tolérance, ni repère, ni information de matériau.
Toute interprétation dimensionnelle exige donc une étape de qualification du maillage avant de l’injecter dans un flux d’inspection ou de FAO.
- Qu’est-ce que l’inspection 3D industrielle ? Inspection plein champ et analyse des écarts L’inspection 3D industrielle utilise la numérisation 3D, le traitement de nuages de points et la comparaison CAD pour prendre en charge l’inspection dimensionnelle, la visualisation des écarts, le contrôle qualité et l’édition de rapports…
- Qu’est-ce que la rétroingénierie ? Rôle du scan 3D dans la modélisation rétro La rétroingénierie utilise le scan 3D et la modélisation numérique pour convertir des pièces physiques existantes en modèles CAD modifiables, destinés à la modification de produits, au développement de moules, au contrôle qualité et…
- Qu’est-ce que les données de nuage de points ? Nuages de points, maillages et modèles CAO dans la numérisation 3D Les données de nuage de points sont un format de données brutes essentiel en numérisation 3D. Elles se composent de points de coordonnées 3D discrets décrivant la géométrie de la surface des objets et…
- Qu’est-ce que la précision du scan 3D? Précision, répétabilité et résolution expliquées La précision du scan 3D mesure la correspondance entre les données de numérisation et la géométrie et dimensions réelles d’un objet. Elle est évaluée au travers de la précision locale, la précision volumétrique, la…
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.