

Des données de scan au rapport de contrôle: résolution du scan 3D en pratique
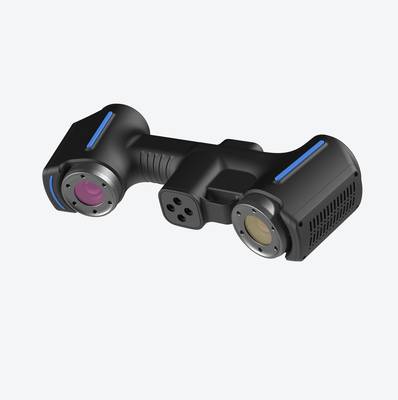
Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure La résolution du scan 3D ne se choisit pas dans l’abstrait.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
La résolution du scan 3D ne se choisit pas dans l’abstrait. Elle se détermine d’abord par les conditions réelles de l’atelier et par la nature des défauts à contrôler.
Un service qualité qui doit valider une première pièce automobile, vérifier l’usure d’un outillage de frappe ou documenter une reprise sur un carter de turbine ne mesure pas la même chose qu’un bureau d’études en rétro-ingénierie.
La pression de contrôle s’est intensifiée avec les exigences de traçabilité. Les normes ISO 9001 et AS9100 imposent des enregistrements fiables, pas des relevés approximatifs au pied à coulisse. Dans un flux lean, un contrôle qui prend trop de temps bloque la ligne ;
un contrôle trop grossier laisse passer des non-conformités. Le besoin central est donc double : une acquisition suffisamment fine pour capturer les écarts dimensionnels critiques, et une répétabilité qui permette de comparer des lots dans le temps.
Les méthodes traditionnelles montrent leurs limites sur les surfaces gauches, les congés internes ou les zones difficilement accessibles. Un gabarit ne donne qu’un oui/non ; il ne quantifie pas la dérive. C’est là qu’une résolution de scan élevée devient un critère de décision technique, pas un argument commercial.
| Contexte de production | Besoin de mesure typique | Conséquence sur le choix du scanner |
|---|---|---|
| Première pièce automobile | Validation GD&T complète, écarts de forme | Résolution fine requise pour les tolérances serrées |
| Maintenance d’outillage (MRO) | Quantification d’usure, comparaison au nominal | Acquisition rapide sur surface réfléchissante ou huileuse |
| Contrôle de réception fournisseur | Vérification dimensionnelle par lot | Répétabilité et traçabilité des données |
| Rétro-ingénierie de pièces anciennes | Reconstruction CAO sans plan d’origine | Densité de points suffisante pour les raccords et congés |
Les scanners INSVISION, avec une résolution annoncée jusqu’à 0,01 mm sur leurs gammes industrielles, répondent à ce type de cahier des charges. Mais la résolution seule ne suffit pas : l’atelier impose aussi une robustesse aux vibrations, aux variations de température et aux manipulations répétées.
Un appareil de laboratoire, aussi précis soit-il, ne survivra pas à un environnement de production.
Le choix d’un équipement doit donc intégrer la résolution comme un paramètre parmi d’autres — exactitude, vitesse d’acquisition, comportement sur surfaces sombres ou brillantes — et non comme un chiffre isolé sur une fiche technique.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
En métrologie industrielle, les instruments traditionnels — pieds à coulisse, micromètres, jauges de profondeur, machines à mesurer tridimensionnelles (MMT) — reposent sur un principe commun : l’acquisition point par point.
Cette approche fonctionne correctement tant que la pièce présente des surfaces planes, des arêtes accessibles et des tolérances larges. Elle atteint ses limites dès que la géométrie se complexifie.
Les surfaces gauches, congés de raccordement, nervures profondes ou cavités internes posent un problème structurel. Une MMT peut mesurer un alésage cylindrique, mais décrire fidèlement une aube de turbine ou un carter de pompe à géométrie organique exige des centaines de points, chacun nécessitant un palpage physique.
Le temps d’inspection explose, et la densité de points reste insuffisante pour valider un profil complet selon les exigences GD&T.
Les ruptures de données constituent une seconde contrainte. Entre deux passes de palpage, entre deux sections mesurées, l’information est absente. L’ingénieur qualité doit interpoler, supposer, extrapoler — autant d’approximations incompatibles avec un contrôle dimensionnel rigoureux.
Sur une pièce de fonderie ou une tôle emboutie, ces zones non mesurées masquent souvent les défauts les plus critiques.
Comparaison des approches de mesure
| Critère | Méthodes classiques (palpage, jauges) | Résolution du scan 3D |
|---|---|---|
| Couverture surfacique | Points discrets, sections isolées | Nuage de points dense, surface complète |
| Géométries complexes | Accès limité, palpage difficile | Acquisition sans contact, formes libres |
| Délai d’inspection | Proportionnel au nombre de points | Indépendant de la complexité |
| Traçabilité des mesures | Rapport de points individuels | Cartographie complète de la pièce |
Les délais, enfin, suivent une logique linéaire avec les méthodes classiques : plus la pièce est complexe, plus le nombre de points à relever augmente, plus l’inspection s’allonge.
Une première inspection d’article (FAI) sur une pièce de fonderie peut mobiliser une MMT pendant plusieurs heures, voire plusieurs jours pour un carter complet. Dans un contexte de production lean, ce goulot d’étranglement métrologique ralentit la validation des outillages et retarde les lancements série.
La résolution du scan 3D, qui atteint jusqu’à 0,01 mm sur les équipements de la gamme INSVISION, répond à cette triple contrainte. L’acquisition sans contact couvre l’intégralité de la surface, y compris les zones inaccessibles au palpage. Le nuage de points obtenu élimine les ruptures de données entre sections.
Et le temps d’acquisition devient largement indépendant de la complexité géométrique. Pour les industriels confrontés à des pièces de forme libre, la question n’est plus de savoir si le scan 3D est pertinent, mais à quel stade du processus l’intégrer.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
La résolution du scan 3D ne se limite pas à une spécification technique isolée. Elle conditionne la manière dont les données numérisées circulent entre les services qualité, méthodes et production. Dans un flux industriel occidental, l’enchaînement type suit quatre étapes : acquisition, comparaison, revue, rapport.
Chaque étape dépend de la précédente, et une résolution mal calibrée en amont fausse tout l’édifice.
Le tableau ci-dessous résume la logique opérationnelle :
| Étape | Action concrète | Exigence liée à la résolution |
|---|---|---|
| Acquisition | Numériser la pièce physique ou l’outillage | Une résolution jusqu’à 0,01 mm permet de capturer les détails fins (congés, arêtes, surfaces fonctionnelles) sans suréchantillonner inutilement |
| Comparaison | Superposer le nuage de points au modèle CAO ou à une pièce de référence | Les écarts géométriques ne sont exploitables que si la densité de points est cohérente avec les tolérances GD&T à contrôler |
| Revue | Analyser les cartographies d’écarts avec les équipes concernées | Une résolution homogène évite les faux positifs (bruit) et les faux négatifs (zones sous-échantillonnées) |
| Rapport | Générer un livrable d’inspection ou un dossier de conformité | Les valeurs chiffrées doivent être traçables et reproductibles, notamment pour les exigences ISO ou ASME |
Concrètement, un ingénieur qualité qui doit valider une première pièce (first-article inspection) ne scanne pas à la résolution maximale par défaut. Il adapte la résolution du scan 3D à la tolérance critique la plus serrée du plan.
Une résolution trop fine sur une grande pièce génère des fichiers lourds, ralentit la revue et complique le rapport. À l’inverse, une résolution trop grossière masque des défauts de forme que la comparaison CAO ne pourra pas révéler.
Dans les environnements de type automobile, aérospatial ou dispositif médical, la revue croisée entre le bureau d’études et le contrôle qualité repose sur cette cohérence. Si le scan ne capture pas un rayon de raccordement ou une zone d’usure avec suffisamment de points, la cartographie d’écart devient ininterprétable.
Le rapport final, même bien mis en forme, perd sa valeur probante.
Certains fournisseurs, dont INSVISION, proposent des systèmes dont la résolution annoncée atteint 0,01 mm. Cette valeur doit être comprise comme une capacité maximale, pas comme un réglage universel.
L’intégration réussie dans un flux de travail suppose de définir, pour chaque famille de pièces, la résolution minimale nécessaire — ni plus, ni moins. C’est cette discipline qui rend la chaîne scan-comparaison-revue-rapport réellement exploitable en production.
Points de validation avant déploiement
Points de validation avant déploiement
La résolution du scan 3D ne se décrète pas dans un bureau d’études. Elle se vérifie sur site, pièce en main, avec des conditions d’éclairage et de température réelles. Un scanner annonçant 0,01 mm en laboratoire peut produire des nuages de points inexploitables dans un atelier si certains prérequis ne sont pas validés.
La démarche consiste à confronter le besoin métrologique réel aux capacités effectives du système dans l’environnement de production.
Les cas adaptés à une résolution fine se concentrent généralement sur les géométries à tolérances serrées : contrôle de premier article, analyse d’usure sur outillage, rétro-ingénierie de formes complexes, inspection de profils aérodynamiques ou de surfaces fonctionnelles.
À l’inverse, les grandes structures avec tolérances larges ne justifient pas systématiquement une résolution maximale, qui augmente le volume de données et le temps de traitement sans bénéfice métrologique.
Avant tout déploiement, plusieurs points doivent être vérifiés sur le site :
| Point de validation | Ce qu’il faut contrôler concrètement |
|---|---|
| Stabilité thermique | La pièce et le scanner doivent être à température stabilisée ; les gradients thermiques faussent les mesures dimensionnelles |
| Vibrations ambiantes | Les machines-outils ou ponts roulants à proximité peuvent dégrader la répétabilité des acquisitions |
| Préparation de surface | Les surfaces brillantes, transparentes ou noires peuvent nécessiter un matifiant ; vérifier la compatibilité avec le matériau |
| Référentiel métrologique | La présence de cibles, sphères ou gabarits étalonnés pour aligner les scans et valider l’exactitude |
| Distance et angle de travail | Respecter la plage de travail spécifiée ; un angle d’incidence trop rasant dégrade la résolution effective |
| Critères d’acceptation | Définir au préalable les tolérances recherchées et les comparer à la résolution annoncée par le fabricant |
La résolution du scan 3D constitue un paramètre de départ, pas une garantie de résultat. Les ingénieurs qualité gagnent à formaliser une procédure de validation initiale : pièce étalon, trois acquisitions espacées, comparaison des écarts entre nuages de points.
Cette approche, cohérente avec les exigences des normes ISO 10360 ou ASME B89, permet d’établir la capabilité réelle du système dans les conditions d’utilisation prévues.
Les solutions INSVISION, par exemple, affichent une résolution allant jusqu’à 0,01 mm sur leurs gammes de scanners industriels, mais cette valeur n’a de sens que confrontée au contexte d’atelier et aux exigences dimensionnelles spécifiques de chaque application.
- Qu’est-ce que l’inspection 3D industrielle ? Inspection plein champ et analyse des écarts L’inspection 3D industrielle utilise la numérisation 3D, le traitement de nuages de points et la comparaison CAD pour prendre en charge l’inspection dimensionnelle, la visualisation des écarts, le contrôle qualité et l’édition de rapports…
- Qu’est-ce que la rétroingénierie ? Rôle du scan 3D dans la modélisation rétro La rétroingénierie utilise le scan 3D et la modélisation numérique pour convertir des pièces physiques existantes en modèles CAD modifiables, destinés à la modification de produits, au développement de moules, au contrôle qualité et…
- Qu’est-ce que les données de nuage de points ? Nuages de points, maillages et modèles CAO dans la numérisation 3D Les données de nuage de points sont un format de données brutes essentiel en numérisation 3D. Elles se composent de points de coordonnées 3D discrets décrivant la géométrie de la surface des objets et…
- Qu’est-ce que la précision du scan 3D? Précision, répétabilité et résolution expliquées La précision du scan 3D mesure la correspondance entre les données de numérisation et la géométrie et dimensions réelles d’un objet. Elle est évaluée au travers de la précision locale, la précision volumétrique, la…
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.