

Affrontare la misura dimensionale della lamiera sottile con la scansione 3D a grande campo
La lavorazione della lamiera sottile, che si tratti di stampaggio, piegatura o calandratura, pone ogni giorno ai reparti qualità una sfida comune: ottenere un r
Dove i metodi tradizionali mostrano il limite
Quando un particolare in lamiera si deforma, la deviazione raramente si concentra in un punto. Molto più spesso interessa aree estese, con curvature dolci, rientri localizzati o variazioni di spessore che un tastatore fatica a intercettare.
Inoltre, il contatto meccanico rischia di inflettere il pezzo durante la misura, restituendo un valore che non corrisponde alla geometria a riposo.
I calibri fissi danno un’informazione di tipo passa/non passa su sezioni predefinite, ma non raccontano come si distribuisce l’errore lungo la superficie, né aiutano a risalire alla causa di uno scostamento ripetuto.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
In officina e in sala metrologica rimane quindi aperta la domanda su come acquisire, in tempi contenuti, una nuvola di punti capace di descrivere l’intera forma del componente, incluse le zone di raccordo, i bordi e le flange.
Un approccio senza contatto per superfici estese e flessibili
La scansione ottica senza contatto aggira il problema dell’inflessione meccanica e permette di rilevare simultaneamente migliaia di punti.
Su particolari in lamiera sottile, il vantaggio non sta solo nell’assenza di forza applicata: la rapidità di acquisizione consente di ripetere il rilievo in più condizioni, ad esempio prima e dopo una fase di saldatura, oppure su lotti diversi, accumulando dati utili per un controllo di processo.
Resta però il nodo della riflettanza. Molte lamiere, anche dopo trattamento superficiale, presentano una componente speculare che disturba i sensori ottici.
La direzione di sviluppo più recente punta su algoritmi di esposizione adattiva e su sorgenti laser capaci di lavorare con un’ampia finestra di tolleranza alla riflessione, riducendo la necessità di opacizzare il pezzo.
Questo si traduce in un flusso di misura più snello, dove la preparazione del componente incide meno sul tempo totale del ciclo di controllo.
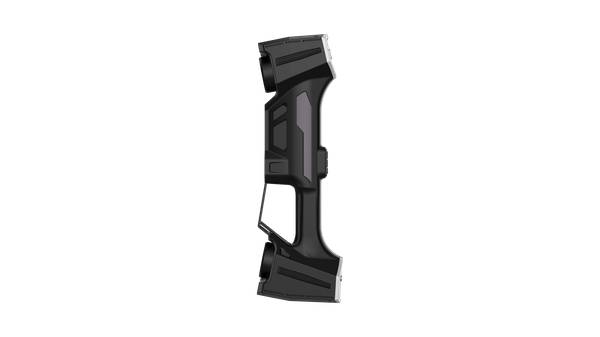
Il ruolo di un sistema a grande campo come AlphaVista
Quando i particolari in lamiera superano il mezzo metro di ingombro, l’impiego di scanner a campo ridotto obbliga a eseguire numerose passate e a cucire blocchi di scansione, con un progressivo accumulo di errore di allineamento.
Un sistema a grande campo come AlphaVista di INSVISION affronta il problema in modo diverso. Il suo volume di acquisizione ampio permette di rilevare porzioni estese della superficie in una sola finestra, riducendo il numero di giunzioni e mantenendo la coerenza metrologica della nuvola di punti.
Nella pratica di officina questo si traduce in una preparazione più rapida: il pezzo viene posizionato su un piano di riscontro, eventualmente con marker di riferimento per le aree che richiedono una precisione di allineamento più spinta, e la scansione procede per aree ampie senza dover moltiplicare i passaggi.
Il software integrato di INSVISION gestisce l’allineamento delle viste e produce una mesh unica, sulla quale si possono già eseguire le prime verifiche dimensionali.
Il dato, esportabile nei formati STL o PLY, viene poi confrontato con il modello CAD nominale all’interno dello stesso ambiente o in un software di ispezione collegato.
Le mappe colorimetriche che ne risultano indicano con immediatezza le zone fuori tolleranza, aiutando il tecnologo a capire se lo scostamento è sistematico, ad esempio per un ritorno elastico dopo stampaggio, o se dipende da una regolazione locale della pressa.
Cosa si porta a casa l’officina che adotta questo flusso
L’effetto più immediato, osservabile già sulle prime campagne di misura, riguarda la quantità e la qualità dell’informazione dimensionale disponibile.
Invece di una decina di quote prese con il calibro, il tecnico dispone di una mappa completa della superficie, consultabile in qualsiasi momento anche a distanza di settimane.
Questo facilita il dialogo con l’attrezzeria e con l’ufficio tecnico: quando si deve intervenire su uno stampo, si ha a disposizione l’intera geometria rilevata del pezzo stampato, non solo qualche scostamento puntuale.
Nei casi in cui la lamiera subisce più fasi consecutive — taglio, piegatura, saldatura — il rilievo ottico senza contatto consente di misurare lo stesso pezzo dopo ogni stazione, accumulando una cronologia dimensionale che aiuta a isolare la fase responsabile di una deriva.
In termini di documentazione, il dato numerico alimenta il sistema qualità senza richiedere la stesura manuale di verbali di misura, perché le mappe di confronto e i report di ispezione possono essere generati in automatico dall’ambiente INSVISION.
La riduzione dei tempi di preparazione del pezzo, dovuta alla minore necessità di opacizzazione, e la velocità di acquisizione a grande campo fanno sì che il collo di bottiglia si sposti dalla misura all’analisi, un passaggio che il software accelera grazie all’elaborazione integrata.
L’azienda che adotta questo flusso non ottiene solo un controllo dimensionale più fine, ma costruisce un archivio di dati che può interrogare quando deve affrontare una nuova commessa con geometrie simili o quando deve qualificare un fornitore di stampi.
Per chi opera in ambiti regolamentati, la possibilità di contare su un’azienda che ha già strutturato il proprio sistema qualità secondo la norma ISO 9001 rappresenta un elemento di tranquillità aggiuntiva, perché il processo di misura nasce già all’interno di un quadro documentato e verificabile.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.