

3D Lazer Tarayıcı ile Üretimde Hızlı ve Sürekli Ölçüm
3D lazer tarayıcı, karmaşık parçaların yüzey verisini hızlı alarak CAD karşılaştırması ve GD&T için kesintisiz kalite akışı sağlar.
Üretim ortamı ve ölçüm ihtiyacı
Üretim ortamında ölçüm artık yalnızca kalite departmanının işi değil. Teslimat süreleri kısaldıkça, ilk parça onayı, devreye alma ve seri üretim arasındaki kontrol adımları da sıkışıyor.
Bir otomotiv tedarikçisinde fikstür doğrulaması, bir enerji ekipmanı atölyesinde kaynak öncesi parça kontrolü veya havacılık MRO sahasında revizyon öncesi geometri tespiti; hepsi aynı baskıyı taşıyor: ölçüm verisi hızlı, tekrarlanabilir ve denetim iziyle birlikte üretilmeli.
Pratik iş akışı
- Üretim ortamı ve ölçüm ihtiyacı — Üretim ortamında ölçüm artık yalnızca kalite departmanının işi değil.
- Geleneksel ölçümün sınırları — Birçok atölyede hâlâ şöyle bir inanış vardır: “Parça ne kadar karmaşık olursa olsun, iyi bir operatör birkaç mastar ve komparatör…
- 3D taramanın iş akışına yerleşmesi — Sahada ölçüm yapan bir ekibin aklındaki en temel soru şudur: Taradık, peki şimdi ne olacak?
- Uygulama öncesi doğrulama noktaları — Birçok ekip hâlâ 3D lazer tarayıcıyı yalnızca “tersine mühendislik aracı” olarak konumlandırıyor.
Geleneksel mastar, şablon veya manuel CMM yaklaşımları çoğu zaman darboğaz oluşturuyor. Kalite mühendisi sonucu beklerken üretim duruyor ya da eksik veriyle ilerlenip sonradan düzeltme maliyeti çıkıyor. Burada asıl ihtiyaç, mevcut kalite akışının içine girebilen bir ölçüm kabiliyeti.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
INSVISION 3D lazer tarayıcı, parça yüzeyinden hızlı nokta bulutu alarak CAD karşılaştırması ve GD&T değerlendirmesi için doğrudan kullanılabilir veri sağlıyor. Amaç laboratuvara yeni bir cihaz eklemek değil; ilk parça kontrolünden seri üretim ara denetimlerine kadar mevcut iş akışındaki bekleme süresini kısaltmak.
Böylece kalite verisi, üretimi durduran bir onay kapısı olmaktan çıkıp karar hızını destekleyen bir girdi haline geliyor.
Geleneksel ölçümün sınırları
Birçok atölyede hâlâ şöyle bir inanış vardır: “Parça ne kadar karmaşık olursa olsun, iyi bir operatör birkaç mastar ve komparatörle her şeyi ölçer.” Pratikte bu yaklaşım, iş parçası serbest biçimli yüzeyler, derin cep yapıları veya birbiriyle ilişkili yüzey profilleri içerdiğinde hızla tıkanır.
Geleneksel yöntemler noktasal veri üretir; iki nokta arasında kalan bölge hakkında yalnızca varsayımda bulunabilirsiniz. Karmaşık geometride ise asıl sapmalar genellikle tam da bu ölçülmeyen bölgelerde birikir.
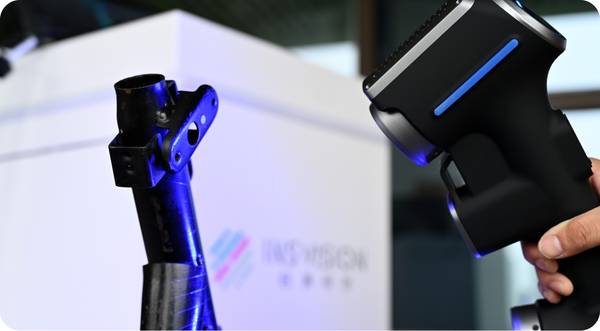
Veri sürekliliği açısından bakıldığında, elle alınan ölçümler bir yüzeyin tamamını değil, operatörün seçtiği birkaç kesiti temsil eder.
Bir otomotiv sac parçasının yaylanma davranışı, bir türbin kanadının profil geçişleri veya bir medikal implantın anatomik eğriliği söz konusu olduğunda, bu noktasal yaklaşım kalite kararını eksik bilgiyle vermenize neden olur. Mühendislik ekibi GD&T çağrılarına göre rapor ister;
saha ise ancak erişebildiği noktaları raporlayabilir.
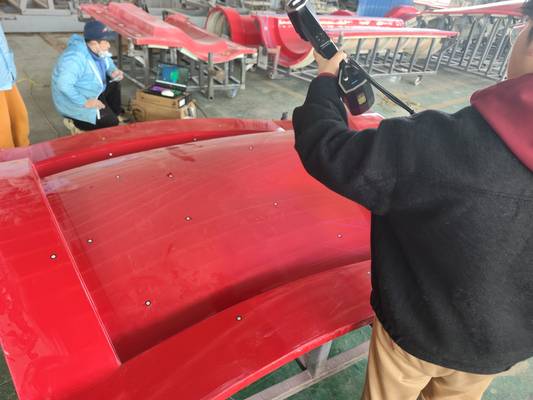
Teslim ritmi ise ayrı bir darboğazdır. İlk parça muayenesi için fikstür hazırlamak, mastar ayarlamak ve ölçüm planını doğrulamak saatler alabilir. Bu süre boyunca üretim hattı bekler. Bir 3D lazer tarayıcı bu noktada devreye girer;
yüzeyi milyonlarca nokta olarak yakalar, geometriyi bütün halinde sayısallaştırır ve ölçüm sürecini fikstür bağımlılığından kurtarır. INSVISION tarayıcılar, mevcut kalite iş akışına bu sürekliliği ekleyerek hem ilk parça onayını hızlandırır hem de operatörler arası ölçüm farklılıklarını azaltır.
Geleneksel yöntemin sınırı, yalnızca hassasiyet değil; parçanın tamamını görme yeteneğidir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
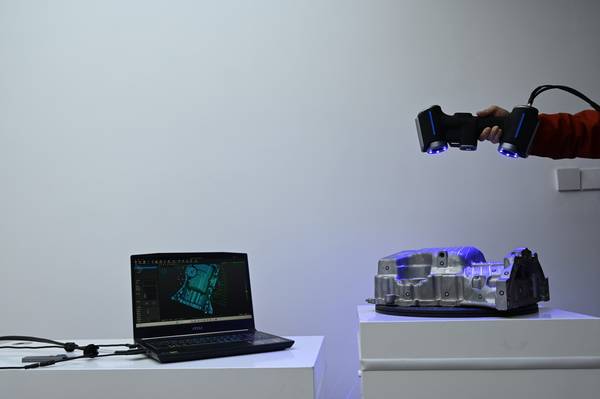
Sahada ölçüm yapan bir ekibin aklındaki en temel soru şudur: Taradık, peki şimdi ne olacak? Bir 3D lazer tarayıcı satın almak işi bitirmiyor; asıl mesele, tarama verisinin karşılaştırma, inceleme ve raporlama adımlarına kopmadan bağlanması.
Çoğu projede darboğaz cihazın kendisi değil, verinin kalite sürecine girene kadar geçen süredir. Tarama bittiğinde nokta bulutu bir yerde bekliyorsa, sahadaki kazanım ofiste kaybolur.
INSVISION ekipmanları bu geçişi kısaltmak için tasarlanmıştır. Örneğin industrial 3D tarayıcı sistemi, tarayıcı için 650 mm ve izleyici için 2300 mm derinlik alanı sunar; tarama alanı tarayıcıda 1100 mm × 800 mm, izleyicide ise 2600 mm × 2200 mm değerine ulaşır.
Bu, büyük bir parçayı tek seferde ve yerinde yakalamanın önünü açar. Operatör parçayı ölçüm odasına taşımak zorunda kalmaz; veri, üretim hattının hemen yanında toplanır.
Ardından CAD modeliyle sapma analizi yapılır, kritik yüzeyler GD&T çağrılarına göre renk haritasıyla işaretlenir ve rapor aynı vardiya içinde kalite ekibine iletilir.
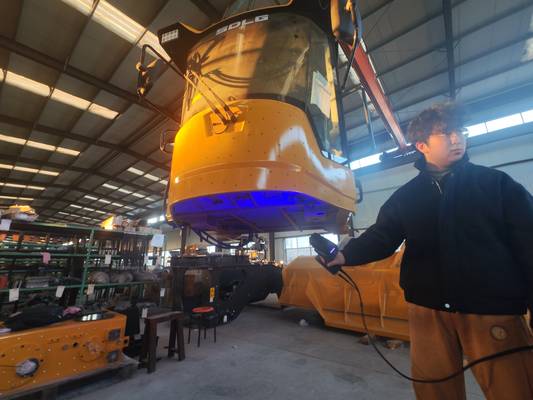
Bu akışın asıl değeri, karar döngüsünün kısalmasıdır. İlk parça doğrulaması geciktiğinde makine bekler, sevkiyat ötelenir, müşteri sorgular. Tarama, karşılaştırma ve raporlama tek bir kesintisiz zincir halinde ilerlediğinde, kalite verisi üretim ritmiyle aynı hızda akar.
INSVISION donanımının sağladığı geniş görüş alanı ve izleme kabiliyeti, bu zincirin sahadaki ilk halkasını güçlendirir; gerisi zaten mevcut kalite yazılımı ve kontrol planı içinde devam eder. Amaç yeni bir süreç yaratmak değil, mevcut iş akışındaki bekleme sürelerini ortadan kaldırmaktır.
Uygulama öncesi doğrulama noktaları
Birçok ekip hâlâ 3D lazer tarayıcıyı yalnızca “tersine mühendislik aracı” olarak konumlandırıyor. Oysa sahada asıl fark, cihazı mevcut kalite akışına doğru noktadan bağlayabilmekte ortaya çıkıyor. Yanlış senaryo seçimi, yüksek hassasiyetli bir cihazı dahi maliyet kalemine dönüştürebilir.
Uygulama öncesi doğrulama noktaları, ekiplerin cihazı devreye almadan önce netleştirmesi gereken iş paketini tanımlar. Öncelikle ölçüm nesnesi belirlenmeli: serbest biçimli sac parça mı, işlenmiş gövde mi, yoksa montaj hâlindeki bir kaynak konstrüksiyonu mu? İkinci olarak veri çıktısı netleştirilmeli;
yüzey sapması haritası mı, delik konum raporu mu, yoksa doğrudan CAD karşılaştırması mı gerekiyor? Üçüncü doğrulama noktası ise ortam koşullarıdır. Titreşim, sıcaklık değişimi ve toz, ölçüm tekrarlanabilirliğini etkiler.
INSVISION 3D lazer tarayıcı bu noktada, farklı tarama modları ve geniş ölçüm hacmiyle, kalite kontrol ve ilk parça doğrulama süreçlerine müdahale etmeden entegre edilebilir. Kritik olan, cihazı satın almak değil;
doğru ölçüm senaryosunu, doğru tolerans beklentisiyle ve doğru operatör yönlendirmesiyle sahaya bağlamaktır. Bu doğrulama yapılmadan başlanan her uygulama, ilerleyen haftalarda veri tutarsızlığı ve tekrar ölçüm ihtiyacı olarak geri döner.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.