

Endüstriyel kontrolde tarama cihazı 3D nasıl değerlendirilir
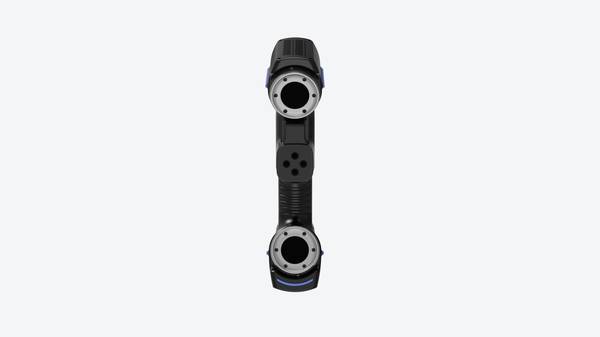
tarama cihazı 3d: Üretim ortamı ve ölçüm ihtiyacı Sanılanın aksine, bir parçanın CNC tezgâhtan çıkması işin bittiği anlamına.
Üretim ortamı ve ölçüm ihtiyacı
Sanılanın aksine, bir parçanın CNC tezgâhtan çıkması işin bittiği anlamına gelmez. Asıl baskı bundan sonra başlar. İlk parça muayenesi, devreye alma sürecindeki tolerans sapmaları, seri üretim sırasında takım aşınmasına bağlı kayan ölçüler ve müşteriye teslim edilmeden önce yapılan son kontrol;
bunların her biri, operatörün elindeki kumpas ya da mastarın yeterli olmadığı anlardır. Hele ki söz konusu parça serbest formlu bir yüzeye, derin bir cebe ya da iç bükey bir profile sahipse, geleneksel el aletleri yalnızca sınırlı sayıda noktadan veri toplayabilir. Aradaki bölgeler karanlıkta kalır.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Pratik iş akışı
- Üretim ortamı ve ölçüm ihtiyacı — Sanılanın aksine, bir parçanın CNC tezgâhtan çıkması işin bittiği anlamına gelmez.
- Geleneksel ölçümün sınırları — Bazı parçalar neden hâlâ elle ölçülüyor?
- 3D taramanın iş akışına yerleşmesi — Pek çok atölyede hâlâ şöyle bir kanı vardır: Tarama cihazı 3D, yalnızca tersine mühendislik projelerinde veya arıza analizinde iş…
- Uygulama öncesi doğrulama noktaları — Son beş yılda tersine mühendislik ve kalite kontrol süreçleri, temaslı ölçümden optik veri yakalamaya doğru ciddi bir geçiş yaşad…
Kalite mühendisleri için asıl risk, bu karanlık bölgelerde gizlenen sapmaların montaj hattına ya da son kullanıcıya kadar fark edilmemesidir. Otomotiv yan sanayinde bir braketin montaj delikleri arasındaki konum hatası, havacılık bakımında bir türbin kanadının profil değişimi ya da medikal cihaz gövdesindeki çarpılma;
bunların hiçbiri gözle ya da iki nokta arası ölçümle yakalanamaz. Güvenilir ölçüm verisi, yalnızca parçanın uygunluğunu belgelemek için değil, aynı zamanda prosesin nerede kaydığını anlamak için de gereklidir. Bir kalıp boşluğu zaman içinde hangi bölgeden aşınıyor? Pres kuvveti parçayı nereden deforme ediyor?
Bu soruların cevabı, yüzeyin tamamını kapsayan yoğun nokta bulutu verisiyle mümkün olur.
INSVISION tarafından geliştirilen tarama cihazı 3D çözümleri tam da bu noktada devreye girer. Amaç yalnızca parçayı taramak değildir; üretim ortamındaki belirsizliği ortadan kaldıracak, tekrarlanabilir ve raporlanabilir bir ölçüm altyapısı kurmaktır.
Batılı üretim tesislerinde yaygın olan ilk parça onay süreçleri, PPAP dokümantasyonu ve istatistiksel proses kontrolü, nokta bazlı ölçümlerin ötesine geçen bir veri yoğunluğunu zorunlu kılar.
Kumpasın ulaşamadığı iç geometri ya da mastarın oturmadığı serbest yüzey, üretim hattında bir darboğaza dönüşmeden önce sayısallaştırılmalıdır.
Geleneksel ölçümün sınırları
Bazı parçalar neden hâlâ elle ölçülüyor? Çoğu atölyede cevap aynıdır: Çünkü kumpas, mikrometre veya mastar, operatörün elinin altında olan en hızlı araçtır. Ancak parça geometrisi karmaşıklaştıkça bu hız yanıltıcı olmaya başlar.
Karmaşık geometride asıl sorun erişimdir. Derin cepler, iç kanallar, serbest formlu yüzeyler veya birbirini kesen radyuslar; temaslı ölçüm aletleri bu bölgelere ya ulaşamaz ya da ulaşsa bile yalnızca birkaç noktadan veri alabilir. Sonuç, gerçek yüzeyi temsil etmeyen seyrek bir örneklemedir.
Kalite mühendisi için bu, karar verilemeyen gri bölgeler anlamına gelir.
Veri sürekliliği ikinci sınırdır. Geleneksel yöntemle alınan 20 nokta, bir yüzeyin form hatasını asla tam olarak ortaya koymaz. Oysa tarama cihazı 3D teknolojisi, yüzeyi milyonlarca nokta ile tanımlar. Bu sayede salgı toleransı, profil sapması veya GD&T işaretleriyle istenen bölgesel kontrol gerçek veriye dayanır.
Nokta bulutu, yüzeyin nerede çöktüğünü, nerede şiştiğini tartışmasız gösterir.
Teslim ritmi de pratik bir sınırdır. İlk parça muayenesi için her ölçü ayrı ayrı alınır, forma yazılır, sonra raporlanır. Bu süreç saatler alır. Karmaşık bir döküm parçasının tam raporu günler sürebilir. Oysa üretim hattı beklemez. Kalite kapısında biriken parçalar, sevkiyatı geciktirir.
INSVISION gibi üreticilerin geliştirdiği tarama cihazı 3D çözümleri, bu darboğazı veri toplama aşamasında çözer; çünkü tarama süresi parça karmaşıklığına neredeyse duyarsızdır.
3D taramanın iş akışına yerleşmesi
Pek çok atölyede hâlâ şöyle bir kanı vardır: Tarama cihazı 3D, yalnızca tersine mühendislik projelerinde veya arıza analizinde işe yarar; seri üretim hattının günlük ritmine girmez. Bu varsayım çoğu zaman yanlıştır. Doğru kurulmuş bir sistemde tarama;
karşılaştırma, inceleme ve raporlamayı sahada tek bir kesintisiz akışa bağlar ve ilk parça muayenesi gibi süreçleri belirgin biçimde kısaltır.
Süreç genellikle şöyle işler. Operatör, fikstürden yeni çıkan parçayı tarar; nokta bulutu anında referans CAD modeliyle çakıştırılır. Sapma haritası ekranda renk kodlu olarak belirir; yüzey profili, delik konumu veya salgı toleransı gibi kontroller doğrudan bu veri üzerinden okunur.
Sonuçlar, GD&T işaretleriyle ilişkilendirilmiş bir rapora dönüşür. Ölçüm odasına taşınan parça yoktur, bekleyen kuyruk yoktur. Karar, hattın yanında verilir.
INSVISION AlphaScan ile yapılan uygulamalar bu yaklaşımın farklı sektörlerde nasıl çalıştığını gösterir. Örneğin otomotiv yan sanayisinde, ekstrüzyon profilli bir çarpışma kirişi için bir kez şablon oluşturulduktan sonra seri parçaların tekrarlı kontrolü sahada yapılabilmiştir.
Aynı mantık, soğuk hadde merdanelerinde sayısal model bulunmadığında da işler: Önce iyi durumdaki bir referans parça taranır, bu veri sonraki karşılaştırmalar için altlık olur.
Pratikte sık yapılan hata, taramayı yalnızca “veri toplama” adımı olarak görmektir. Oysa asıl kazanç, ölçüm sonucunun aynı vardiya içinde prosese geri beslenmesindedir. Kalite mühendisi, sapan bölgeyi rapor üzerinde işaretler; takım aşınması veya bağlama hatası gibi nedenler daha parça hurdaya ayrılmadan fark edilir.
Tarama cihazı 3D böylece laboratuvara bağımlı bir ölçüm aleti olmaktan çıkar; üretim hattının karar destek sisteminin bir parçası hâline gelir.

Uygulama öncesi doğrulama noktaları
Son beş yılda tersine mühendislik ve kalite kontrol süreçleri, temaslı ölçümden optik veri yakalamaya doğru ciddi bir geçiş yaşadı. Ancak bir tarama cihazı 3D sistemini sahaya indirmeden önce, ekibin birkaç temel noktayı netleştirmesi gerekiyor.
İlk soru her zaman parça geometrisi olmalı: Derin cepler, ince kanat profilleri veya iç bölgelerdeki aşınma yüzeyleri mi taranacak, yoksa dış kontur mu?
INSVISION AlphaScan ile yürütülen uygulamalarda, örneğin elektrikli soğutucu ekstrüzyon kalıbı iç yüzeylerindeki aşınmanın ölçümünde, cihazın dar boşluklara erişimi ve veri yoğunluğu doğrulamanın merkezinde yer almıştır. İkinci doğrulama noktası referans altyapısıdır.
CAD modeli olmayan parçalarda, soğuk hadde merdanesi örneğinde olduğu gibi, önce taranan veriden sağlıklı bir referans oluşturulması şarttır. Üçüncü nokta ise yüzey hazırlığıdır; parlak veya koyu yüzeylerde matlaştırıcı uygulaması, veri kaybını önler. Son olarak tolerans beklentisi netleştirilmelidir.
Dişli kutusu kalite kontrolü veya havacılık kanatçığı denetimi gibi senaryolarda mikron seviyesinde tekrarlanabilirlik hedefleniyorsa, ortam sıcaklığı ve titreşim koşulları da doğrulama listesine eklenmelidir.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.