

Tarama verisinden kontrol raporuna: tam boyutlu kontrol uygulamada
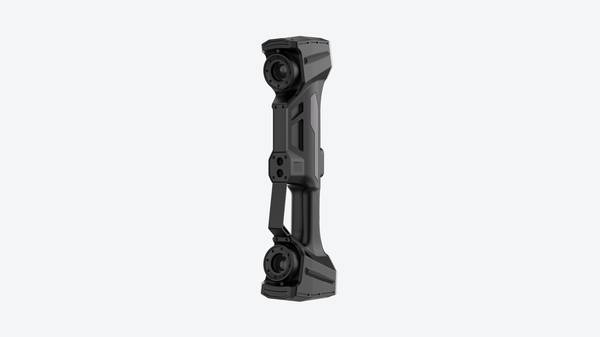
tam boyutlu kontrol: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Üretim ortamında ölçüm, yalnızca bir doğrulama adımı değil; proses.
Üretim ortamı ve ölçüm ihtiyacı
Üretim ortamında ölçüm, yalnızca bir doğrulama adımı değil; proses kontrolünün kendisidir. Seri üretim hattında parça geometrisi; takım aşınması, sıcaklık dalgalanması ve fikstür kaymaları nedeniyle sürekli değişir.
Bu nedenle kalite mühendisleri, ilk parça muayenesinden (FAI) proses içi kontrole kadar her aşamada güvenilir veriye bağımlıdır. Sorun, verinin yokluğu değil; geç kalmasıdır. Manuel kumpas veya mastar ile alınan seyrek ölçümler, bir sapmayı ancak hurda oluştuktan sonra ortaya çıkarır.
Terim notları
Üretim ortamında ölçüm, yalnızca bir doğrulama adımı değil;
Geleneksel ölçümün sınırlarıGeleneksel temaslı ölçüm, doğrusal eksenler üzerinde tek nokta verisi toplar.
3D taramanın iş akışına yerleşmesiEndüstriyel metrolojide “tam boyutlu kontrol” kavramı, yalnızca bir parçanın birkaç kritik ölçüsünü almak değil;
Uygulama öncesi doğrulama noktalarıTam boyutlu kontrol, parçanın nominal CAD modelinden sapmalarını bütün yüzeyler üzerinden ölçen bir doğrulama yaklaşımıdır.
Modern beklenti farklıdır: tam boyutlu kontrol kavramı, kritik yüzeylerin tamamının taranarak nominal CAD modeliyle karşılaştırılmasını ifade eder. Bu yaklaşım, geleneksel nokta bazlı ölçümün gözden kaçırdığı bölgesel çökmeleri ve çarpılmaları da yakalar.
| Kontrol Yaklaşımı | Veri Kapsamı | Tipik Kullanım |
|---|---|---|
| Nokta bazlı (kumpas, CMM) | Seçili kritik boyutlar | Hızlı hat içi doğrulama |
| Tam boyutlu kontrol | Tüm yüzey geometrisi | FAI, kök neden analizi |
Sonuç olarak üretim baskısı, ölçümün hattın hızına ayak uydurmasını ve aynı zamanda ASME Y14.5 GD&T çağrılarına uygun, tekrarlanabilir sapma haritaları sunmasını gerektirir.
Geleneksel ölçümün sınırları
Geleneksel temaslı ölçüm, doğrusal eksenler üzerinde tek nokta verisi toplar. Karmaşık serbest yüzeylerde, organik geçişlerde veya derin cep geometrilerinde bu yaklaşım pratik sınırına hızla ulaşır.
Prob her noktaya ayrı ayrı temas ettiği için ölçüm süresi, tolerans analizi için gereken veri yoğunluğuyla birlikte doğrusal değil, katlanarak artar. Bir türbin kanadının firar kenarı profili gibi sürekli değişen yüzeylerde nokta bulutu aralıkları büyür, form sapması gözden kaçar.
Veri sürekliliği ikinci temel sorundur. CMM raporları ayrık koordinatlar sunar; yüzeyler arasındaki gerçek davranış enterpolasyon varsayımına kalır. GD&T çağrıları profil toleransı gerektirdiğinde, seyrek nokta setleri uygunluk kararını istatistiksel olarak zayıflatır.
Üçüncü sınır teslim ritmindedir. İlk parça muayenesi (FAI) seri üretim hattını bekletirken, programlama, fikstürleme ve temas ölçüm döngüleri darboğaz oluşturur.
| Kriter | Temaslı CMM | Tam boyutlu kontrol ihtiyacı |
|---|---|---|
| Karmaşık yüzey veri yoğunluğu | Seyrek nokta seti | Yüksek çözünürlüklü yüzey verisi |
| Ölçüm hızı | Nokta sayısıyla orantılı | Yüzey alanıyla ölçeklenir |
| Form sapması yakalama | Sınırlı | Sürekli profil karşılaştırması |
| Fikstür bağımlılığı | Yüksek | Düşük |
INSVISION gibi optik sistemler bu sınırları aşmak için devreye girer; ancak seçim öncesinde parça geometrisi, tolerans aralığı ve üretim temposu birlikte değerlendirilmelidir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Endüstriyel metrolojide “tam boyutlu kontrol” kavramı, yalnızca bir parçanın birkaç kritik ölçüsünü almak değil; yüzeyin tamamının, geometrik toleransların ve sapma haritalarının birlikte değerlendirildiği bütüncül bir doğrulama sürecini ifade eder.
Geleneksel CMM (Koordinat Ölçme Makinesi) yaklaşımı nokta bazlı veri toplar; 3D tarama ise milyonlarca noktayı aynı anda yakalayarak parçanın dijital ikizini oluşturur. Sorun şurada başlar: Tarama tek başına bir iş akışı değildir.
Verinin sahada anlam kazanması için tarama, karşılaştırma, inceleme ve raporlama adımlarının kesintisiz bir zincir halinde ilerlemesi gerekir.
Sahada tipik akış dört aşamada toplanır:
| Aşama | İçerik | Çıktı |
|---|---|---|
| Tarama | Parça yüzeyinden nokta bulutu veya mesh elde edilir | STL, PLY veya ham nokta verisi |
| Karşılaştırma | Taranan veri, CAD model veya referans veriyle hizalanır | Sapma haritası, renk kodlu analiz |
| İnceleme | GD&T çağrıları, kesit profilleri, delik pozisyonları kontrol edilir | Tolerans dışı bölgelerin tespiti |
| Raporlama | Ölçüm sonuçları ISO/ASME formatına dönüştürülür | PDF, CSV veya kalite yönetim sistemine aktarım |
Mühendisler için kritik nokta, bu dört aşamanın aynı yazılım ekosistemi içinde kalmasıdır. Veri bir programdan diğerine aktarılırken format dönüşümleri, hassasiyet kaybı ve zaman maliyeti oluşur. Otomotiv OEM tedarikçilerinde ilk parça muayenesi (FAI) sırasında, taramadan rapora geçiş dakikalar içinde tamamlanmalıdır;
aksi halde hat kenarı doğrulama pratik olmaktan çıkar.
INSVISION gibi üreticilerin donanım tarafında sağladığı cihazlar, bu zincirin yalnızca ilk halkasını oluşturur. Asıl fark, tarama sonrası verinin yazılım tarafında ne kadar hızlı anlamlandırıldığında ortaya çıkar.
Bu nedenle satın alma değerlendirmesinde yalnızca tarayıcı hassasiyeti değil, yazılımın karşılaştırma ve raporlama yetkinliği de aynı ağırlıkta incelenmelidir.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Tam boyutlu kontrol, parçanın nominal CAD modelinden sapmalarını bütün yüzeyler üzerinden ölçen bir doğrulama yaklaşımıdır. Ancak her ölçüm senaryosu bu yönteme aynı verimlilikle uyum sağlamaz.
Ekiplerin sahada işe başlamadan önce üç temel noktayı netleştirmesi gerekir: parça geometrisinin optik erişime uygunluğu, tolerans aralığının sistem yeteneğiyle örtüşmesi ve veri akışının mevcut kalite süreçlerine bağlanabilirliği.
Derin cepler, iç kanallar veya birbirini kapatan yüzeyler optik ölçüm açısından kısıt yaratır. Bu tür bölgelerde tam yüzey verisi alınamayacağı için doğrulama stratejisi hibrit bir yaklaşım gerektirebilir.
Ayrıca sıkı GD&T çağrıları (örneğin 0,02 mm altı konum toleransı) için sistemin tekrarlanabilirlik değeri ile parça toleransı arasındaki oranın önceden değerlendirilmesi şarttır.
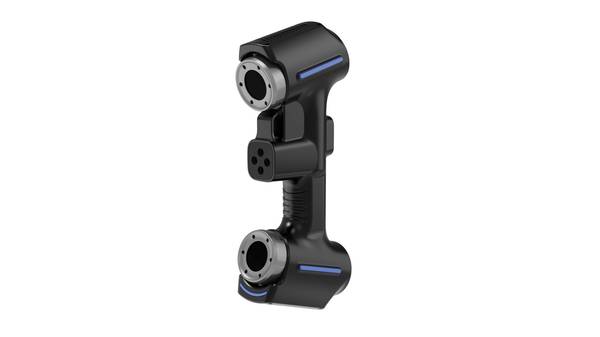
| Doğrulama Noktası | Sahada Kontrol Edilecek Soru | Risk |
|---|---|---|
| Yüzey erişimi | Parçanın kritik bölgeleri optik olarak görülebiliyor mu? | Eksik veri, yanlış sapma haritası |
| Tolerans uyumu | Sistem tekrarlanabilirliği tolerans bandının en az 1/5’i mi? | Ölçüm gürültüsü tolere edilemez |
| Referans hizalama | CAD datumları parça üzerinde fiziksel olarak karşılık buluyor mu? | Yanlış hizalama, sistematik sapma |
| Yüzey hazırlığı | Parlak, siyah veya şeffaf yüzeyler için kaplama gerekli mi? | Işık yansıması veri kaybına yol açar |
Bir diğer pratik doğrulama adımı, ilk kurulumda parça üzerinde bilinen bir referans geometrisini (örneğin işlenmiş bir düzlem veya mastar bloğu) ölçerek sistemin hizalama doğruluğunu test etmektir. Bu, sahada uzun süreli sapma analizine geçmeden önce yapılacak hızlı bir güven kontrolüdür.
INSVISION gibi tedarikçilerin sunduğu çözümler bu tür doğrulama adımlarına uygun yapılandırılabilir; ancak nihai karar, parça ailesinin geometrik çeşitliliği ve üretim hattındaki ölçüm sıklığı dikkate alınarak verilmelidir.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.