

Tarama verisinden kontrol raporuna: otomatik 3D tarama uygulamada
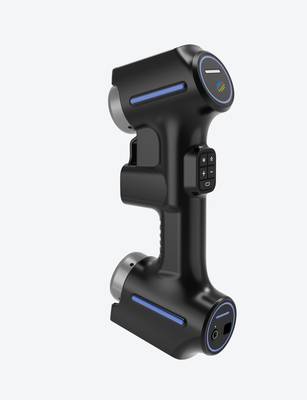
otomatik 3D tarama: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Üretim hattında “ölçüm” kavramı, tolerans kontrolünden ayrı düşünülemez.
Üretim ortamı ve ölçüm ihtiyacı
Üretim hattında “ölçüm” kavramı, tolerans kontrolünden ayrı düşünülemez. Bir parça teknik resimde tanımlanan GD&T (Geometrik Boyutlandırma ve Toleranslandırma) çağrılarına ne kadar yaklaşırsa, kalite maliyeti o kadar düşer. Ancak geleneksel el aletleri — kumpas, mikrometre, mastar — yalnızca noktasal veri üretir.
Serbest biçimli yüzeyler, iç geometriler veya karmaşık kesit profilleri söz konusu olduğunda bu veri yetersiz kalır.
Kontrol baskısı üç kaynaktan beslenir:
| Baskı Kaynağı | Geleneksel Yöntemin Sınırı | Çözüm Gereksinimi |
|---|---|---|
| İlk parça doğrulaması (FAI) | Noktasal ölçüm, yüzey sapmasını kaçırır | Tam alan tarama verisi |
| Seri üretimde proses kontrolü | Örnekleme sıklığı düşük, hata geç algılanır | Hızlı, tekrarlanabilir ölçüm |
| Müşteri spesifikasyon uyumu | Raporlama manuel, insan hatasına açık | Dijital, izlenebilir kayıt |
Güvenilir ölçüm verisine duyulan ihtiyaç, yalnızca “parça kabul/ret” kararıyla sınırlı değildir. Aynı veri; takım aşınmasının erken tespiti, montaj sapmalarının öngörülmesi ve kalıp düzeltme stratejisinin belirlenmesi için de kullanılır.
Otomotiv OEM tedarikçileri, havacılık MRO tesisleri ve medikal cihaz üreticileri için bu döngü, ISO 9001 veya AS9100 denetimlerinde kanıtlanabilir olmalıdır.
Otomatik 3D tarama bu noktada devreye girer. Manuel yöntemlerde operatörün el stabilitesi, ölçüm açısı ve tekrar sayısı sonucu etkilerken; otomatikleştirilmiş bir tarama süreci aynı koşulları her döngüde yeniden üretir. Sonuç: karşılaştırılabilir, tekrarlanabilir ve denetime hazır ölçüm verisi.
Geleneksel ölçümün sınırları
Geleneksel metroloji, prensipte noktasal veri üretir. Koordinat ölçüm makineleri (CMM), komparatörler ve profil projektörleri; belirli kesitlerden, belirli noktalardan ölçüm alır. Bu yaklaşım, prizmatik ve düzenli geometriye sahip parçalarda yeterli sonuç verir.
Ancak parça geometrisi karmaşıklaştığında — serbest formlu yüzeyler, iç kanallar, değişken radyuslar, sac metal deformasyon bölgeleri — noktasal ölçümün kapsama alanı hızla yetersiz kalır.
İkinci sınır, veri sürekliliğidir. Geleneksel yöntemlerle iki kesit arasında kalan bölge hakkında yalnızca interpolasyonla varsayım yapılabilir. Gerçek sapma, bu örneklenmemiş bölgede olabilir. GD&T çağrıları yüzey profili toleransı içerdiğinde, bu varsayım riskli hale gelir;
ASME Y14.5 ve ISO 1101 bu tür toleransların tüm yüzeyi kapsadığını açıkça belirtir.
Üçüncü sınır teslim ritmidir. Fikstürleme, hizalama, tek tek nokta alma ve raporlama döngüsü; ilk parça muayenesinde (FAI) dar teslim tarihleriyle çakıştığında darboğaz oluşturur.
| Sınır Alanı | Geleneksel Yöntem Davranışı | Pratik Sonuç |
|---|---|---|
| Karmaşık geometri | Noktasal veya kesitsel ölçüm | Serbest yüzeylerde kör nokta |
| Veri sürekliliği | Örneklenmemiş bölgelerde interpolasyon | Yüzey profili sapmalarını kaçırma riski |
| Teslim ritmi | Sıralı, fikstür bağımlı iş akışı | FAI ve seri kontrolde gecikme |
Bu sınırlar, otomatik 3D tarama yöntemlerinin devreye girdiği noktayı tanımlar. INSVISION gibi üreticilerin geliştirdiği sistemler, yüzeyi nokta bulutu olarak sürekli yakalayarak bu boşlukları kapatmayı hedefler.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Otomatik 3D tarama, kalite kontrol sürecinde ayrı bir istasyon değil; ölçüm, karşılaştırma ve dokümantasyonun birbirine bağlandığı bir veri zinciridir. Geleneksel yöntemde operatör parçayı mastarla veya kumpasla ölçer, sonucu forma yazar, ardından bu veriyi ayrı bir rapora aktarır.
Tarama tabanlı iş akışında ise bu adımlar tek bir döngüde birleşir.
Sahada tipik akış dört aşamadan oluşur:
| Aşama | Geleneksel Yöntem | Otomatik 3D Tarama |
|---|---|---|
| Veri toplama | Noktasal ölçüm, operatör bağımlı | Yüzeyin tamamından yoğun nokta bulutu |
| Karşılaştırma | Kağıt üzerinde tolerans kontrolü | CAD modeliyle sapma haritası, GD&T bazlı değerlendirme |
| İnceleme | Gözle muayene, sınırlı tekrarlanabilirlik | Kesit analizi, duvar kalınlığı, geometrik sapma |
| Raporlama | Manuel form doldurma | Otomatik PDF/CSV çıktısı, izlenebilir kayıt |
Bu yapının kritik noktası, tarama verisinin doğrudan karşılaştırma yazılımına aktarılmasıdır. Operatör taramayı tamamladığında yazılım, nokta bulutunu referans CAD modeliyle hizalar ve sapmaları renk kodlu harita olarak gösterir.
Bu, özellikle birinci parça muayenesi (FAI) ve seri üretimde proses kontrolü için belirleyicidir. Aynı tarama verisi, tersine mühendislik çalışmalarında da kullanılabilir; bu durumda referans model mevcut olmadığından, sağlam bir parçadan elde edilen tarama verisi referans geometri olarak tanımlanır.
ISO 9001 veya AS9100 gibi standartlara tabi tesislerde raporlama adımı, denetim izi açısından tarama kadar önemlidir. Otomatik 3D tarama sistemleri, ölçüm tarihini, operatör kimliğini ve ham nokta bulutunu aynı kayıtta saklayarak tekrarlanabilirliği belgeleyebilir.
INSVISION gibi tedarikçilerin sunduğu çözümler bu iş akışını destekler; ancak asıl değerlendirme kriteri, tarama hızından çok verinin karşılaştırma ve raporlama aşamalarına ne kadar kesintisiz aktığıdır.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Otomatik 3D tarama sistemini devreye almadan önce, ölçüm senaryosunun gerçekten bu yönteme uygun olup olmadığını netleştirmek gerekir. Kural basittir: yüzey erişilebilirliği, parça geometrisi ve tolerans gereksinimi eşleşmediği sürece en hızlı tarayıcı bile tutarlı sonuç üretemez.
Sahada doğrulanması gereken başlıca noktalar şunlardır:

| Doğrulama Noktası | Neden Önemli | Uygunluk Göstergesi |
|---|---|---|
| Yüzey erişilebilirliği | Görüş hattı olmayan bölgeler taranamaz | Derin iç kanallar için ek planlama gerekir |
| Mat veya kaplamalı yüzey | Parlak yüzeyler veri gürültüsü yaratır | Geçici matlaştırıcı sprey yeterli mi? |
| Tolerans aralığı | Mikron altı GD&T talepleri sınır oluşturabilir | Beklenen sapma, tarayıcı çözünürlüğünün üzerinde mi? |
| Referans geometri | Hizalama ve datum tanımı şart | Parçada sabit datum yüzeyleri mevcut mu? |
Ayrıca ekip, ilk parça muayenesi (FAI) sırasında tarama verisini mevcut CMM sonuçlarıyla çapraz kontrol etmelidir. Bu, sisteme güven oluşturmanın ve kurumsal ölçüm prosedürüne entegrasyonun ön koşuludur.
INSVISION gibi üreticilerin teknik dokümanları, bu doğrulama adımlarını senaryoya göre netleştirmede referans alınabilir; ancak nihai karar her zaman saha koşullarında alınmalıdır.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.