

Tarama verisinden kontrol raporuna: mavi ışık 3D tarama uygulamada
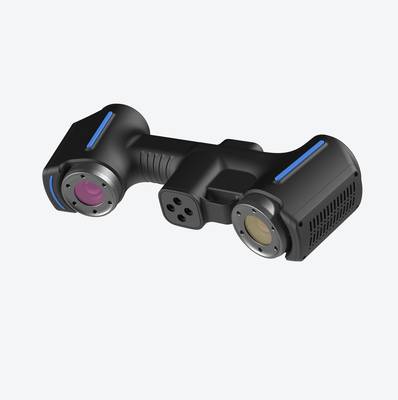
mavi ışık 3D tarama: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Modern üretim hatlarında kalite kontrol, artık yalnızca nihai ürünün.
Üretim ortamı ve ölçüm ihtiyacı
Modern üretim hatlarında kalite kontrol, artık yalnızca nihai ürünün gözle muayene edilmesiyle sınırlı değildir. ISO 9001 ve ASME Y14.5 gibi standartlar çerçevesinde, geometrik toleransların (GD&T) doğrulanması ve süreç yeterliliği analizleri, üretim kararlarının temelini oluşturur.
Bir parçanın CAD modelinden sapması, montaj hattında birikerek ciddi maliyetlere yol açabilir. Bu nedenle mühendisler, yalnızca “geçti/kaldı” bilgisi veren geleneksel mastar veya kumpas kontrollerinin ötesine geçen, sayısal veri üreten ölçüm yöntemlerine yönelmektedir.
Terim notları
Modern üretim hatlarında kalite kontrol, artık yalnızca nihai ürünün gözle muayene edilmesiyle sınırlı değildir.
Geleneksel ölçümün sınırlarıGeleneksel ölçüm yaklaşımları, belirli varsayımlar üzerine kuruludur: yüzeylerin erişilebilir olması, geometrinin düzenli re…
3D Taramanın İş Akışına YerleşmesiMavi ışık 3D tarama, kalite kontrol süreçlerinde parça geometrisinin dijitalleştirilmesiyle başlayan ve doğrudan saha kararl…
Uygulama öncesi doğrulama noktalarıMavi ışık 3D tarama her yüzeye ve her ölçüm senaryosuna uygun değildir.
Kontrol baskısı, özellikle otomotiv OEM tedarik zincirinde ve havacılık bakım-onarım (MRO) süreçlerinde belirgindir. İlk parça muayenesi (FAI) raporları, tedarikçi onayı için zorunludur. Ancak temaslı ölçüm cihazları (CMM) yavaş kalabilir ve karmaşık serbest formlu yüzeylerde yetersiz veri noktası üretebilir.
Bu noktada mavi ışık 3D tarama teknolojisi, yoğun nokta bulutu verisiyle yüzey profilini hızlı biçimde sayısallaştırarak karşılaştırma analizlerini mümkün kılar.
| Ölçüm Yaklaşımı | Veri Yoğunluğu | Tipik Kullanım Alanı |
|---|---|---|
| Manuel kumpas/mikrometre | Düşük (nokta bazlı) | Basit uzunluk, çap kontrolleri |
| CMM (temaslı) | Orta (programlanmış noktalar) | Geometrik tolerans doğrulama |
| Mavi ışık 3D tarama | Yüksek (milyonlarca nokta) | Serbest form yüzey, sapma haritası, tersine mühendislik |
Güvenilir ölçüm verisi, yalnızca uygunsuzluğu tespit etmek için değil, aynı zamanda kök neden analizini beslemek için de gereklidir. Kalıp aşınması, fikstür kayması veya ısıl deformasyon gibi sorunlar, ancak tekrarlanabilir ve yoğun veri setleriyle erken aşamada yakalanabilir.
INSVISION gibi üreticilerin geliştirdiği tarama çözümleri, bu veri boşluğunu kapatmayı hedefler; ancak teknoloji seçiminden önce, ölçüm belirsizliği bütçesi ve parça yüzey özelliklerinin değerlendirilmesi gerekir.
Geleneksel ölçümün sınırları
Geleneksel ölçüm yaklaşımları, belirli varsayımlar üzerine kuruludur: yüzeylerin erişilebilir olması, geometrinin düzenli referans düzlemlerine oturması ve ölçüm noktalarının sınırlı sayıda ama temsil gücü yüksek olması.
Karmaşık serbest biçimli yüzeyler, iç kanallar, derin cep boşlukları veya çift eğrilikli profiller söz konusu olduğunda bu varsayımlar hızla çöker. Koordinat ölçüm makineleri (CMM) ve el tipi problar, nokta bazlı veri topladığı için yüzey sürekliliğini yakalamakta zorlanır;
iki ölçüm noktası arasındaki geometrik sapma çoğu zaman görünmez kalır.
| Sınırlayıcı Faktör | Geleneksel Yöntemdeki Etkisi |
|---|---|
| Karmaşık geometri | Prob erişimi kısıtlı, ölçüm planı uzar |
| Veri sürekliliği | Nokta bulutu seyrek, yüzey sapmaları atlanır |
| Teslim ritmi | Seri ölçüm döngüsü darboğaz yaratır |
Veri sürekliliği eksikliği, özellikle GD&T çağrılarında profil toleransı veya yüzey formu değerlendirilirken kritik hale gelir. ASME Y14.5 kapsamında bir yüzeyin tüm alanını doğrulamak için gereken nokta yoğunluğu, temaslı yöntemlerle pratik süreler içinde toplanamaz.
Teslim ritmi açısından ise ilk parça muayenesi (FAI) süreçleri uzadıkça, üretim hattı bekleme maliyeti artar. Mavi ışık 3D tarama bu sınırları veri yoğunluğu ve tarama hızıyla aşmayı hedefler; ancak yöntem seçiminden önce mevcut ölçüm darboğazının doğru tanımlanması gerekir.
3D taramanın iş akışına yerleşmesi
3D Taramanın İş Akışına Yerleşmesi
Mavi ışık 3D tarama, kalite kontrol süreçlerinde parça geometrisinin dijitalleştirilmesiyle başlayan ve doğrudan saha kararlarına bağlanan bir döngü oluşturur. Sahada bu döngünün dört aşaması vardır: tarama, karşılaştırma, inceleme ve raporlama.
Tarama aşamasında mavi ışık teknolojisi, yüzey verilerini yüksek yoğunluklu nokta bulutu halinde toplar; parlak veya koyu yüzeylerde bile ortam ışığından kaynaklanan parazitler sınırlı kalır. Karşılaştırma adımında elde edilen nokta bulutu, CAD modeliyle veya referans parçadan üretilen nominal veri setiyle hizalanır.
İnceleme aşaması, sapma haritaları üzerinden GD&T çağrılarının doğrulanmasını içerir; örneğin profil toleransı, delik konumu veya salgı toleransı gibi ölçümler doğrudan yazılım ortamında değerlendirilir. Raporlama ise bu analizlerin sahada paylaşılabilir formatlara dönüştürülmesidir;
renk kodlu sapma haritaları ve kesit ölçümleri, montaj hattındaki mühendise veya tedarikçi kalite ekibine anında iletilebilir.
Bu iş akışının geleneksel CMM tabanlı veya mastar tabanlı yöntemlerden temel farkı, ölçümün tek bir noktadan değil, yüzeyin tamamından veri toplamasıdır.
| Aşama | Saha Karşılığı | Çıktı |
|---|---|---|
| Tarama | Parçanın hattan veya tezgahtan alınması | Yoğun nokta bulutu, mesh verisi |
| Karşılaştırma | Nominal CAD veya referans veriyle hizalama | Sapma haritası, kabul/ret eşikleri |
| İnceleme | GD&T çağrılarının doğrulanması | Kesit analizleri, tolerans dışı bölgeler |
| Raporlama | Kalite kaydının oluşturulması, tedarikçi bildirimi | PDF, CSV, renk kodlu görseller |
Sahada bu döngünün kısalması, özellikle ilk parça doğrulama ve seri üretim arası denetimlerde bekleme sürelerini azaltır. Kalite yöneticileri için kritik nokta, tarama sonuçlarının doğrudan istatistiksel süreç kontrolüne veya PPAP dokümantasyonuna aktarılabilmesidir.
INSVISION gibi üreticilerin saha odaklı sistemleri bu bağlantıyı taşınabilir donanım ve çevrimdışı çalışabilen yazılımla kurmayı hedefler; ancak seçim kriterleri her zaman uygulamanın tolerans aralığı, parça boyutu ve yüzey karakteristiği üzerinden değerlendirilmelidir.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Mavi ışık 3D tarama her yüzeye ve her ölçüm senaryosuna uygun değildir. Ekiplerin sahaya çıkmadan önce birkaç temel koşulu netleştirmesi gerekir; aksi durumda elde edilen nokta bulutu gürültülü olur veya veri tamamen kullanılamaz hale gelir.
İlk kontrol yüzey yansımasıdır. Parlak, aynalı veya şeffaf yüzeyler mavi ışığı dağıtmak yerine geri yansıttığı için tarayıcı kameraları yeterli kontrast yakalayamaz. Matleştirici sprey veya geçici kaplama uygulanabilir, ancak bu adım hassas tolerans ölçümlerinde ek belirsizlik yaratır.
İkinci kontrol geometrik erişimdir. Derin kanallar, iç köşeler veya dar cepler ışık kaynağının ve kameraların aynı anda göremediği bölgeler oluşturur; bu alanlarda veri boşluğu kaçınılmazdır.
Üçüncü kontrol ortam aydınlatmasıdır. Güçlü güneş ışığı veya yakın mesafedeki kaynak ışıkları projeksiyon desenini bastırabilir.
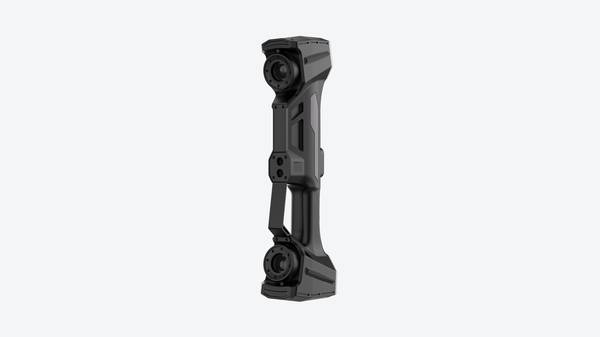
| Doğrulama kriteri | Kabul koşulu | Riskli durum |
|---|---|---|
| Yüzey yansıması | Mat veya hafif dokulu | Aynalı, cilalı, şeffaf |
| Geometrik erişim | Kamera ve projektör aynı anda görür | Derin cep, kör delik, iç kanal |
| Ortam ışığı | Kapalı alan veya gölgelik | Doğrudan güneş, kaynak arkı |
| Parça hareketi | Sabit veya fikstürlü | Titreşim, taşıyıcı üzerinde ölçüm |
Ayrıca referans noktalarının parça üzerine veya çevresine düzgün dağıtılması gerekir; yetersiz işaretleyici yerleşimi, büyük yüzeylerde hizalama hatasına yol açar. Otomotiv OEM tedarikçileri ve havacılık MRO ekipleri genellikle bu doğrulamayı ilk numune denetimi (first-article inspection) öncesinde tamamlar.
INSVISION sistemleri de dahil olmak üzere mavi ışık teknolojisine dayalı çözümlerde, sahada alınan bu ön kararlar ölçüm tekrarlanabilirliğini doğrudan belirler.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.