

Tarama verisinden kontrol raporuna: küçük hassas parça 3D tarama uygulamada

küçük hassas parça 3D tarama: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Üretim ortamında kalite kontrol, yalnızca nihai ürünü.
Üretim ortamı ve ölçüm ihtiyacı
Üretim ortamında kalite kontrol, yalnızca nihai ürünü doğrulamakla sınırlı değildir; sürecin her adımında geometrik sapmaların tespit edilmesini gerektirir. Özellikle otomotiv yan sanayi, havacılık bakım-onarım (MRO) ve medikal cihaz üretiminde, parçaların CAD verileriyle birebir örtüşmesi beklenir.
Ancak geleneksel manuel ölçüm yöntemleri (kumpas, mikrometre, mastar) hem operatör kaynaklı hatalara açıktır hem de karmaşık serbest formlu yüzeylerde yetersiz kalır.
Senaryo özeti
Makaleyi pratik olarak şu senaryo üzerinden okuyabilirsiniz:
- Üretim ortamı ve ölçüm ihtiyacı: Üretim ortamında kalite kontrol, yalnızca nihai ürünü doğrulamakla sınırlı değildir;
- Geleneksel ölçümün sınırları: Geleneksel ölçüm yöntemleri, küçük hassas parçalar söz konusu olduğunda üç temel alanda pratik sınırlara ulaşır.
- 3D taramanın iş akışına yerleşmesi: Küçük hassas parça 3D tarama, endüstriyel kalite kontrolünün tek başına bir adımı değil, dört aşamalı bir döngünün…
Kontrol baskısı, toleranslar daraldıkça artar. ISO 2768 ve ASME Y14.5 gibi standartlar çerçevesinde yapılan ilk parça muayenesi (FAI), tekrarlanabilir ve izlenebilir veri talep eder. Bu noktada devreye giren küçük hassas parça 3D tarama, yüzeyden bağımsız olarak nokta bulutu üreterek ölçüm belirsizliğini azaltır.
| Kriter | Geleneksel Yöntem | 3D Tarama Yaklaşımı |
|---|---|---|
| Karmaşık geometri | Sınırlı erişim, noktasal ölçüm | Tam yüzey verisi |
| Ölçüm hızı | Dakikalar–saatler | Saniyeler–dakikalar |
| Tekrarlanabilirlik | Operatöre bağlı | Sistematik, kayıt altında |
| Veri çıktısı | Manuel kayıt | Dijital nokta bulutu, sapma haritası |
Güvenilir ölçüm verisi, yalnızca kabul/ret kararı için değil; aynı zamanda takım aşınmasının erken tespiti, proses yeterlilik analizi (Cpk) ve tedarikçi kalite yönetimi için de gereklidir. Bu nedenle üretim ortamında ölçüm stratejisi, parça boyutundan bağımsız olarak dijital doğrulamaya doğru kaymaktadır.
Geleneksel ölçümün sınırları
Geleneksel ölçüm yöntemleri, küçük hassas parçalar söz konusu olduğunda üç temel alanda pratik sınırlara ulaşır. İlki karmaşık geometridir.
Mikro kanallar, serbest formlu yüzeyler veya derin cepler içeren bir parçayı kumpas, mikrometre ya da koordinat ölçüm makinesi (CMM) ile karakterize etmek, prob erişimi ve temas kuvveti nedeniyle çoğu zaman eksik veri üretir. CMM ölçümünde her bir nokta ayrı bir temas gerektirir;
bu da yoğun yüzey taraması yerine seyrek nokta bulutlarıyla yetinmeyi zorunlu kılar.
İkinci sınır veri sürekliliğidir. Temaslı yöntemler noktasal ölçüm yapar; iki nokta arasındaki yüzey formu hakkında bilgi vermez. Bu durum, GD&T çağrılarında profil toleransı veya yüzey bütünlüğü değerlendirilirken belirsizlik yaratır. Üçüncü sınır ise teslim ritmidir.
İlk parça muayenesi (FAI) sürecinde onlarca ölçüm noktasının tek tek taranması, üretim hattının beklemesine neden olur.
| Sınır Alanı | Geleneksel Yöntemdeki Kısıt | Sonuç |
|---|---|---|
| Karmaşık geometri | Prob erişimi, temas kuvveti | Eksik veya bozuk veri |
| Veri sürekliliği | Noktasal ölçüm | Yüzey formu hakkında boşluk |
| Teslim ritmi | Sıralı temas ölçümü | Uzayan FAI süreleri |
Bu sınırlar, ölçümün doğruluğundan çok kapsamı ve hızıyla ilgilidir. Parça toleransı sıkılaştıkça, geleneksel araçların dokunamadığı bölgelerdeki sapmaları doğrulama ihtiyacı belirginleşir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Küçük hassas parça 3D tarama, endüstriyel kalite kontrolünün tek başına bir adımı değil, dört aşamalı bir döngünün ilk halkasıdır. Bu döngü tarama, karşılaştırma, inceleme ve raporlamadan oluşur. Sahada bu dört adımın birbirine bağlanması, ölçüm verisinin karar sürecine dönüşmesini sağlar.
İlk adımda parça, yapılandırılmış ışık veya lazer tabanlı bir sistemle taranır. Elde edilen nokta bulutu, referans CAD modeliyle hizalanır. Hizalama kalitesi, sonraki tüm tolerans analizlerinin güvenilirliğini belirler; bu nedenle datum referans çerçevesi (DRF) tanımı kritik önem taşır.
Karşılaştırma aşamasında GD&T çağrıları (konum toleransı, profil toleransı, salgı) nominal değerlerle sapma haritası üzerinde eşleştirilir.
İnceleme aşaması, yalnızca renk kodlu sapma görselleştirmesi değildir. Mühendis, ölçüm bulutundaki anormallikleri geometrik nedenlere bağlar: takım aşınması, işleme parametresi sapması veya bağlama hatası. Raporlama ise bu analizi ISO veya ASME standartlarına uygun bir dokümana dönüştürür.
| İş Akışı Adımı | Temel Faaliyet | Kritik Çıktı |
|---|---|---|
| Tarama | Parça yüzeyinden nokta bulutu elde etme | Yoğunluk ve çözünürlüğü doğrulanmış veri seti |
| Karşılaştırma | CAD modeli ile hizalama ve sapma hesabı | Renk kodlu sapma haritası, GD&T raporu |
| İnceleme | Sapmaların kök neden analizi | Düzeltici faaliyet önerisi |
| Raporlama | Standartlara uygun dokümantasyon | İzlenebilir kalite kaydı |
Tarama verisinin iş akışına gerçek anlamda yerleşmesi, bu dört aşamanın kesintisiz veri akışıyla çalışmasına bağlıdır. INSVISION gibi üreticilerin saha odaklı yaklaşımları, ölçüm donanımının atölye koşullarına uyum sağlaması gerektiğini gösterir;
ancak asıl belirleyici faktör, verinin karşılaştırma yazılımına aktarım hızı ve raporlama formatının kalite sistemine entegrasyonudur.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
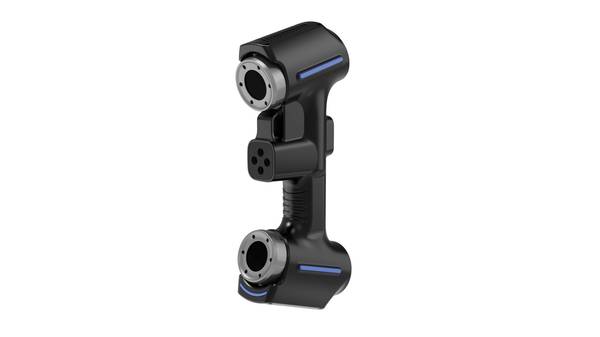
Küçük hassas parça 3D tarama, her geometri ve yüzey koşulunda aynı sonucu vermez. Uygulamanın doğrulanması gereken ilk nokta, parça boyutu ile tarama sisteminin ölçüm hacmi arasındaki uyumdur.
Çalışma mesafesi 1,3–3,5 m aralığında tanımlanan bir sistem, bu bandın dışında kalan mikro ölçekli detaylarda çözünürlük kaybı yaşatabilir. İkinci doğrulama noktası yüzey yansıtıcılığıdır;
parlak işlenmiş yüzeyler veya koyu kaplamalar, lazer tabanlı ölçümlerde veri boşluğu oluşturabilir ve matlaştırıcı sprey gerektirebilir.
| Doğrulama Noktası | Saha Kontrolü |
|---|---|
| Çalışma mesafesi | Parça, 1,3–3,5 m bandında konumlanabiliyor mu? |
| Yüzey durumu | Yansıma veya siyah yüzey var mı? |
| Çevre koşulları | Sıcaklık -5 ila 40°C aralığında mı, yoğuşma yok mu? |
| Veri formatı | IGES, STP, DXF veya DWG aktarımı mevcut mu? |
Çevresel kararlılık da göz ardı edilmemelidir. Titreşimli zeminler, doğrudan güneş ışığı veya sıcaklık dalgalanmaları, ince toleranslı ölçümlerde tekrarlanabilirliği bozar. Ekiplerin sahada doğrulaması gereken son nokta, referans geometrisinin varlığıdır;
serbest formlu parçalarda hizalama için yeterli prizmatik özellik bulunmuyorsa fikstürleme stratejisi önceden netleştirilmelidir.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.