

endüstriyel 3D kontrol seçmeden önce üreticilerin kontrol etmesi gerekenler
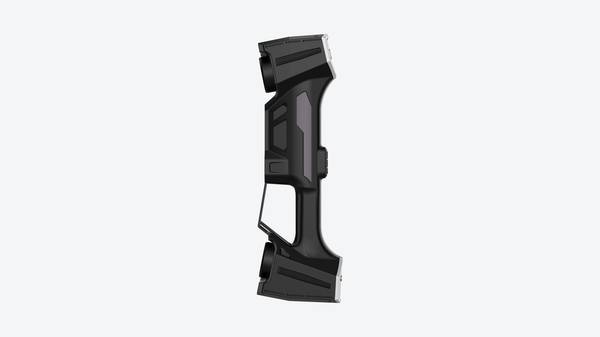
endüstriyel 3D kontrol: Üretim ortamı ve ölçüm ihtiyacı Üretim Ortamı ve Ölçüm İhtiyacı Üretim ortamı, tolerans yönetiminin sürekli baskı altında olduğu bir.
Üretim ortamı ve ölçüm ihtiyacı
Üretim Ortamı ve Ölçüm İhtiyacı
Üretim ortamı, tolerans yönetiminin sürekli baskı altında olduğu bir alandır. Seri üretim hatlarında parça geometrisindeki sapmalar; takım aşınması, termal genleşme veya bağlama hataları nedeniyle zamanla birikir. Bu sapmalar ancak ölçüm verisiyle görünür hale gelir.
Geleneksel mastar ve kumpas yöntemleri, karmaşık serbest formlu yüzeylerde veya iç kesitlerde yetersiz kalır; temaslı problar ise esnek parçalarda yüzeyi deforme ederek yanıltıcı sonuç üretebilir.
Senaryo özeti
Makaleyi pratik olarak şu senaryo üzerinden okuyabilirsiniz:
- Üretim Ortamı ve Ölçüm İhtiyacı: Üretim ortamı, tolerans yönetiminin sürekli baskı altında olduğu bir alandır.
- Geleneksel ölçümün sınırları: Geleneksel temaslı ölçüm ve manuel muayene yöntemleri, basit prizmatik parçalarda hâlâ iş görür.
- 3D taramanın iş akışına yerleşmesi: Endüstriyel 3D kontrol, tek başına bir tarama işleminden ibaret değildir;
Güvenilir ölçüm verisine duyulan ihtiyaç üç temel nedene dayanır: ilk parça doğrulaması, süreç içi kontrol ve kök neden analizi. İlk parça doğrulaması, kalıp veya fikstür onayı için referans geometri sağlar. Süreç içi kontrol, üretim hattında sapma eğilimlerini erken yakalar.
Kök neden analizi ise hurda maliyetini azaltmak için sapmanın kaynağını —kalıp mı, bağlama mı, işleme mi— ayırt etmeyi gerektirir.
Endüstriyel 3D kontrol bu aşamada devreye girer. Nokta bulutu tabanlı ölçüm, yüzeyin tamamını sayısallaştırarak GD&T çağrılarına göre değerlendirme yapılmasını sağlar. Böylece kalite ekibi, yalnızca birkaç kesitte ölçüm yapmak yerine parçanın bütününe dair kanıt elde eder.
Bu yaklaşım, özellikle otomotiv OEM tedarik zincirinde ve havacılık MRO süreçlerinde kabul gören bir doğrulama pratiğidir.
Geleneksel ölçümün sınırları
Geleneksel temaslı ölçüm ve manuel muayene yöntemleri, basit prizmatik parçalarda hâlâ iş görür. Ancak karmaşık geometri devreye girdiğinde pratik sınırlar hızla belirginleşir. Serbest biçimli yüzeyler, derin cepler, iç kanallar veya ince cidarlı yapılar;
koordinat ölçüm makinelerinin (CMM) prob erişimi açısından ciddi kısıtlar taşır. Her bir ölçüm noktası ayrı bir temas gerektirdiğinden, yüzeyin tamamını karakterize etmek saatler alabilir ve elde edilen veri yalnızca seçili noktalarla sınırlı kalır.
Veri sürekliliği ikinci temel sorundur. Temaslı yöntemler kesikli nokta bulutları üretir; iki ölçüm noktası arasındaki yüzey davranışı hakkında bilgi vermez. Dalgalılık, yerel çökme veya mikro ölçekli sapmalar gözden kaçar.
Bu durum, GD&T çağrılarında profil toleransı veya yüzey bütünlüğü istenen parçalarda kabul riski yaratır.
Teslim ritmi açısından bakıldığında, ilk parça muayenesi (FAI) ve seri üretim ara kontrolleri darboğaza dönüşür.
| Kriter | Geleneksel Temaslı Ölçüm | Endüstriyel 3D Kontrol |
|---|---|---|
| Veri tipi | Kesikli nokta | Yoğun nokta bulutu |
| Karmaşık yüzey | Sınırlı erişim | Tam yüzey kapsamı |
| Ölçüm hızı | Nokta başına saniyeler | Saniyede milyonlarca nokta |
| Sapma analizi | Noktasal karşılaştırma | Renkli sapma haritası |
Bu sınırlar, havacılık MRO ve medikal cihaz üretimi gibi yüksek karışımlı, düşük hacimli ortamlarda daha da keskinleşir. Kalite ekipleri, ölçüm stratejisini parça geometrisine göre yeniden düşünmek zorunda kalır.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Endüstriyel 3D kontrol, tek başına bir tarama işleminden ibaret değildir; tarama, karşılaştırma, inceleme ve raporlamanın sahada birbirine bağlandığı bir doğrulama zinciridir. Bu zincirin ilk halkası, parçanın fiziksel yüzeyinden nokta bulutu elde etmektir.
Elde edilen veri, referans bir CAD modeliyle ya da daha önce doğrulanmış bir ana parçayla çakıştırılır. Sapma analizi burada devreye girer: yazılım, yüzeyler arasındaki mesafeyi hesaplar ve sonuçları renk kodlu harita olarak sunar.
Kalite mühendisi bu haritayı GD&T çağrılarıyla (konum toleransı, profil toleransı, salgı) eşleştirerek uygunsuzlukları değerlendirir. Son adım, ölçüm sonuçlarının izlenebilir bir rapora dönüştürülmesidir; bu rapor AS9102 veya PPAP gibi dokümantasyon gereksinimlerini karşılar.
Sahada bu dört adımın kesintisiz ilerlemesi, ölçüm odasına parça taşıma ihtiyacını ortadan kaldırır ve ilk parça doğrulama süresini belirgin şekilde kısaltır.
| İş Akışı Adımı | Saha Karşılığı | Çıktı |
|---|---|---|
| Tarama | Parça yüzeyinden nokta bulutu toplanması | Ham 3B veri |
| Karşılaştırma | CAD veya referans modelle çakıştırma | Sapma haritası |
| İnceleme | GD&T toleranslarına göre değerlendirme | Uygunsuzluk tespiti |
| Raporlama | Denetim dokümanının oluşturulması | İzlenebilir kalite kaydı |
Bu yaklaşımın sahada anlam kazanması, tarayıcının ölçüm aralığıyla doğrudan ilişkilidir. Farklı parça boyutları için önerilen tarama aralığı 10–8000 mm arasında değişir; bu değer, küçük hassas bileşenlerden büyük gövde parçalarına kadar tek bir kontrol altyapısının kullanılabilmesini sağlar.
Otomotiv tedarikçileri, havacılık bakım-onarım tesisleri ve enerji ekipmanı üreticileri için aynı iş akışı mantığı geçerlidir: ölçüm verisi sahada üretilir, yazılımda yorumlanır ve kalite sistemine rapor olarak aktarılır.
INSVISION gibi üreticilerin sunduğu sistemlerde bu bağlantı, tarayıcı donanımından bağımsız olarak yazılım tarafında standartlaştırılmıştır; böylece farklı hatlardaki operatörler aynı ölçüm protokolünü uygulayabilir.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Endüstriyel 3D kontrol, her geometri ve her ölçüm senaryosu için varsayılan çözüm değildir. Doğru sonuç almak, doğru ön değerlendirmeyle başlar. Sahada en sık yapılan hata, tarama sistemini devreye almadan önce parça yüzeyinin optik davranışını göz ardı etmektir.
Parlak, şeffaf veya derin siyah yüzeyler, yapılandırılmış ışık tabanlı sistemlerde veri gürültüsüne yol açar. Matlaştırıcı sprey ihtiyacı, sürecin başında netleştirilmelidir; aksi takdirde ilk taramada boşa harcanan zaman kaçınılmazdır.
Doğrulama gerektiren ikinci nokta, ölçüm hacmi ile parça boyutunun uyumudur. Önerilen tarama aralığı 10–8000 mm bandında olsa da, bu aralığın uç değerleri her uygulama için pratik değildir. Küçük hassas parçalar ile büyük gövde parçaları farklı kalibrasyon ve hizalama stratejileri gerektirir.
Ekiplerin sahada netleştirmesi gereken kriterler şunlardır:
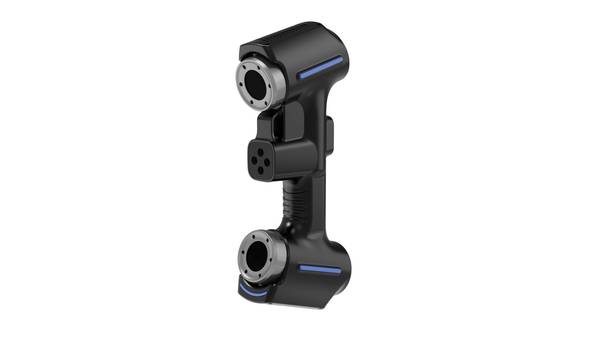
| Doğrulama Noktası | Sahada Sorulacak Soru | Karar Etkisi |
|---|---|---|
| Yüzey hazırlığı | Parça parlak, şeffaf veya koyu renkli mi? | Matlaştırıcı gerekir mi, tarama süresi uzar mı? |
| Referans geometrisi | Parçada yeterli düzlem, delik veya kenar var mı? | Hizalama için işaretleyici veya fikstür gerekir mi? |
| Tolerans beklentisi | GD&T çağrıları hangi sınıfta? | Temaslı CMM ile çapraz doğrulama gerekir mi? |
| Çevresel titreşim | Tarama alanı pres veya taşlama hattına yakın mı? | Titreşim yalıtımı veya farklı konum gerekir mi? |
| Veri akışı | Nokta bulutu hangi yazılıma aktarılacak? | Format uyumu, kayıpsız aktarım sağlanıyor mu? |
Özellikle ilk parça muayenesi (first-article inspection) süreçlerinde, optik tarama sonuçları temaslı ölçümle çapraz kontrol edilmeden kabul kriteri olarak kullanılmamalıdır. Bu, kalite yönetim sisteminin izlenebilirlik şartını da korur. Endüstriyel 3D kontrol sistemleri, doğru kurulduğunda tekrarlanabilir veri sağlar;
ancak kurulum öncesi bu doğrulama adımları atlanırsa, ölçüm belirsizliği tolerans bandını aşabilir. INSVISION gibi üreticilerin sağladığı uygulama dokümanları, bu ön değerlendirme için referans alınabilir.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.