

endüstriyel 3D kontrol: üretim ekipleri için pratik kriterler
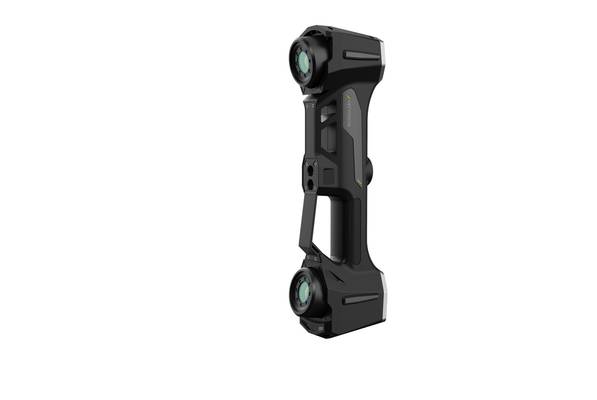
Üretim ortamı ve ölçüm ihtiyacı Meta Açıklama: Üretim ortamındaki kontrol baskısı, veri güvenilirliği gereksinimleri ve endüstriyel 3D kontrol kavramının.
Üretim ortamı ve ölçüm ihtiyacı
Meta Açıklama: Üretim ortamındaki kontrol baskısı, veri güvenilirliği gereksinimleri ve endüstriyel 3D kontrol kavramının ölçüm altyapısındaki yeri hakkında teknik bir çerçeve.
Öne çıkan noktalar
- Meta Açıklama: Üretim ortamındaki kontrol baskısı, veri güvenilirliği gereksinimleri ve endüstriyel 3D kontrol kavramının ölçüm altyapısındaki y…
- Üretim ortamı, tolerans yönetimi açısından tanımlı bir baskı altındadır.
- Koordinat ölçüm makineleri (CMM) ve elle tutulan kumpaslar, uzun yıllardır kalite kontrolün omurgasını oluşturuyor.
- Endüstriyel 3D kontrol, yalnızca bir ölçüm cihazının devreye alınması değildir;
Üretim Ortamı ve Ölçüm İhtiyacı
Üretim ortamı, tolerans yönetimi açısından tanımlı bir baskı altındadır. Seri üretim hattında parça başına düşen kontrol süresi kısaldıkça, ölçüm verisinin doğruluğundan verilen tavizler doğrudan hurda oranına ve müşteri iadesine yansır.
Burada kritik olan nokta şudur: Geleneksel mastar ve kumpas bazlı doğrulama, yalnızca önceden tanımlanmış kesitlerde bilgi verir. Yüzeyin tamamındaki form sapmaları, çarpılma veya lokal çökme gibi hatalar bu noktasal ölçümlerin arasına gizlenir.
Güvenilir ölçüm verisine duyulan ihtiyaç üç temel nedenden kaynaklanır:
| İhtiyaç Kaynağı | Geleneksel Yaklaşımın Sınırı | Endüstriyel 3D Kontrolün Karşılığı |
|---|---|---|
| Form ve profil sapmaları | Kesit bazlı, noktasal veri | Yoğun nokta bulutu ile tam yüzey karakterizasyonu |
| Seri üretimde tekrarlanabilirlik | Operatör becerisine bağımlılık | Tarama tabanlı, operatörden bağımsız veri toplama |
| İlk parça onayı ve PPAP dokümantasyonu | Elle raporlama, sınırlı izlenebilirlik | Dijital arşivlenebilir ölçüm kaydı |
ISO 9001 ve ASME Y14.5 çerçevesinde GD&T çağrılarına uygun doğrulama yapmak, yalnızca birkaç kesit ölçmekle sağlanmaz. Özellikle karmaşık geometrili döküm, enjeksiyon veya sac şekillendirme parçalarında, yüzeyin tamamını temsil eden veri olmadan “uygun” kararı vermek istatistiksel olarak zayıf bir önermedir.
Endüstriyel 3D kontrol, bu boşluğu doldurmak için tarama tabanlı ölçümü üretim döngüsünün içine taşır. Amaç yalnızca hatayı tespit etmek değil; hatanın hangi proses adımından kaynaklandığını anlamaya yetecek yoğunlukta ve güvenilirlikte veri üretmektir.
Üretim hattında bu seviyede bir veri altyapısı kurulmadığı sürece, kalite kontrol süreci tespit edici olmaktan öteye geçemez; önleyici olamaz.
Geleneksel ölçümün sınırları
Koordinat ölçüm makineleri (CMM) ve elle tutulan kumpaslar, uzun yıllardır kalite kontrolün omurgasını oluşturuyor. Ancak bu yöntemler, nokta bazlı veri toplama mantığına dayanır. Karmaşık serbest biçimli yüzeylerde, türbin kanadı profillerinde veya içbükey kalıp boşluklarında bu yaklaşım ciddi pratik sınırlara ulaşır.
Her bir kritik geometri için tek tek prob teması kurmak, ölçüm süresini saatlere çıkarırken veri sürekliliği sağlamaz; iki ölçüm noktası arasında kalan bölge hakkında yalnızca varsayım yürütülebilir.
Teslim ritmi açısından bakıldığında, ilk parça muayenesi (FAI) ve seri üretim arasındaki daralan zaman penceresi, geleneksel yöntemlerin bir diğer kısıtıdır. Bir kalıp revizyonu sonrası CMM programını yeniden yazmak veya fikstürü yeniden hizalamak, üretim hattını bekletir.
| Kriter | Geleneksel Ölçüm | Sınırın Kaynağı |
|---|---|---|
| Karmaşık geometri | Nokta bazlı örnekleme | Prob erişimi yetersiz kalır |
| Veri sürekliliği | Kesikli, seyrek nokta bulutu | Yüzey sapması tam haritalanamaz |
| Teslim ritmi | Programlama + fikstürleme süresi | Kurulum değişiklikleri hattı yavaşlatır |
Endüstriyel 3D kontrol yaklaşımı, bu sınırları veri yoğunluğu ve ölçüm hızıyla aşmayı hedefler. Özellikle otomotiv OEM tedarik zincirlerinde ve havacılık MRO süreçlerinde, tam yüzey taraması ile GD&T sapmalarının renkli harita üzerinde görselleştirilmesi, kabul-red kararlarını hızlandırır.
INSVISION gibi tedarikçilerin sunduğu sistemler, bu dönüşümde devreye girer; ancak temel mesele teknoloji seçiminden önce, mevcut ölçüm stratejisinin nerede tıkandığını net biçimde tanımlamaktır.
3D taramanın iş akışına yerleşmesi
3D Taramanın İş Akışına Yerleşmesi
Endüstriyel 3D kontrol, yalnızca bir ölçüm cihazının devreye alınması değildir; sahada birbirine bağlanan dört ayrı adımın süreklilik kazanmasıdır. Tarama, karşılaştırma, inceleme ve raporlama aşamaları birbirinden kopuk yürütüldüğünde, elde edilen nokta bulutu kalite kararlarını besleyen bir veri setine dönüşemez.
Bu yüzden iş akışının omurgası, ölçüm verisinin CAD modeliyle aynı koordinat sistemine oturtulması ve sapmaların geometrik tolerans çağrılarına göre okunmasıdır.
Sahada tipik bir döngü şöyle işler:
| Aşama | Saha Karşılığı | Kritik Çıktı |
|---|---|---|
| Tarama | Parçanın yüzey verisinin hızlı toplanması | Yoğun nokta bulutu veya mesh |
| Karşılaştırma | Nominal CAD ile hizalama (best-fit ya da datum bazlı) | Renk haritalı sapma analizi |
| İnceleme | GD&T çağrılarına göre kesit ve ölçüm alma | Kabul/ret kararına esas değerler |
| Raporlama | PDF veya CSV olarak izlenebilir kayıt | Denetim ve tedarikçi geri bildirimi |
Karşılaştırma adımında dikkat edilmesi gereken nokta, hizalama stratejisinin ölçüm amacına uygun seçilmesidir. Bir montaj yüzeyinin konum hatası incelenirken datum bazlı hizalama şarttır; genel form sapmasına bakılırken best-fit hizalama anlamlıdır.
Yanlış hizalama, gerçek bir sapmayı gizleyebilir ya da olmayan bir hatayı varmış gibi gösterebilir.
Raporlama aşaması çoğu sahada zayıf halkadır. Ham nokta bulutunun arşivlenmesi yeterli değildir; mühendislik ekibinin karar verebileceği, tedarikçiyle paylaşılabilecek ve ISO/ASME denetimlerinde izlenebilirlik sağlayacak formatta bir çıktı gerekir.
INSVISION gibi çözüm sağlayıcıların bu alandaki yaklaşımı, tarama yazılımının içinde karşılaştırma ve raporlama adımlarını ayrı bir masaüstü uygulamasına aktarmadan tamamlamaktır. Böylece sahadaki operatör, ölçüm sonucunu doğrudan kalite döngüsüne bağlayabilir.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Endüstriyel 3D kontrol, her geometriye ve her üretim ortamına koşulsuz uyum sağlayan bir yöntem değildir. Doğru sonuç almak için ekibin sahaya çıkmadan önce belirli teknik koşulları netleştirmesi gerekir. Ölçüm stratejisi, donanım seçiminden önce gelir.
İlk doğrulama adımı, parça boyut aralığının sistem kapasitesiyle eşleşmesidir. Önerilen tarama boyutu aralığı 10–8000 mm’dir; bu bandın dışında kalan parçalar için farklı bir yaklaşım veya bölgesel tarama planı devreye girer.
Ayrıca yüzey özellikleri belirleyicidir: parlak, şeffaf veya derin oyuklu yüzeyler matlaştırıcı gerektirir. Ekip, kaplama uygulamasının tolerans bütçesine etkisini önceden değerlendirmelidir.
Aşağıdaki tablo, tipik doğrulama kriterlerini ve sahada karşılık gelen kontrol adımlarını özetler:
| Doğrulama kriteri | Saha kontrolü |
|---|---|
| Parça boyutu | 10–8000 mm aralığında mı? Bölgesel tarama gerekli mi? |
| Yüzey durumu | Parlak/şeffaf alan var mı? Matlaştırıcı toleransa etkisi ne? |
| Referans geometrisi | CAD modeli mevcut mu, yoksa referans verisi mi üretilecek? |
| Tolerans sınıfı | GD&T çağrıları hangi ölçüm belirsizliğini gerektiriyor? |
| Çevre koşulları | Titreşim, sıcaklık dalgalanması, toz ölçümü bozar mı? |
Referans verisi eksikliği sık karşılaşılan bir durumdur. Soğuk hadde merdanesi gibi parçalarda sayısal model bulunmadığında, önce iyi durumdaki bir parçadan referans türetilmesi gerekir. Bu adım atlanırsa sapma analizi anlamsızlaşır.
Montaj sapması senaryolarında ise ekip, ölçümün parça bazında mı yoksa montaj konumunda mı yapılacağını netleştirmelidir.
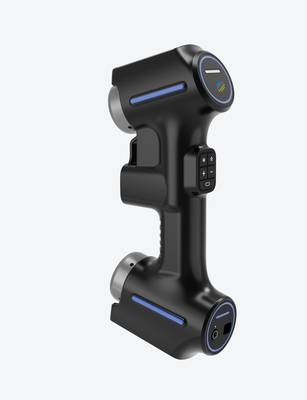
Saha doğrulamasının özü basittir: ölçüm belirsizliği, tolerans aralığının belirli bir oranını aşmamalıdır. Bu oranın ne olacağı ISO 14253 serisi ve ASME Y14.5 yaklaşımlarına göre değişir. Ekip, kabul kriterlerini yazılı hale getirmeden ölçüme başlamamalıdır.
INSVISION gibi üreticilerin teknik dokümantasyonu, sistem kapasitesinin doğrulanmasında referans alınabilir; ancak saha koşullarındaki performans her zaman yerinde testle teyit edilmelidir.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.