

Endüstriyel kontrolde 3D tarayıcı seçim parametreleri nasıl değerlendirilir
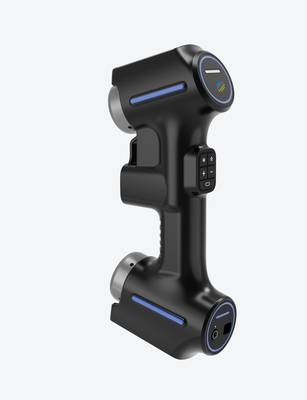
3D tarayıcı seçim parametreleri: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Üretim ortamında ölçüm ihtiyacı, tolerans yönetimi ve süreç.
Üretim ortamı ve ölçüm ihtiyacı
Üretim ortamında ölçüm ihtiyacı, tolerans yönetimi ve süreç kontrol baskısından doğar. Bir parçanın CAD modelinden sapması yalnızca kalite sorunu değil; montaj hattında duruşa, hurda maliyetine ve müşteri iadesine dönüşen doğrudan bir finansal risktir. Seri üretimde bu baskı daha da belirgindir.
İlk parça onayı (FAI) geçtikten sonra bile takım aşınması, termal genleşme ve hammadde değişkenliği ölçüm sonuçlarını kademeli olarak tolerans sınırlarına doğru iter.
Senaryo özeti
Makaleyi pratik olarak şu senaryo üzerinden okuyabilirsiniz:
- Üretim ortamı ve ölçüm ihtiyacı: Üretim ortamında ölçüm ihtiyacı, tolerans yönetimi ve süreç kontrol baskısından doğar.
- Geleneksel ölçümün sınırları: Geleneksel temaslı ölçüm, belirli bir noktayı ya da çizgiyi esas alır.
- 3D taramanın iş akışına yerleşmesi: 3D tarama, kalite kontrol döngüsünde bağımsız bir adım değil;
Geleneksel temaslı ölçüm cihazları belirli noktaları doğrular; ancak karmaşık serbest formlu yüzeylerde, iç kanallarda veya deformasyon analizinde nokta bazlı veriler yetersiz kalır. Kalite mühendisleri için kritik soru şudur: Ölçüm stratejisi, parçanın tamamını mı yoksa yalnızca birkaç kesitini mi temsil ediyor?
Otomotiv OEM tedarik zincirlerinde ve havacılık MRO süreçlerinde bu ayrım, kabul edilebilir risk ile sahada yakalanan hata arasındaki farkı belirler.
| Üretim bağlamı | Tipik ölçüm baskısı | Veri gereksinimi |
|---|---|---|
| İlk parça onayı (FAI) | CAD’e tam uyum kanıtı | Tam yüzey sapma haritası |
| Seri üretim SPC | Trend ve sapma tespiti | Tekrarlanabilir sayısal veri |
| Takım aşınma analizi | Değişimin erken yakalanması | Karşılaştırılabilir zaman serisi |
| Montaj sapması | Eşleşen yüzey doğrulaması | GD&T referanslı ölçüm |
Güvenilir ölçüm verisi bu nedenle yalnızca bir doğrulama aracı değil, süreç kontrol döngüsünün girdisidir. Veri tekrarlanabilir olmadığında alınan düzeltici kararlar da güvenilir olmaz.
Bu bağlamda 3D tarayıcı seçim parametreleri, üretim ortamının özel koşullarıyla birlikte değerlendirilmelidir: titreşim, sıcaklık dalgalanması, parça yüzey parlaklığı ve operatör erişimi. Bu faktörler, tarama doğruluğunu laboratuvar koşullarından daha fazla etkiler.
INSVISION gibi üreticilerin sistem tasarımlarında bu saha koşullarına yönelik mühendislik yaklaşımları, seçim sürecinde teknik değerlendirmenin bir parçası olarak ele alınabilir.
Geleneksel ölçümün sınırları
Geleneksel temaslı ölçüm, belirli bir noktayı ya da çizgiyi esas alır. Koordinat ölçüm makineleri (CMM) veya kumpaslar, operatörün belirlediği sınırlı sayıda noktadan veri toplar. Karmaşık serbest formlu yüzeylerde, kanat profillerinde veya iç bölgelerde bu yaklaşım yetersiz kalır;
ölçüm iğnesinin ulaşamadığı alanlar veri boşluğu yaratır. Ayrıca nokta bazlı veri, yüzeyin tamamını değil yalnızca örneklenen bölgeleri temsil eder. Bu da GD&T tolerans analizlerinde eksik veya yanıltıcı sapma haritalarına yol açabilir.
Veri sürekliliği açısından ikinci sınır, ölçüm yoğunluğunun operatör kararına bağlı olmasıdır. Kritik bir bölgede fazla, düz bir bölgede az nokta alınması, tekrarlanabilirliği düşürür ve ilk parça muayenesi (first-article inspection) sürecini öznel hale getirir.
Teslim ritmi ise ayrı bir darboğazdır. Karmaşık bir parçanın CMM ile tam ölçümü saatler alabilirken, seri üretim hattı bu süreyi beklemez.
| Sınır Alanı | Geleneksel Yöntemde Karşılaşılan Durum | Operasyonel Sonuç |
|---|---|---|
| Karmaşık geometri | İç boşluklar, alt kesimler ve serbest yüzeyler erişilemez | Eksik veri, kör noktalar |
| Veri sürekliliği | Nokta sayısı operatör tercihine bağlı | Düşük tekrarlanabilirlik, subjektif raporlama |
| Teslim ritmi | Tek parça ölçümü saatler sürebilir | Hatta bekleme, darboğaz |
Bu sınırlar, özellikle otomotiv OEM tedarik zincirinde ve havacılık MRO süreçlerinde, kalite kapısının hızını belirleyen asıl faktör haline gelir. 3D tarayıcı seçim parametreleri değerlendirilirken bu üç başlık, geleneksel yöntemden geçişin gerekçesini netleştirir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
3D tarama, kalite kontrol döngüsünde bağımsız bir adım değil; ölçüm, analiz ve dokümantasyonu tek zincirde birleştiren bir veri kaynağıdır. Sahada bu zincir dört aşamada kurulur: tarama, karşılaştırma, inceleme ve raporlama.
İlk aşamada parça taranır ve referans modelle (CAD verisi veya onaylı ana parça) hizalanır. Karşılaştırma aşamasında sapma haritası çıkarılır; burada kritik olan, GD&T çağrılarına göre tolerans dışı bölgelerin ayıklanmasıdır.
İnceleme adımı, sapmanın kaynağını belirler: aşınma mı, montaj kayması mı, yoksa proses sapması mı? Son adımda rapor, doğrudan kalite yönetim sistemine aktarılabilir formatta üretilir.
| Aşama | Sahadaki karşılığı | Çıktı |
|---|---|---|
| Tarama | Parçanın nokta bulutu olarak sayısallaştırılması | STL / nokta bulutu |
| Karşılaştırma | CAD veya referans veriyle hizalama | Sapma haritası |
| İnceleme | Tolerans dışı bölgelerin kök neden analizi | Karar: kabul / düzeltme / ret |
| Raporlama | ISO/ASME formatında dokümantasyon | Denetim izi, PPAP girdisi |
Bu akışın sahada çalışması için 3D tarayıcı seçim parametreleri doğru değerlendirilmelidir: çözünürlük, hacimsel doğruluk ve yazılımın mevcut kalite ekosistemiyle entegrasyonu. INSVISION gibi üreticilerin sunduğu sistemler, bu dört aşamayı kesintisiz bağlayacak şekilde tasarlanır;
ancak asıl belirleyici, tesisin kendi tolerans rejimi ve raporlama standartlarıdır.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
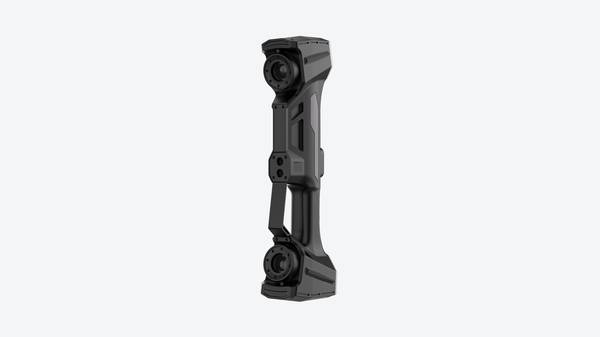
3D tarayıcı seçim parametreleri sahada netleşir; katalog verisi tek başına yeterli değildir. Doğrulama süreci, parçanın yüzey karakteristiği ile tarayıcının optik davranışını eşleştirmekle başlar. Parlak, siyah veya yarı saydam yüzeyler çoğu sistemde matlaştırıcı sprey gerektirir;
bu, havacılık MRO veya medikal cihaz gibi kontaminasyon kontrolü olan ortamlarda kabul edilemez bir adım olabilir.
Ekiplerin sahada test etmesi gereken dört kriter öne çıkar:
| Doğrulama Noktası | Sahada Kontrol Edilecek Unsur |
|---|---|
| Erişim | Derin cepler, iç kanallar, küçük çaplı delikler |
| Tekrarlanabilirlik | Aynı kurulumda art arda 5 ölçümün sapması |
| Veri yoğunluğu | Keskin kenar ve radius geçişlerinde nokta sıklığı |
| İş akışı uyumu | CAD karşılaştırma, GD&T çıktısı, otomasyon arayüzü |
Yaygın yanılgı, çözünürlük arttıkça doğruluğun da lineer arttığıdır. Gerçekte, hacimsel doğruluk optik kalibrasyon ve sıcaklık kararlılığına daha bağımlıdır. First-article inspection yapan bir ekip, ISO 10360 veya VDI/VDE 2634 kapsamında belgelenmiş test prosedürü talep etmelidir.
Uygun senaryolar genellikle karmaşık serbest formlu yüzeyler, deformasyon analizi ve tersine mühendisliktir; basit prizmatik parçalar için CMM daha ekonomik kalabilir.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.