

Endüstriyel kontrolde 3D rekonstrüksiyon nasıl değerlendirilir
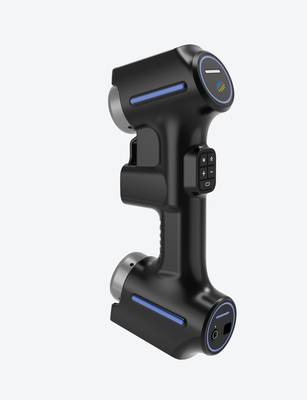
3D rekonstrüksiyon: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Üretim ortamında ölçüm, yalnızca bir doğrulama adımı değil; süreç.
Üretim ortamı ve ölçüm ihtiyacı
Üretim ortamında ölçüm, yalnızca bir doğrulama adımı değil; süreç kontrolünün omurgasıdır. Seri üretim hatlarında tolerans dışı bir sapma, dakikalar içinde yüzlerce parçaya yayılabilir. Bu nedenle kalite yöneticileri ve üretim mühendisleri, ölçüm verisini anlık karar almak için kullanır.
El tipi kumpas veya mastarlar hızlıdır; ancak serbest formlu yüzeylerde, iç kanallarda veya karmaşık geometrilerde yetersiz kalır. Bu noktada 3D rekonstrüksiyon, fiziksel parçanın dijital ikizini oluşturarak ölçüm belirsizliğini azaltır.
Öne çıkan noktalar
- Üretim ortamında ölçüm, yalnızca bir doğrulama adımı değil;
- Geleneksel metroloji araçları — kumpas, mikrometre, mastar, CMM — noktasal veri üretir.
- 3D rekonstrüksiyon, bir fiziksel parçanın yüzey verisinden sayısal model üretme sürecidir.
- 3D rekonstrüksiyon her geometri için uygun bir yöntem değildir.
Kontrol baskısı; otomotiv OEM tedarikçilerinde PPAP, havacılık MRO süreçlerinde ilk parça muayenesi, medikal cihaz üretiminde ise izlenebilirlik gereklilikleriyle artar. Geleneksel yöntemlerle ölçülemeyen bir bölge, kalite kaydında boşluk yaratır. Güvenilir ölçüm verisi;
hurda oranını düşürür, montaj hatalarını önler ve denetimlerde kanıt sunar.
| Ölçüm Yöntemi | Karmaşık Geometride Yeterlilik | Veri Çıktısı | Tipik Kullanım |
|---|---|---|---|
| Manuel mastar/kumpas | Sınırlı | Noktasal değer | Hızlı hat içi kontrol |
| CMM | Yüksek | Nokta bulutu | GD&T doğrulama |
| 3D rekonstrüksiyon tabanlı tarama | Yüksek | Tam yüzey ağı | İlk parça, tersine mühendislik |
INSVISION gibi tedarikçilerin sunduğu tarama sistemleri, bu dijitalleştirme ihtiyacını karşılamaya yönelik altyapı sağlar. Ancak asıl mesele teknoloji seçimi değil; üretim hattında hangi geometrinin, hangi toleransla, hangi hızda ölçülmesi gerektiğinin net tanımlanmasıdır. Ölçüm stratejisi bu soruya göre kurulur.
Geleneksel ölçümün sınırları
Geleneksel metroloji araçları — kumpas, mikrometre, mastar, CMM — noktasal veri üretir. Bu, basit prizmatik parçalarda yeterli olabilir. Ancak karmaşık geometride durum değişir.
Serbest biçimli yüzeyler, iç kanallar, derin cepler veya değişken radyuslar söz konusu olduğunda, noktasal ölçüm yalnızca operatörün seçtiği birkaç konumu doğrular. Aradaki yüzey sapmaları görünmez kalır. Bu bir örnekleme problemidir;
ölçüm sayısı arttıkça süre uzar, ama yine de yüzeyin bütüncül davranışı hakkında sınırlı bilgi verir.
İkinci sınır veri sürekliliğindedir. Bir CMM raporu, nominal CAD modelden sapmaları ayrık noktalar halinde sunar. Kalite mühendisi bu noktaları yorumlamak zorundadır. Oysa bir 3D rekonstrüksiyon yaklaşımı, parçanın tam yüzey haritasını çıkararak sapma dağılımını renk kodlu olarak gösterir.
| Kriter | Geleneksel noktasal ölçüm | 3D rekonstrüksiyon |
|---|---|---|
| Veri tipi | Ayrık noktalar | Sürekli yüzey ağı |
| Karmaşık geometri | Sınırlı erişim | Tam yüzey kapsamı |
| Ölçüm süresi | Nokta sayısıyla artar | Parça boyutuna bağlı, daha öngörülebilir |
| Rapor formatı | Sayısal sapma listesi | Renkli sapma haritası |
Üçüncü sınır teslim ritmidir. İlk parça muayenesi (FAI) süreçlerinde, geleneksel yöntemlerle yüzlerce ölçüm noktasının tek tek alınması saatler alabilir. Seri üretim hattında bu darboğaz yaratır. 3D rekonstrüksiyon tabanlı sistemler ise tek taramada milyonlarca nokta toplar;
darboğaz, veri toplamadan analiz ve raporlamaya kayar. Bu da kalite kapısının üretim hızına ayak uydurmasını sağlar.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
3D rekonstrüksiyon, bir fiziksel parçanın yüzey verisinden sayısal model üretme sürecidir. Endüstriyel bağlamda bu süreç yalnızca nokta bulutu toplamaktan ibaret değildir; verinin doğrulanması, referans modelle hizalanması ve sapma analizine sokulması gerekir.
Saha ekipleri bu adımları atladığında, tarama verisi çoğu zaman kullanılamaz bir ham yığın olarak kalır.
İş akışı dört aşamada düğümlenir: tarama, karşılaştırma, inceleme ve raporlama. Tarama aşamasında yüzey geometrisi yakalanır. Karşılaştırma aşamasında taranan model, CAD referansı veya önceden onaylanmış bir altın parça modeliyle çakıştırılır.
İnceleme aşamasında GD&T çağrıları, profil toleransları ve kritik boyutlar değerlendirilir. Raporlama ise sapma haritalarını, renk kodlu analizleri ve kabul kriterlerine göre geçti/kaldı sonuçlarını içerir.
| Aşama | Temel girdi | Çıktı | Sahada karşılık gelen soru |
|---|---|---|---|
| Tarama | Fiziksel parça, yüzey hazırlığı | Nokta bulutu, mesh model | Parça doğru yakalandı mı? |
| Karşılaştırma | Mesh model, CAD referansı | Hizalanmış sapma verisi | Referansa göre nerede sapıyor? |
| İnceleme | Sapma verisi, tolerans tablosu | Kritik boyut değerlendirmesi | Kabul sınırları içinde mi? |
| Raporlama | Analiz sonuçları | Geçti/kaldı dokümanı | Kalite kaydı nasıl arşivlenir? |
Bu zincirin kopmaması için veri formatlarının yazılım ortamları arasında kayıpsız taşınması gerekir. Örneğin otomotiv tedarikçilerinde ilk parça muayenesi sırasında taranan veri, doğrudan PPAP dokümantasyonuna girecek biçimde dışa aktarılmalıdır.
Havacılık MRO uygulamalarında ise aşınma bölgelerinin 3D rekonstrüksiyonu, onarım kararını destekleyen kanıt niteliği taşır.
INSVISION gibi tedarikçilerin sunduğu sistemler, bu dört aşamayı tek bir yazılım ortamında birleştirmeyi hedefler. Ancak satın alma kararından önce ekibin mevcut kalite yazılımıyla veri alışverişinin test edilmesi, iş akışının sahada gerçekten bağlanıp bağlanmadığını gösterir.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
3D rekonstrüksiyon her geometri için uygun bir yöntem değildir. Sahada doğrulama yapılmadan başlatılan tarama işleri genellikle veri kalitesi sorunlarıyla sonuçlanır. Ekiplerin uygulama öncesinde netleştirmesi gereken dört temel kriter vardır.
| Doğrulama Kriteri | Sahada Kontrol Edilecek Nokta |
|---|---|
| Yüzey durumu | Parlak, siyah veya şeffaf yüzeyler matlaştırıcı gerektirir mi? |
| Erişilebilirlik | Derin oyuklar, iç kanallar veya kör noktalar tarama açısını kısıtlıyor mu? |
| Referans geometri | Parça üzerinde hizalama için yeterli düzlem, delik veya kenar var mı? |
| Titreşim ve ortam | Atölye zemini, sıcaklık dalgalanması veya hareketli ekipman ölçümü etkiliyor mu? |
Uygun senaryolar genellikle karmaşık serbest formlu yüzeyler, deformasyon analizi ve mevcut CAD verisi bulunmayan eski parçaların dijitalleştirilmesidir. Buna karşılık, tamamen düz ve düşük toleranslı sac parçalar için geleneksel ölçüm araçları daha hızlı sonuç verebilir.
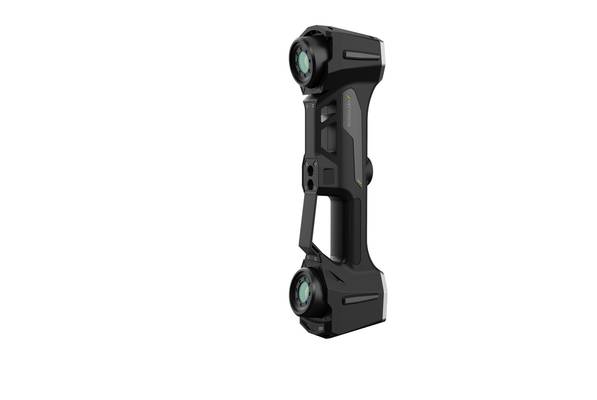
Doğrulama sürecinin temel amacı, 3D rekonstrüksiyon iş akışının ölçüm belirsizliğini artırmadan sahaya entegre edilebileceğinden emin olmaktır. INSVISION gibi tedarikçilerin teknik ekipleri bu ön değerlendirmeyi genellikle numune parça üzerinden yürütür. Karar, yalnızca ekipman yeteneğine değil;
parça geometrisi, tolerans gereksinimleri ve saha koşullarının birlikte değerlendirilmesine dayanmalıdır.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.