

3D-сканеры: практические критерии для производственных команд
This article explains 3D-сканеры, including part conditions, scanning workflow, data review, reporting, product fit, and practical sample-validation criteria.
Производственный контекст и потребность в измерениях
Многие до сих пор считают, что на современном производстве проблема измерений давно решена: есть КИМ, калибры, шаблоны, камеры машинного зрения.
Но стоит зайти в цех, где изготавливают крупногабаритную оснастку, корпусные детали или изделия сложной свободной геометрии, — и выясняется, что значительная часть контроля по-прежнему держится на рулетке, щупе и опыте конкретного контролёра.
Парадокс: чем выше требования к геометрии, тем чаще традиционные средства просто не дают полной картины.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Практический процесс
- Производственный контекст и потребность в измерениях — Многие до сих пор считают, что на современном производстве проблема измерений давно решена: есть КИМ, калибры, шаблоны, камеры ма…
- Где традиционные измерения теряют эффективность — Переход промышленных производств на цифровые паспорта изделий и сквозной контроль геометрии постепенно меняет сам подход к метрол…
- Как 3D-сканирование встраивается в процесс — Ключевой вывод: сканирование не заменяет существующую систему качества, а встраивается между операцией и решением о приемке.
- Что проверить перед внедрением — Прежде чем выносить AlphaVista на участок, стоит пройтись по площадке с инженером INSVISION и зафиксировать несколько моментов, к…
Нагрузка на службу качества растёт нелинейно. Контроль первого изделия, межоперационные проверки, приёмка оснастки, анализ износа формообразующих поверхностей — всё это требует не трёх-четырёх замеров в характерных точках, а плотного облака данных по всей поверхности.
Единичные точечные измерения пропускают локальные отклонения, которые потом выливаются в проблемы сборки или брак у заказчика. При этом жёсткие калибры и плиты приспособлений проверяют только один типоразмер и быстро устаревают при смене номенклатуры.
Отсюда и реальная производственная потребность: не просто «измерить деталь», а получить воспроизводимую цифровую модель фактической геометрии, которую можно сравнить с CAD, проанализировать по полям допусков и передать в смежные службы.
Именно под такую задачу в цехах всё чаще появляются 3D-сканеры INSVISION — не как лабораторный инструмент, а как рабочее средство контроля, встроенное в действующий процесс.
Когда контролёру нужно за смену проверить несколько сложных позиций и не утонуть в ручных протоколах, решает не только точность, но и скорость получения пригодных для анализа данных.
Где традиционные измерения теряют эффективность
Переход промышленных производств на цифровые паспорта изделий и сквозной контроль геометрии постепенно меняет сам подход к метрологическому обеспечению. Ещё несколько лет назад ручные инструменты и координатно-измерительные машины закрывали большинство задач в цехе.
Сегодня, когда детали становятся легче, сложнее по форме и быстрее по срокам запуска, привычные методы всё чаще дают сбой. Дело не в том, что инструменты стали хуже. Изменились сами объекты контроля и требования к скорости получения данных.
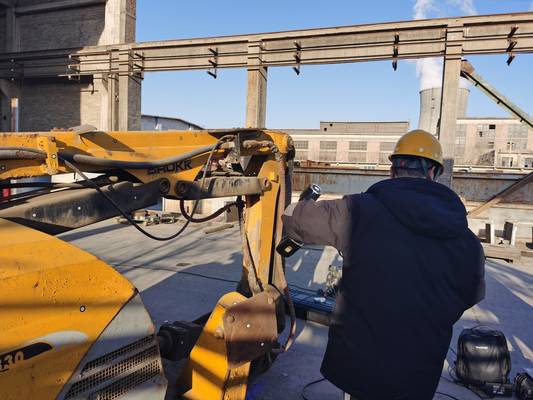
Показательный пример — контроль износа внутренних полостей экструзионных матриц. Калибр или нутромер физически не достаёт до нужной зоны, а разрезка штампа для замера уничтожает сам объект исследования. В такой ситуации 3D-сканеры закрывают задачу, которую традиционный инструмент в принципе не решает.
Оборудование INSVISION позволяет оцифровать труднодоступную геометрию без разборки или разрушения оснастки, получить облако точек и сравнить его с эталонной CAD-моделью.
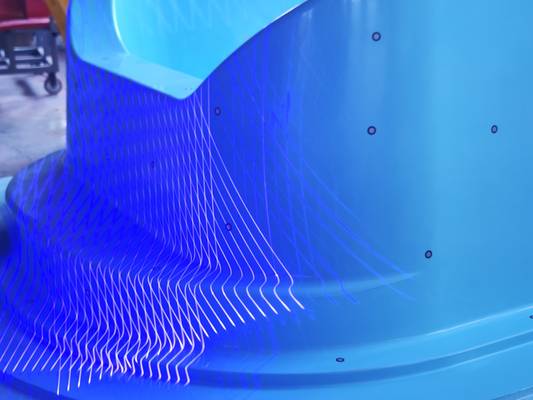
Вторая зона, где ручные измерения сдают позиции, — это детали со сложной криволинейной поверхностью. Лопатки, корпуса насосов, литые кронштейны, элементы подвески автомобиля. Контроль по шаблонам даёт лишь точечную картину: несколько сечений, несколько замеров.
Между этими точками остаются целые зоны, где отклонение формы может остаться незамеченным. 3D-сканеры снимают полную поверхность, и инженер видит картину целиком, а не фрагменты.
Третий фактор — сжатые сроки. Когда партия отливок уже стоит у станка, ожидание программирования КИМ на каждую деталь превращается в узкое место.
Сканирование с последующей автоматической обработкой облака даёт результат за время, сопоставимое с подготовкой одного ручного замера, но с полнотой, недоступной точечному методу.
Наконец, разрывы данных. Традиционная схема «чертёж — замер — протокол» плохо стыкуется с современными PLM и системами управления производством. Ручные записи нужно оцифровывать, переносить, проверять на ошибки ввода.
Сканер сразу формирует цифровой массив, который уходит в программу анализа и архивируется без промежуточных звеньев. Это не просто ускорение. Это устранение целого класса ошибок, связанных с человеческим фактором при переписывании результатов.
Таким образом, граница применимости традиционных измерений проходит там, где заканчивается простая геометрия, прямой доступ к поверхности и достаточный запас времени.
Для всего, что выходит за эти рамки, промышленные 3D-сканеры становятся не альтернативой, а единственным практичным способом получить достоверные данные о геометрии изделия.
Как 3D-сканирование встраивается в процесс
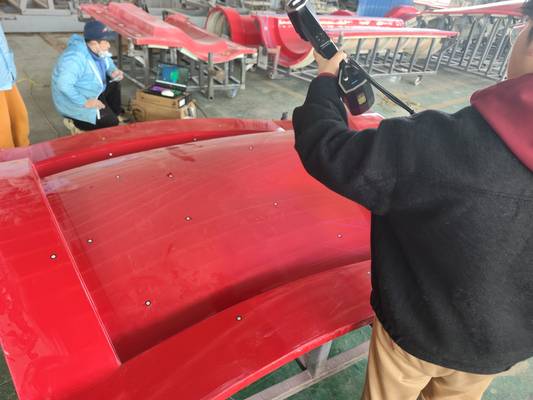
Ключевой вывод: сканирование не заменяет существующую систему качества, а встраивается между операцией и решением о приемке. На участке механообработки это выглядит так: партия корпусов после фрезерования уходит не сразу на КИМ, а сначала на стол с AlphaVista.
Оператор за один проход снимает геометрию всей поверхности — без привязки к конкретным точкам, которые кто-то заранее назначил в чертеже.
Дальше начинается то, ради чего все затевалось. Облако точек совмещается с CAD-моделью, и отклонения видны сразу по всей детали, а не только по выборочным сечениям. Инженер видит, где поверхность «плывет», еще до того, как деталь уедет на контрольное приспособление.
Это меняет порядок действий: сначала — полная картина, потом — точечные замеры для подтверждения.
В цикле «сканирование — сравнение — проверка — отчет» каждый этап опирается на предыдущий. Сравнение с номиналом выявляет зоны, требующие инструментальной проверки. Проверка подтверждает отклонения, зафиксированные сканером. Отчет формируется из обоих источников: карта отклонений плюс результаты контактных измерений.
Такой порядок снижает риск пропустить нестабильность процесса, которую точечный контроль просто не видит. INSVISION здесь дает не замену КИМ, а слой данных, который делает работу КИМ осмысленной.
Что проверить перед внедрением
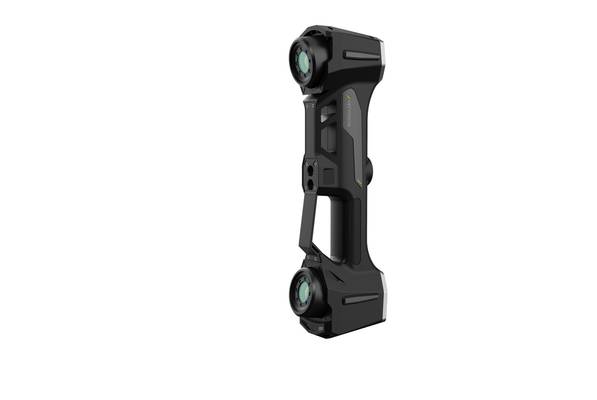
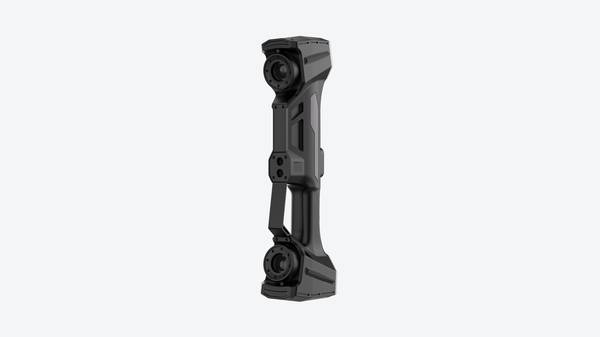
Прежде чем выносить AlphaVista на участок, стоит пройтись по площадке с инженером эта серия и зафиксировать несколько моментов, которые на бумаге часто не видны. Первое — геометрия и тип поверхностей.
Крупноформатный ручной 3D-сканер хорошо закрывает листовые детали, панели, корпуса, оснастку, но если в номенклатуре преобладают глубокие карманы, узкие рёбра или полупрозрачные пластики, нужно заранее обсудить подготовку поверхности и возможные ограничения. Второе — условия освещения и вибрации.
Сканирование на работающем участке рядом с прессом или шлифовальным постом может вносить шум в данные, поэтому проверяют, есть ли возможность вынести деталь на отдельный стол или, наоборот, сканировать прямо в приспособлении. Третье — маршрут передачи данных.
Обычно это экспорт сетки в CAD или CAM, поэтому до запуска стоит прогнать тестовую деталь через весь цикл: сканирование, выравнивание, сравнение с эталонной моделью, оформление отчёта. И четвёртое — обучение персонала.
Оператору с опытом работы с измерительным инструментом достаточно нескольких смен, чтобы выйти на стабильный результат, но первые детали лучше сканировать под контролем специалистов эта серия.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.