

промышленный 3D-сканер: принципы, критерии оценки и области применения
промышленный 3D-сканер: Ограничения традиционных методов метрологического контроля в промышленности Ограничения традиционных методов метрологического.
Ограничения традиционных методов метрологического контроля в промышленности
Ключевой вывод заключается в следующем: большинство традиционных инструментов измерения не справляются с задачей одновременного обеспечения микронной точности и охвата большой рабочей зоны.
Штангенциркули и микрометры дают быстрый точечный результат, но их производительность резко падает при контроле сложной геометрии, свободных форм или скрытых полостей.
Координатно-измерительные машины (КИМ) обеспечивают высокую точность, однако скорость их работы ограничена последовательным касанием поверхности щупом, а измерение крупногабаритных штампов или кузовных панелей занимает часы.
Критерии выбора и проверки на месте
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Ограничения традиционных методов метрологического контр… | Ключевой вывод заключается в следующем: большинство традиционных инструментов измерения не справляются с задачей одновременного обеспечения микронной… | Штангенциркули и микрометры дают быстрый точечный результат, но их производительность резко падает при контроле сложной геометрии, свободных фор… |
| Принцип работы и ключевые компоненты трекингового промы… | Зачем вообще нужен отдельный трекер, если сканер и так строит геометрию по точкам? | Вопрос закономерный, особенно когда речь заходит о крупногабаритных деталях или зонах с неудобным доступом. |
| Система 3D-сканирования V-Track от INSVISION: подтвержд… | Ключевой вывод для технолога и метролога: V-Track решает задачу, с которой не справляются обычные стационарные сканеры, — сохранение микронной точнос… | Это достигается не программной компенсацией, а конструктивным разделением системы на два независимых модуля. |
| Как двухмодульная конструкция решает типичные инженерны… | Традиционный контроль геометрии крупногабаритной оснастки часто упирается в ограничения координатно-измерительных машин и ручных инструментов. | Штампы, пресс-формы, автомобильные панели и сборочные узлы редко удаётся измерить за одну установку. |
Стационарные 3D-сканеры без системы трекинга также имеют принципиальное ограничение: их поле зрения ограничено. При сканировании крупных объектов оператору приходится наклеивать маркеры, перемещать оборудование и сшивать множество фрагментов, что накапливает погрешность и увеличивает время обработки.
В автомобильной, штамповой, машиностроительной и энергетической отраслях инженеры по качеству сталкиваются с необходимостью быстро оцифровать деталь размером более метра и при этом получить отклонения в пределах сотых долей миллиметра.
Именно это сочетание — большая рабочая зона и высокая точность — остается главным неудовлетворенным запросом. Трекинговый промышленный 3D-сканер, такой как INSVISION V-Track, решает эту задачу за счет разделения функций: трекер отслеживает положение сканера в пространстве, а сканер формирует плотное облако точек.
Это позволяет избежать накопления ошибок при перемещении и сохранять заявленную точность на крупных объектах.
Принцип работы и ключевые компоненты трекингового промышленного 3D-сканера
Зачем вообще нужен отдельный трекер, если сканер и так строит геометрию по точкам? Вопрос закономерный, особенно когда речь заходит о крупногабаритных деталях или зонах с неудобным доступом.
В классической схеме с маркерами точность привязки зависит от того, насколько стабильно сканер распознаёт референсные метки на поверхности. На большой детали их нужно много, а любое смещение наклейки или потеря метки из кадра накапливает ошибку. Трекинговая система решает это иначе.
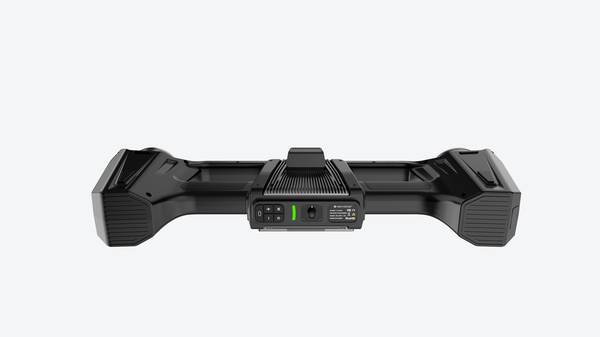
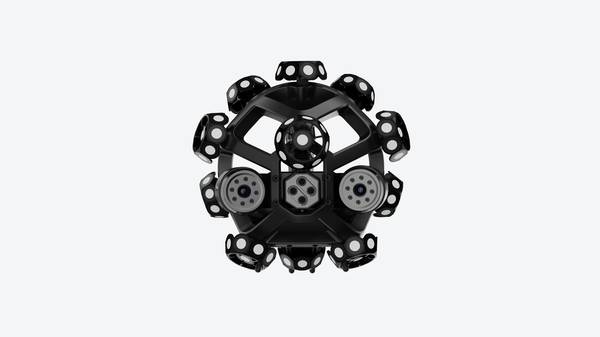
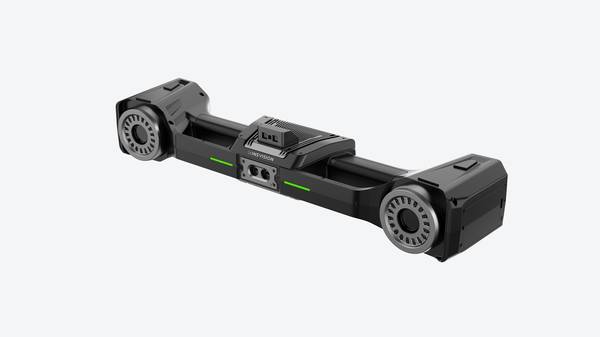
Промышленный 3D-сканер с трекером — это два связанных модуля. Сканирующая головка снимает поверхность, а трекер в реальном времени отслеживает её положение в пространстве. Пока оператор перемещает сканер, трекер непрерывно фиксирует координаты и ориентацию головки относительно объекта.
Отдельные сканы автоматически сшиваются в общую систему координат, без ручного совмещения и без плотной сетки маркеров.
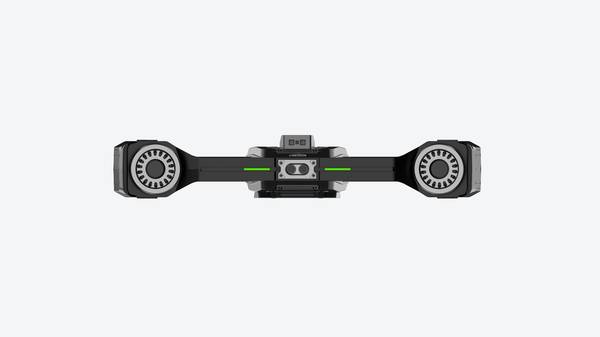
Для INSVISION V-Track заявленная точность сканера — до 0,020 мм, трекера — до 0,025 мм. Это означает, что ошибка позиционирования головки не превышает ошибки самого измерения поверхности. Глубина резкости у модулей разная: 650 мм у сканера и 2300 мм у трекера. Оператор может отойти дальше от детали, не теряя захвата.
Максимальная площадь однократного захвата у сканера — 1100×800 мм, у трекера — 2600×2200 мм.
Практический смысл этих цифр простой: система стабильно работает в рабочей зоне, где оператор свободно перемещается вокруг детали, а не привязан к жёсткой траектории. Это важно при сканировании штампов, литейных форм, сварных узлов и крупных корпусных элементов.
Система 3D-сканирования V-Track от INSVISION: подтвержденные инженерные характеристики
Ключевой вывод для технолога и метролога: V-Track решает задачу, с которой не справляются обычные стационарные сканеры, — сохранение микронной точности при работе с крупногабаритными объектами. Это достигается не программной компенсацией, а конструктивным разделением системы на два независимых модуля.
Основной модуль сканера обеспечивает точность до 0,020 мм. Модуль трекинга, отслеживающий положение сканера в пространстве, работает с точностью до 0,025 мм. Такое сочетание позволяет накапливать данные без нарастания ошибки позиционирования, характерной для систем, где трекинг встроен в сам сканирующий узел.
Глубина резкости у сканера составляет 650 мм, у трекера — 2300 мм. Область сканирования достигает 1100×800 мм для сканера и 2600×2200 мм для трекера.
На практике это означает, что оператор не обязан выдерживать строго фиксированную дистанцию до объекта и может вести сканирование крупной оснастки или корпусной детали без переустановки оборудования.
Как двухмодульная конструкция решает типичные инженерные задачи контроля
Традиционный контроль геометрии крупногабаритной оснастки часто упирается в ограничения координатно-измерительных машин и ручных инструментов. Штампы, пресс-формы, автомобильные панели и сборочные узлы редко удаётся измерить за одну установку.
Приходится переставлять деталь, наклеивать референсные маркеры по всей поверхности и вручную совмещать отдельные сканы. Именно здесь двухмодульная схема с трекинговой системой меняет сам подход к работе.
Промышленный 3D-сканер V-Track от эта серия разделяет функции сканирования и позиционирования. Сканер отвечает за захват поверхности, трекер — за отслеживание положения в пространстве. Такая архитектура позволяет удерживать координатную привязку без плотной сетки маркеров на объекте.
Оператор перемещает сканер вокруг детали, а трекер непрерывно фиксирует его позицию относительно сцены. Это особенно ценно при контроле крупных штампов, где перестановка референсных точек — источник накопленной ошибки.
Практическая польза проявляется в нескольких сценариях. При обратном проектировании деталей сложной формы отпадает необходимость размечать каждый участок перед сканированием. При контроле сборки крупных узлов данные с разных ракурсов сшиваются автоматически, без ручного совмещения облаков точек.
Подготовка к работе занимает меньше времени, а риск человеческой ошибки при объединении трёхмерных данных снижается за счёт того, что трекер берёт на себя функцию пространственной привязки.
Границы применимости тоже понятны. Двухмодульная схема оправдана там, где объект превышает зону одного кадра или требует сканирования с перемещением вокруг детали. Для мелких деталей, которые помещаются на поворотный стол, классическая одномодульная схема остаётся более простым и экономичным решением.
Выбор зависит от размера объектов, требуемой точности позиционирования и организации рабочего места в цеху.
Области применения и критерии выбора трекингового промышленного 3D-сканера
Трекинговый промышленный 3D-сканер оправдан там, где измеряемая деталь крупная, тяжёлая или закреплена в оснастке, а её перемещение перед каждой съёмкой невозможно.
В отличие от настольных систем, сканер и трекер работают раздельно: трекер отслеживает положение сканера в пространстве, поэтому не нужно клеить маркеры на всю поверхность объекта или строить фотограмметрическую сеть.
Это упрощает контроль штампов, пресс-форм, узлов трансмиссии, профилей бамперов и рабочих инструментов.
В производстве штампов и пресс-форм трекинговый сканер закрывает задачу контроля внутреннего износа выдавливающих матриц, когда щуп или нутромер физически не достаёт до нужной зоны.
В автомобильной промышленности система применяется для серийного контроля геометрии металлических профилей бамперов: создаётся эталонная модель, после чего каждая партия проверяется по отклонениям.
Аналогично решается контроль поворотных кулачков и узлов трансмиссии — критические размеры получают цветовую карту отклонений, что быстрее традиционных калибров.
В тяжёлом и энергетическом машиностроении сканер используют для обратного проектирования несущих элементов и контроля износа инструмента.
Например, для мотоциклетной подвески требуется восстановить CAD-модель по физической детали — трекинговая система позволяет оцифровать сложную геометрию без разборки на мелкие фрагменты.
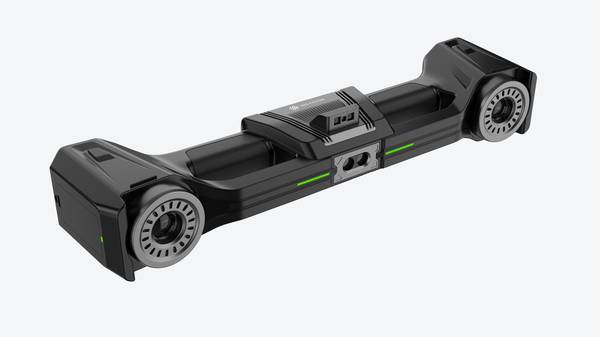
При выборе промышленного 3D-сканера следует ориентироваться на три параметра: рабочую зону, точность и совместимость с метрологическим ПО. Для деталей до 1100×800 мм достаточно сканера с глубиной резкости 650 мм и точностью до 0,020 мм, как у системы V-Track от эта серия.
Для крупногабаритных объектов до 2600×2200 мм важнее зона покрытия трекера — до 2300 мм по глубине. Перед покупкой стоит провести тестовое сканирование эталонной детали с известными допусками, проверить экспорт данных в используемое ПО и оценить повторяемость результатов на одном и том же объекте.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.