

3D 레이저 스캐닝의 산업별 활용과 장비 선택 기준
3D 레이저 스캐닝이 금형 마모 검사, 대형 구조물 측정, 문화재 기록에 어떻게 쓰이는지 실제 작업 흐름과 함께 설명합니다. INSVISION의 AlphaScan, V-Track, BetaScan, AlphaVista 장비별 적용 조건과 선택 기준을 확인하세요.
3D 레이저 스캐닝은 레이저로 물체 표면의 3차원 형상을 비접촉으로 측정해 디지털 데이터로 바꾸는 기술이다. 캘리퍼스나 접촉식 측정기로는 닿기 어려운 금형 내부의 마모, 복잡한 곡면, 대형 구조물의 전체 윤곽까지 수집할 수 있다는 점이 핵심이다. 이 방식은 형상을 기록하는 데 그치지 않고, CAD 수치 모델과 비교해 변형과 마모를 정량화하거나 기존 도면이 없는 부품을 역설계하는 데도 쓰인다. 냉장고 방열판 압출 금형의 내부 마모 검사, 광산 장비의 전장 치수 측정, 벽체 부조의 디지털 아카이빙, 항공기 전체 검사처럼 서로 다른 작업이 모두 하나의 원리로 연결된다. 스캐너가 표면에서 반사된 레이저 신호를 읽어 점군 데이터를 만들고, 이를 정합해 측정 대상의 실제 형상을 복원한다. 이렇게 얻은 3D 모델은 검사, 역설계, 보존, 공정 개선의 출발점이 된다.
산업별 3D 레이저 스캐닝 활용 사례
금형과 철강 현장에서는 눈에 보이지 않는 내부 형상이나 미세한 마모를 수치로 확인해야 할 때 3D 레이저 스캐닝이 특히 유용하다. 냉장고 방열판 압출 금형은 캘리퍼스가 닿지 않는 내부 마모 영역을 INSVISION AlphaScan 3D 스캐너로 측정해 마모량을 정량화한다. 냉간 압연롤처럼 설계 원본이 없는 부품은 합격품을 먼저 스캔해 기준 모델을 만들고, 사용 중인 롤을 다시 스캔해 기준과 비교하는 방식으로 마모 진행을 확인한다. 12m와 14m 공작선 선체처럼 대형 구조물도 AlphaScan으로 스캔해 설계 변경이나 개조에 필요한 외형 데이터를 얻는다. 12m 선체는 두 대의 스캐너가 동시에 다른 영역을 측정하고, 미리 배치한 공통 마커를 기준으로 스캔 데이터를 정렬해 전체 선체 모델을 완성한다. 14m 선체는 단일 스캐너로 선체를 따라 이동하며 스캔해 외형 데이터를 수집한다.
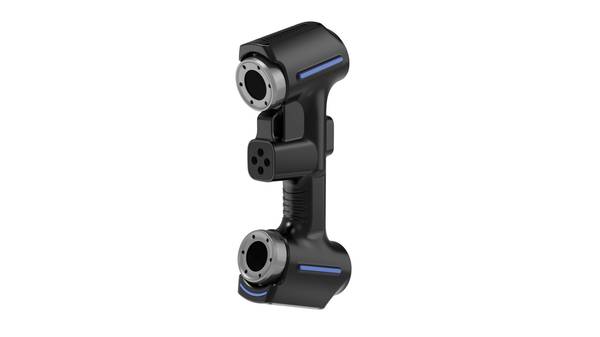
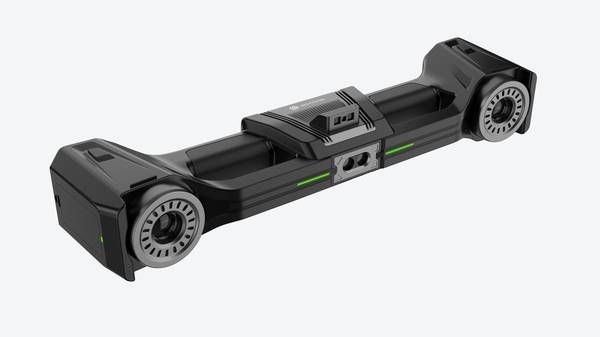
항공과 대형 용접 구조물에서는 넓은 범위를 빠르게 측정하면서도 높은 정밀도를 유지하는 것이 관건이다. 항공 블레이드 검사에는 AlphaScan이 적용되어 복잡한 곡면과 얇은 단면을 정밀하게 잡아낸다. 대형 용접 부품 검사에는 V-Track 추적식 레이저 3D 스캐너가 적합하다. V-Track은 고정된 광학 추적기가 핸드헬드 스캐너의 위치와 자세를 실시간으로 파악하기 때문에 공작물 표면에 마커를 붙이지 않아도 된다. 스캐너가 수집한 각 프레임의 데이터는 같은 좌표계 안에서 바로 위치가 결정되므로, 작업자는 넓은 외곽면이나 좁은 보강재 틈까지 자유롭게 이동하며 전체 형상을 수집할 수 있다. 추적식 측정 정밀도는 최대 0.025mm이며, 한 번에 넓은 면적을 덮어 대형 용접 구조물의 전체 치수 검사 시간을 줄인다.
문화재와 공공 시설물에서는 원형을 훼손하지 않고 현재 상태를 남기는 디지털 아카이빙이 주된 목적이다. 벽체 부조의 표면 요철과 문자, 전체 형태를 데이터로 저장할 때는 BetaScan을 활용해 넓은 평면을 일관되게 기록한다. 16m 길이의 대형 영벽도 AlphaScan으로 고정밀 스캔해 표면의 인물 윤곽과 세부 질감을 밀리미터 단위로 복원하고, 후일 복원이나 가상 전시에 쓸 수 있는 디지털 기록으로 남긴다. 이 과정에서 중요한 것은 한 번의 스캔으로 모든 면을 덮으려 하기보다, 스캔 데이터가 겹치는 영역과 공통 마커를 충분히 확보해 각 구간이 자연스럽게 연결되도록 작업하는 것이다. 그렇게 만들어진 모델은 복원 기준, 학술 연구, 온라인 전시용 데이터로 이어진다.
3D 레이저 스캐닝의 기본 작업 흐름
실제 스캐닝 작업은 대상의 좌표를 잡는 단계부터 시작한다. AlphaScan S1을 예로 들면, 먼저 측정 대상 표면에 마커를 붙이고 스캐너가 이 마커를 인식하게 해 공작물의 상대 좌표와 위치를 설정한다. 마커는 스캐너가 이동하면서도 같은 위치를 기준으로 데이터를 정렬하는 데 쓰인다. V홈이 있는 단조용 모루를 스캔할 때는 V홈 안쪽, 변형이 예상되는 부위, 균열이 생길 수 있는 모서리처럼 형상 변화가 큰 지점에 스캔 수집점 밀도를 높여 데이터를 촘촘하게 확보하는 것이 좋다. 표면의 이물질이나 그을음은 미리 닦아내 레이저가 실제 형상을 정확히 읽도록 준비한다. 이 준비 과정이 스캔 데이터의 정합 품질을 좌우한다.
본 스캔에서는 표면 형상을 여러 각도에서 측정해 점군 데이터를 쌓는다. V홈이 있는 단조용 모루처럼 오목한 면이 있는 공작물은 한 방향에서만 스캔하면 바닥과 측벽의 데이터가 비기 때문에, 스캐너 각도를 바꿔 가며 같은 영역을 겹쳐 측정해야 한다. 수집한 데이터는 전용 소프트웨어에서 정합해 3D 모델로 만들고, 기준 모델과 비교해 변형과 균열의 크기와 분포를 분석한다. 이렇게 얻은 편차 정보는 부품의 교체 시점을 정하거나 금형 수정 범위를 결정하는 근거가 된다. 최종 모델은 후속 설계나 검사 소프트웨어에서 쓸 수 있는 형식으로 내보내고 보관한다. 일련의 과정에서 중요한 것은 스캔 속도가 아니라, 각 단계의 데이터가 다음 단계에서 위치를 잃지 않도록 마커와 겹침 영역을 유지하는 것이다.
작업 목적에 맞는 장비 선택 기준
장비 선택은 측정 대상의 크기와 형상, 마커 부착 가능 여부, 필요한 정밀도에 따라 달라진다. V홈이 있는 단조용 모루처럼 오목면과 미세한 균열을 정밀하게 확인해야 하는 작업은 AlphaScan 계열 스캐너가 적합하다. 대상 표면에 마커를 붙일 수 있고, 좁은 영역을 여러 각도에서 반복 측정해야 하는 경우에 유리하다. 반면 대형 용접 구조물처럼 표면이 넓고 마커를 일일이 붙이기 어려운 대상은 V-Track이 더 빠르다. 광학 추적 방식으로 마커 없이 전체 치수를 측정하므로 작업 준비 시간이 짧고, 넓은 면적을 한 번에 덮어 측정 구간을 줄일 수 있다. 광산 장비처럼 대형 기계의 전체 치수와 외형을 기록하는 작업에는 AlphaVista가 쓰인다. 벽체 부조나 대형 영벽처럼 넓은 평면의 표면 기록이 목적이면 BetaScan을 활용해 표면 요철과 문자를 일관되게 남긴다. 결국 같은 3D 레이저 스캐닝이라도 대상의 형상과 작업 조건에 따라 마커 기반 측정과 무마커 추적 측정 중 어느 쪽이 효율적인지가 장비 선택의 기준이 된다.
항저우 INSVISION 테크놀로지 유한회사
주소: 중국 저장성 항저우시 위항구 량무로 1399호 1동, 311121
© 항저우 INSVISION 테크놀로지 유한회사. 모든 권리 보유.
© 항저우 INSVISION 테크놀로지 유한회사. 모든 권리 보유.