

Cosa verificare prima di scegliere misura dimensionale 3D
misura dimensionale 3d: L’assunto diffuso: la precisione come unico criterio di valutazione L’assunto diffuso: la precisione come unico criterio di.
L’assunto diffuso: la precisione come unico criterio di valutazione
Il numero scritto sulla scheda tecnica non basta. Eppure è ancora il primo filtro che molti responsabili qualità, ingegneri di produzione e addetti agli acquisti applicano quando valutano uno scanner 3D per la misura dimensionale 3D.
La logica sembra solida: se un sistema dichiara un errore massimo di pochi micron, allora dovrebbe essere adatto a qualunque controllo dimensionale. Peccato che nei reparti produttivi reali la precisione nominale sia solo una delle variabili in gioco, e spesso nemmeno la più determinante.
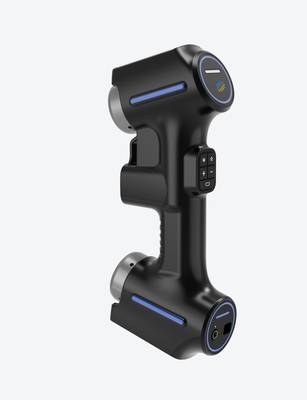
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Sintesi dello scenario
Un modo pratico per leggere l’articolo è partire da questo scenario:
- L’assunto diffuso: la precisione come unico criteri…: Il numero scritto sulla scheda tecnica non basta.
- Perché l’assunto fallisce: le variabili che modific…: Quante volte un fornitore ha dichiarato una precisione che poi non si è ripetuta in linea?
- Le verifiche da effettuare: come validare una soluz…: Prima di introdurre una soluzione di misura dimensionale 3D in produzione, il responsabile qualità deve condurre u…
Nei settori ad alta regolamentazione questa tendenza si accentua. Automotive, aerospaziale, medicale: qui le specifiche di fornitura richiedono valori dichiarati, certificati, tracciabili. Un buyer deve giustificare la scelta di uno strumento davanti a un audit.
Il modo più rapido è indicare un numero: precisione volumetrica, deviazione massima, risoluzione. È un criterio oggettivo, difendibile, apparentemente neutro.
Ma ridurre la valutazione di uno scanner 3D a un singolo parametro significa ignorare come quello strumento si comporterà davvero sulla linea, con i materiali, le geometrie e le condizioni ambientali che l’azienda affronta ogni giorno.
Il problema non è la precisione in sé. È l’assunto che quel valore, misurato in condizioni controllate e su artefatti di riferimento, sia direttamente trasferibile al contesto produttivo.
Un componente stampato con superfici lucide, una lamiera con bordi sottili, un particolare in titanio lavorato a fresatura: ciascuno di questi casi impone allo scanner richieste diverse, che nessun singolo numero può riassumere. La precisione dichiarata è un punto di partenza, non una garanzia di idoneità.
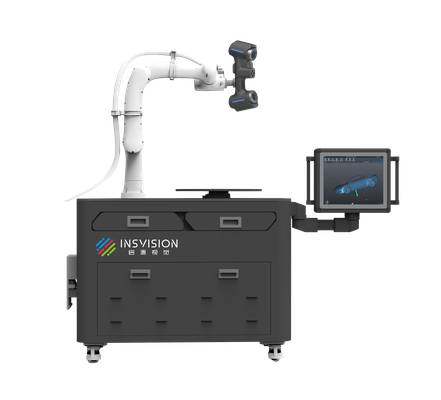
Questo articolo parte da qui. L’obiettivo è analizzare i limiti di un approccio basato esclusivamente sulla specifica di precisione e proporre criteri di validazione più affidabili per chi deve scegliere uno strumento di misura dimensionale 3D in un contesto manifatturiero reale.
Non si tratta di negare l’importanza dell’accuratezza metrologica. Si tratta di collocarla dentro un quadro di valutazione più ampio, dove contano anche la ripetibilità, la qualità dei dati grezzi, il comportamento su superfici critiche, la stabilità termica e la capacità di produrre risultati verificabili.
Per chi lavora in ambiti regolamentati, questo spostamento di prospettiva non è un lusso. È una necessità operativa. Quando un controllo dimensionale fallisce, il costo non si limita allo scarto del pezzo: si estende alla fermata linea, alla contestazione del cliente, alla revisione del processo.
Scegliere lo scanner giusto richiede quindi un ragionamento ingegneristico, non una semplice comparazione di numeri su un datasheet. I paragrafi che seguono mostrano come costruire questo ragionamento in modo strutturato, partendo dalle condizioni al contorno e dai risultati attesi, non dalla pubblicità del prodotto.
Perché l’assunto fallisce: le variabili che modificano la precisione operativa
Quante volte un fornitore ha dichiarato una precisione che poi non si è ripetuta in linea? La domanda non è retorica: è il punto da cui partire quando si valuta una misura dimensionale 3D. Il dato di laboratorio ha valore solo se si conoscono le condizioni al contorno che lo hanno prodotto.
In produzione, quelle condizioni cambiano rapidamente.
La temperatura è la prima variabile. Un gradiente di pochi gradi tra pezzo, scanner e ambiente introduce dilatazioni che su tolleranze strette diventano scostamenti rilevanti. Le vibrazioni del reparto, anche quelle impercettibili da un operatore, degradano l’allineamento delle nuvole di punti.
Polvere, olio e luce diretta interferiscono con la riflettanza e con la costanza dell’esposizione.
Poi c’è il pezzo. Superfici lucide o trasparenti restituiscono dati rumorosi; geometrie con sottosquadri o cavità interne restano parzialmente cieche. Infine l’operatore: preparazione, percorso di scansione e ripetibilità manuale spostano il risultato.

Il rischio concreto non è il singolo errore visibile, ma l’errore non rilevato. Un report apparentemente completo può nascondere zone mai acquisite o allineamenti forzati. In ottica ISO e ASME, questo rende difficile dimostrare la conformità.
I costi emergono dopo: lotti accettati che non dovevano esserlo, rilavorazioni, contestazioni cliente.
Per questo INSVISION affronta la misura dimensionale 3D non come un valore nominale, ma come un processo da validare sul campo, con prove su pezzi reali e criteri di accettazione condivisi prima della messa in servizio.
Le verifiche da effettuare: come validare una soluzione di misura dimensionale 3D
Prima di introdurre una soluzione di misura dimensionale 3D in produzione, il responsabile qualità deve condurre una validazione sul campo, non limitarsi al confronto delle schede tecniche.
Il primo passo consiste nell’eseguire prove su campioni rappresentativi della propria produzione: geometrie critiche, materiali con finitura superficiale reale e pezzi ai limiti delle tolleranze dichiarate.
Questo rivela subito se lo scanner riesce a leggere superfici lucide, bordi sottili o cavità profonde nel contesto specifico dell’azienda.
Il secondo fronte riguarda la ripetibilità e la riproducibilità delle misure. Un approccio Gage R&R condotto in condizioni di lavoro reali — stesso operatore, più operatori, turni diversi, ambiente non climatizzato — fornisce dati oggettivi sulla stabilità del sistema.
Non basta che la misura sia precisa una volta: deve esserlo ogni volta, con operatori diversi e su lotti successivi.
Infine, va verificata la compatibilità con i flussi esistenti. La nuvola di punti acquisita deve poter essere confrontata con il modello CAD di riferimento, generare report di conformità tracciabili e integrarsi con il sistema di gestione qualità già in uso.
Per una soluzione INSVISION, questo significa valutare non solo la qualità della scansione, ma anche la fruibilità degli output: mappe colorimetriche delle deviazioni, report esportabili e archiviabili, dati richiamabili in caso di audit.
Un output non revisionabile o non documentabile rende la misura inutilizzabile dal punto di vista qualitativo, indipendentemente dalla precisione dichiarata.
L’approccio di INSVISION alla misura dimensionale 3D per l’industria
Misurare una geometria complessa in produzione non significa solo avere un sensore con risoluzione dichiarata elevata.
Significa ottenere un dato ripetibile quando il pezzo è ancora caldo, quando la luce dell’ambiente cambia tra il turno del mattino e quello serale, quando l’operatore non è un metrologo e il ciclo non può fermarsi per venti minuti.
È qui che la misura dimensionale 3D smette di essere un esercizio da laboratorio e diventa uno strumento di controllo processo.
INSVISION affronta il problema partendo da questo presupposto: la soluzione deve funzionare nel punto in cui il pezzo viene prodotto, non solo nella sala metrologica. Le applicazioni documentate sulla scansione di stampi per estrusione, componenti automotive e attrezzature di controllo mostrano un approccio coerente.
Il dato acquisito serve a costruire un confronto quantitativo con il nominale, non una semplice nuvola di punti da ammirare su uno schermo. Per un responsabile qualità questo cambia la natura della verifica: non si valuta più solo la bontà del singolo componente, ma la stabilità del processo che lo genera.
Il punto di forza non sta in una singola specifica tecnica, ma nella prevedibilità del comportamento in condizioni reali. Vibrazioni, polvere, sbalzi termici e superfici riflettenti sono variabili che in molti reparti produttivi non si possono eliminare. Un sistema di scansione utile deve assorbirle senza tradurle in errori sistematici. L’esperienza applicativa di INSVISION in settori come automotive, aerospaziale, medicale ed energetico suggerisce che la scelta progettuale punta proprio a questa tenuta prestazionale, più che alla sola velocità di acquisizione in condizioni ideali.
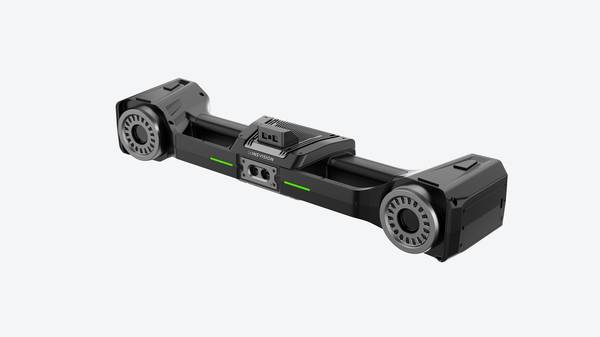
Un secondo elemento distintivo è l’adattabilità del dato a compiti differenti. La stessa acquisizione può alimentare un controllo di prima campionatura, una verifica periodica di usura stampo o un percorso di reverse engineering su un componente privo di modello CAD.
In un contesto occidentale, dove i lotti sono spesso più piccoli e il mix produttivo più variabile, questa flessibilità ha un valore concreto. Riduce il numero di sistemi da mantenere e consente al reparto qualità di rispondere a richieste non pianificate senza dover esternalizzare la misura.
La validazione preventiva è il terzo pilastro dell’approccio INSVISION. Prima di adottare una soluzione, è possibile sottoporre campioni reali del cliente a una prova di scansione e verifica dimensionale.
Questo consente di valutare l’idoneità del sistema su geometrie, materiali e finiture superficiali specifiche, non su provini generici.
Per un buyer industriale occidentale, abituato a richiedere capability study e prove di accettazione prima dell’acquisto, questa modalità di verifica è molto più significativa di una scheda tecnica ben scritta. Sposta la decisione dal catalogo al dato misurato.
In sintesi, la misura dimensionale 3D proposta da INSVISION si inserisce nel flusso produttivo come strumento di validazione ingegneristica, non come accessorio dimostrativo.
La priorità è rendere il controllo dimensionale parte del ciclo di produzione, con tempi compatibili, output documentabili e una curva di apprendimento gestibile per il personale di reparto.
Nei settori ad alta precisione questo non è un optional: è la condizione minima perché la scansione 3D venga adottata stabilmente e non resti confinata a progetti pilota.
I confini di applicazione: quando altre soluzioni di misura sono più adatte
C’è un’idea diffusa nel mondo della metrologia industriale: che la scansione 3D sia sempre la risposta giusta. Non lo è. Chi lavora in sala metrologica lo sa bene. La misura dimensionale 3D eccelle quando serve acquisire geometrie complesse, superfici free-form o interi volumi in tempi contenuti.
Ma quando il pezzo è un albero tornito con tre quote da verificare, tirare fuori uno scanner non ha molto senso.
Il punto di partenza non è la tecnologia, ma il problema di misura. Un calibro o un micrometro restano strumenti imbattibili per certe tolleranze su geometrie semplici.
Se devi verificare un diametro con tolleranza di ±0,005 mm su un loto di alberi, uno strumento a contatto ben tarato ti dà la risposta in secondi, con una tracciabilità immediata e senza dover gestire nuvole di punti, allineamenti o filtri di superficie.
La misura dimensionale 3D, in questo caso, aggiunge complessità senza aggiungere valore.
Lo stesso vale per i volumi di controllo. Un’azienda che produce piccoli lotti — diciamo venti pezzi al mese, con geometrie relativamente semplici — difficilmente giustifica l’investimento in un sistema di scansione 3D.
Il ritorno economico si costruisce sulla frequenza d’uso: centinaia o migliaia di controlli all’anno, con geometrie che cambiano spesso o che non possono essere rilevate con metodi tradizionali. Se il volume non c’è, la soluzione resta un costo fisso sottoutilizzato.
Anche le macchine di misura a coordinate tradizionali mantengono un ruolo preciso. Su pezzi prismatici con piani, fori e quote lineari, una CMM ben programmata offre incertezze di misura che uno scanner ottico non sempre raggiunge, soprattutto su tolleranze nell’ordine dei micron.
La misura dimensionale 3D non sostituisce la CMM: la affianca, coprendo ciò che la CMM fa con lentezza o non riesce a fare affatto, come il rilievo di superfici organiche o il controllo di deformazioni globali.
La scelta della soluzione di misura dipende sempre da un’analisi combinata di tolleranze richieste, tipo di pezzo, volume di produzione e contesto operativo.
INSVISION propone sistemi di scansione 3D che si inseriscono esattamente in questa logica: non come sostituti universali, ma come strumenti per quei casi in cui la complessità geometrica o la densità di dati richiesta superano i limiti degli strumenti tradizionali.
Il criterio guida resta uno solo: usare lo strumento più semplice che risolve il problema di misura, con l’incertezza adeguata e il costo per pezzo più sensato.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.