

Come valutare digitalizzazione 3D di componenti nell’ispezione industriale
digitalizzazione 3d di componenti: Le principali attività manifatturiere che richiedono la digitalizzazione 3D di componenti Le principali attività.
Le principali attività manifatturiere che richiedono la digitalizzazione 3D di componenti
Nel contesto industriale occidentale, la digitalizzazione 3D di componenti non è più un’attività sperimentale confinata ai laboratori metrologici. È diventata parte integrante di cicli produttivi dove tolleranze strette, conformità normativa e tracciabilità dei dati condizionano ogni lotto.
Chi lavora nel settore automotive conosce bene il peso delle specifiche ISO e ASME: una staffa, un supporto motore o un elemento di lamiera stampata vanno verificati non solo dimensionalmente, ma anche rispetto a riferimenti GD&T, profili di forma e posizione.
La misura tradizionale con calibri, tamponi o macchine a coordinate risolve solo in parte il problema, soprattutto quando il componente ha geometrie complesse o superfici libere.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
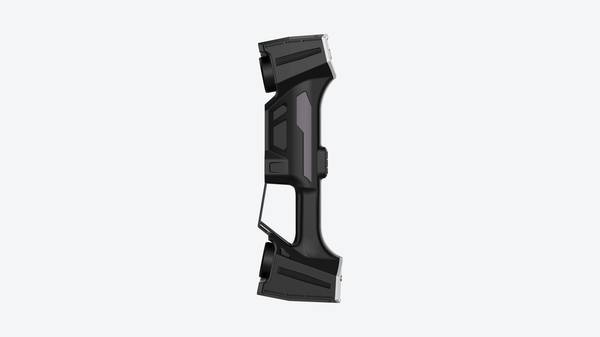
Flusso operativo pratico
- Le principali attività manifatturiere che richiedono la d… — Nel contesto industriale occidentale, la digitalizzazione 3D di componenti non è più un’attività sperimentale confinata ai labora…
- Fattori vincolanti operativi per la scelta della soluzion… — La scelta di una soluzione di digitalizzazione 3D di componenti non parte quasi mai dal catalogo, ma dal vincolo più rigido prese…
- Le linee di soluzione INSVISION per ogni combinazione di… — La scelta di un sistema di digitalizzazione 3D di componenti non dovrebbe partire dal catalogo, ma dalla combinazione specifica d…
- Verifica su campione: come confermare l’adeguatezza della… — La verifica su campione rappresenta oggi il passaggio più trascurato nei progetti di digitalizzazione 3D di componenti.
Altrettanto rilevante è il caso dell’ingegneria inversa nel comparto MRO aerospaziale ed energetico. Quando un ricambio non è più a catalogo o il disegno originale non è disponibile, la digitalizzazione 3D consente di ricostruire il modello matematico partendo dal pezzo fisico, anche usurato o parzialmente danneggiato.
La stessa logica si applica alla verifica di assemblaggio di dispositivi medici, dove giochi, interferenze e allineamenti devono essere documentati prima della validazione finale.
Infine, la documentazione digitale richiesta dai sistemi di Industria 4.0 spinge molte aziende a integrare la scansione 3D nel flusso di produzione, non solo in sala metrologica, ma anche a bordo linea.
Per un fornitore di soluzioni come INSVISION, il punto di partenza non è la scheda tecnica dello scanner, ma la natura del componente da rilevare.
Un conto è digitalizzare una pala di turbina con profili aerodinamici e raggi di raccordo critici, un conto è rilevare una piastra forata per il settore medicale o un particolare stampato per il primo equipaggiamento automotive.
Ogni scenario impone scelte diverse in termini di risoluzione, strategia di acquisizione, gestione dei riferimenti e formato dei dati da consegnare. La digitalizzazione 3D di componenti, in questo senso, non è un servizio standardizzato: è un processo che va calibrato sul singolo contesto produttivo.
Nei paragrafi che seguono vengono descritte le casistiche d’uso più diffuse, con l’obiettivo di aiutare il lettore a capire se la propria attività rientra tra quelle che traggono beneficio immediato da un approccio di scansione strutturato.
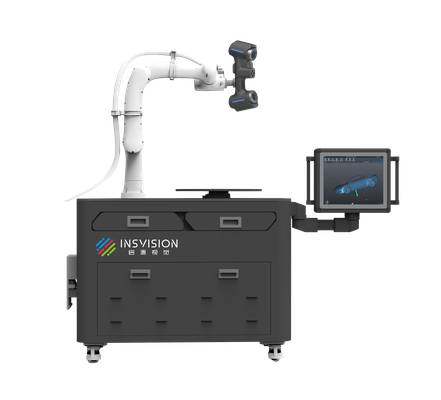
Fattori vincolanti operativi per la scelta della soluzione di scansione
La scelta di una soluzione di digitalizzazione 3D di componenti non parte quasi mai dal catalogo, ma dal vincolo più rigido presente in reparto. Un consulente pre-vendita INSVISION tende a escludere rapidamente le configurazioni incompatibili prima ancora di parlare di accuratezza.
La dimensione e la geometria del pezzo definiscono il campo di misura e la necessità di più posizionamenti. Componenti con cavità profonde, bordi sottili o superfici lucide richiedono strategie di acquisizione diverse rispetto a particolari prismatici semplici.
Il secondo filtro è il luogo di utilizzo. Operare in linea di produzione, con vibrazioni e variazioni termiche, impone tempi di acquisizione contenuti e procedure ripetibili. In area metrologica dedicata si può invece privilegiare la densità di punti e la tracciabilità della misura.
La possibilità di applicare marcatori di riferimento cambia sensibilmente l’approccio: superfici finite o materiali trasparenti spesso non tollerano target adesivi, orientando verso sistemi che gestiscono allineamenti senza marcatori.
Infine, i tempi di ciclo per lotti ripetitivi e l’integrazione con CAD e software di gestione qualità esistenti determinano se la scansione può diventare un controllo di processo o resta un’attività saltuaria.
Questi parametri, valutati insieme, restringono il campo a poche soluzioni realmente sostenibili nel contesto specifico.

Le linee di soluzione INSVISION per ogni combinazione di attività e vincoli
La scelta di un sistema di digitalizzazione 3D di componenti non dovrebbe partire dal catalogo, ma dalla combinazione specifica di dimensioni del pezzo, libertà di movimento in officina, presenza di riferimenti o marcatori, tempo ciclo e ripetibilità del lotto.
In ottica lean manufacturing, ogni risorsa di misura dovrebbe essere collocata dove serve, quando serve, senza generare attese o movimentazioni inutili. Le linee di soluzione INSVISION rispondono a questa logica con quattro tipologie operative, ciascuna pensata per un contesto produttivo ben definito.
Le soluzioni portatili sono indicate per interventi sul sito, manutenzioni, reverse engineering e componenti di piccole e medie dimensioni che non possono essere spostati o che richiedono acquisizioni in posizioni difficili. L’operatore porta lo scanner sul pezzo, non il contrario.
In un’officina meccanica, per esempio, questo approccio elimina il trasferimento del componente alla sala metrologica e consente di rilevare geometrie anche in presenza di ingombri o accessi limitati. La flessibilità è il criterio guida.
Quando l’accuratezza richiesta sale e i componenti sono di dimensioni medio-grandi, le soluzioni a tracciamento offrono un riferimento esterno stabile che compensa i movimenti dell’operatore durante l’acquisizione.
Questa configurazione è adatta a controlli su particolari come stampi, attrezzature, telai o gruppi meccanici dove la precisione dimensionale deve essere verificata in relazione al sistema di coordinate del componente, non solo alla singola superficie.
Il tracciamento consente di lavorare su volumi estesi senza perdere coerenza metrologica tra le diverse aree rilevate.
Per strutture di ampie dimensioni, come impianti, carpenterie, scocche o grandi assiemi, le soluzioni per grandi formati permettono di acquisire volumi significativi mantenendo una densità di punti adeguata all’analisi successiva.
In questi casi la sfida principale è la gestione del dato su superfici estese e la capacità di mantenere l’allineamento tra più sessioni di scansione. La soluzione deve dare priorità alla stabilità del riferimento e alla praticità di spostamento sul campo.
Le soluzioni automatizzate, infine, trovano collocazione nei controlli in linea su lotti ad alta ripetitività.
Quando il takt time è vincolante e il controllo dimensionale deve avvenire su tutte le parti o su campioni frequenti, un sistema che integra scansione e automazione riduce la variabilità dell’acquisizione e libera l’operatore da attività ripetitive.
Il dato viene generato in modo coerente lotto dopo lotto, alimentando i sistemi di gestione qualità senza colli di bottiglia.
Per un acquirente industriale occidentale, il punto non è quale tecnologia sia migliore in assoluto, ma quale configurazione si integra con il flusso produttivo esistente senza introdurre complessità non necessaria.
Le linee di soluzione INSVISION vanno valutate su criteri concreti: dimensioni del componente, condizioni del sito, requisiti di precisione, volume dei controlli e ripetibilità del lotto. Questo approccio evita sovradimensionamenti e mantiene il focus sull’uso operativo del dato tridimensionale.
Verifica su campione: come confermare l’adeguatezza della soluzione
La verifica su campione rappresenta oggi il passaggio più trascurato nei progetti di digitalizzazione 3D di componenti. Molte aziende valutano uno scanner basandosi su schede tecniche o demo generiche, salvo scoprire in produzione che il sistema non regge le condizioni reali del reparto.
Il punto di partenza corretto è un campione rappresentativo: non il pezzo più semplice, ma quello che concentra le criticità geometriche, i materiali difficili o gli accessi limitati che caratterizzano il ciclo produttivo.
Prima di avviare la prova, occorre definire con chiarezza i criteri di accettazione. La precisione dei dati richiesta va espressa in relazione alle tolleranze dimensionali del componente, non in valori assoluti avulsi dal contesto.
I tempi di elaborazione vanno misurati sull’intero flusso, dall’acquisizione al modello utilizzabile a valle. La compatibilità dei formati di esportazione va verificata rispetto ai software CAD, CAM o di controllo qualità già presenti in azienda.
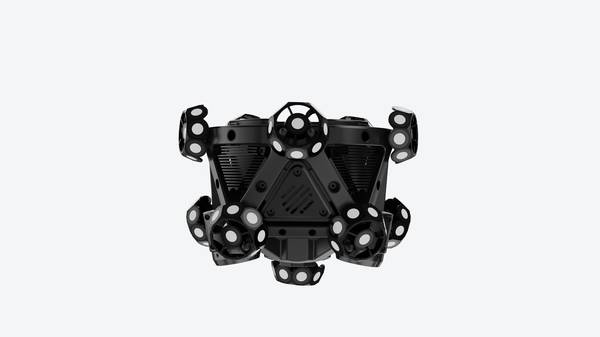
La valutazione deve avvenire in condizioni operative reali: illuminazione del reparto, vibrazioni, temperatura, operatore con formazione standard. Solo così emergono le vere prestazioni di una soluzione INSVISION per la digitalizzazione 3D di componenti.
I risultati vanno confrontati con i criteri definiti a monte, documentando ogni scostamento. Questo approccio evita sorprese dopo l’installazione e fornisce alla direzione dati concreti per la decisione di acquisto.
Checklist operativa per la selezione della soluzione più adatta
Vi state chiedendo se la digitalizzazione 3D di componenti possa effettivamente inserirsi nel vostro flusso produttivo senza diventare un progetto pilota destinato a restare in laboratorio? È la domanda giusta da porsi prima di valutare qualsiasi fornitore.
La risposta non sta nelle specifiche tecniche pubblicizzate, ma in una serie di verifiche interne che determinano se lo strumento lavorerà ogni giorno in officina o resterà confinato a un utilizzo sporadico.
Partite dalle caratteristiche geometriche e dimensionali dei componenti target. Un componente di 800 mm con nervature profonde e fori ciechi richiede un approccio diverso rispetto a un particolare tornito di 40 mm. Chiedetevi: quali sono le dimensioni minime e massime che dovrete rilevare?
Ci sono zone in ombra, cavità interne, spigoli vivi o superfici lucide che complicano l’acquisizione? La risposta definisce il tipo di sistema di digitalizzazione 3D di componenti necessario, non il contrario.
Il secondo punto riguarda volumi e ripetitività. Lavorate su lotti di 5 pezzi con alta variabilità o su serie ripetitive da migliaia di unità? Nel primo caso serve flessibilità e rapidità di setup;
nel secondo diventa critica la possibilità di creare template di misura riutilizzabili, così da ridurre il tempo per pezzo dopo la prima programmazione. Un sistema che richiede 20 minuti di preparazione per ogni scansione è accettabile per un prototipo, insostenibile per un controllo in linea.
Valutate poi i requisiti di precisione e conformità normativa. Se dovete rispettare tolleranze GD&T strette o documentare la conformità secondo standard come ISO o ASME, non basta la risoluzione nominale del sensore: serve un sistema che produca dati tracciabili e ripetibili, con un flusso di reportistica che regga una verifica ispettiva. Testate il sistema su un campione con tolleranze note prima di impegnarvi.
Non trascurate lo spazio disponibile e i vincoli di sito. La cella di misura è fissa o dovete spostarvi tra reparti? Ci sono vibrazioni, sbalzi termici, polveri? Un sistema portatile ha senso solo se l’ambiente consente acquisizioni stabili; altrimenti è preferibile una postazione dedicata, anche compatta.
Infine, l’integrazione con i sistemi software aziendali esistenti. I dati di scansione devono confluire nel PLM, nel sistema qualità o nell’archivio tecnico? Verificate i formati di esportazione, la compatibilità con i vostri software CAD/CAM e la possibilità di automatizzare il trasferimento dei risultati.
Un sistema di digitalizzazione 3D di componenti che produce file isolati dal resto dell’infrastruttura aziendale genera più lavoro manuale di quanto ne elimini.
INSVISION affronta questi punti in fase di analisi preliminare, proponendo configurazioni che partono dal componente da rilevare e dal contesto produttivo, non da un catalogo rigido. La scelta corretta è quella che supera questa checklist senza forzature.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.