

Elde Taşınabilir 3D Tarayıcı Seçimi: Endüstriyel Üretimde Hangi Model Hangi Görev İçin Uygun?
INSVISION elde taşınabilir 3D tarayıcıların endüstriyel üretimdeki kullanım alanlarını ve model seçim kriterlerini keşfedin. Kalıp ölçümünden büyük gemi gövdesi taramasına kadar işinize uygun çözümü belirleyin.
Elde taşınabilir 3D tarayıcı seçiminde belirleyici olan, iş parçasının boyutu, yüzey yapısı ve ölçümün hangi aşamada yapılacağıdır. Küçük boşluklu kalıplar ve hassas makine parçaları için INSVISION AlphaScan, derin delik moduyla iç geometriyi de yakalayabilen esnek bir çalışma sunar. Büyük kaynaklı yapılar veya işaretleyici yapıştırmanın pratik olmadığı geniş gövdeler söz konusu olduğunda V-Track, optik takip sistemiyle yüzeye işaretleyici yapıştırmadan tarama yapılmasını sağlar. Bu iki farklı çalışma biçimi, seçimdeki temel ayrımı oluşturur: iş parçasının erişilebilirliği ve yüzey hazırlığı, model seçimini doğrudan etkiler.
Elde taşınabilir 3D tarayıcılar hangi üretim görevlerinde kullanılır?
Kalıp imalatında elde taşınabilir 3D tarayıcı, ekstrüzyon kalıplarının iç aşınmasını ve büküm boru kalıplarının sapmasını ölçmek için kullanılır. Otomotiv tarafında direksiyon mafsalı, şanzıman ve şasi parçalarının kalite kontrolü ile tasarım optimizasyonu öne çıkar. Havacılıkta kanatçık ölçümü ve uçak yapısının tam gövde kontrolü yapılırken, makine imalatında fitness ekipmanı bağlantı parçalarının tersine mühendisliği, hava kompresörü montaj sapmasının doğrulanması ve büyük kaynaklı parçaların tam boyutlu ölçümü gerçekleştirilir. Metalürjide soğuk hadde silindirlerinin aşınma durumu, gemi imalatında ise 12 ve 14 metrelik iş gemisi gövdelerinin dış formu dijitalleştirilir. Tıbbi cihaz üretiminde CT makinesi hassas parçaları ölçülür, kültür mirasında da duvar rölyefleri ve anıt duvarlar arşivlenir. Bu çeşitlilik, aynı temel yöntemin farklı yüzey ve tolerans ihtiyaçlarına göre uyarlanabildiğini gösterir.
Dövme takım kontrolü de elde taşınabilir taramayı değerlendirmek için açık bir örnektir. V oluklu dövme örsünde kullanım süresi ilerledikçe oluşan biçim bozulması ve çatlaklar, geleneksel elle modellemeyle doğru biçimde yakalanamaz. Tarayıcı ile V oluğu, kenarlar ve yerel ayrıntılar tek bir çalışmada toplanır; elde edilen modelden aşınma ve çatlak bilgisi çıkarılarak bakım kararı desteklenir. Bu uygulamada tarama ve ilgili veri işleme yaklaşık bir saat içinde tamamlanır; sonuç, iş parçasının yalnızca dış görünümünü değil, sonraki karşılaştırma için kullanılabilir geometrik durumunu da ortaya koyar.
İşiniz için doğru elde taşınabilir 3D tarayıcıyı nasıl seçersiniz?
Orta ölçekli hassas parçalar ve kalıplar için INSVISION AlphaScan, tarama alanı ve mod seçenekleriyle esnek bir çalışma sunar. Tarama alanı 650×550 mm'ye kadar çıkar; hassas tarama modunda 7 mavi lazer çizgisi yüzey verisini yoğun biçimde toplar. Derin delik tarama modunda ise tek mavi lazer çizgisi devreye girer ve iç yapıların verisi, yalnızca dış yüzeyle sınırlı kalmadan alınabilir. Çalışma mesafesi 300 mm, ince modda ise 200 mm'dir. Bu özellikler, küçük boşlukların ve karmaşık iç geometrilerin ölçümünü gerektiren kalıp ve makine parçası işlerinde anlamlıdır.
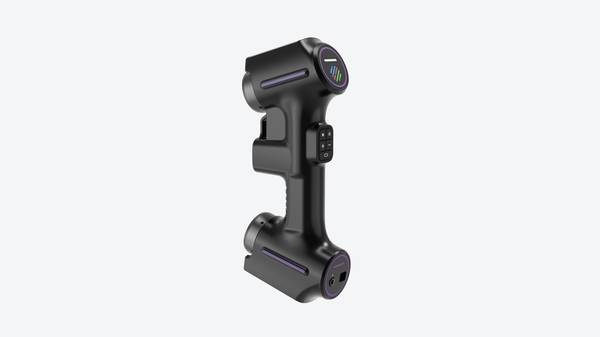
Yoğun üretim hattında daha yüksek veri toplama hızı gerektiğinde AlphaScan Elite S1 farklı bir denge kurar. Ölçüm hızı saniyede 8.100.000 ölçüme ulaşır; tarama alanı yine 650×550 mm'ye kadar çıkar. Yüksek hız modunda 50 mavi lazer çizgisi geniş yüzeyleri hızla kapsar, hassas modda 7 çizgi kullanılır. Derin delik tarama modu tek mavi lazer çizgisiyle çalışırken, delik ve kesik kenarların akıllı tanımlanması yeniden tarama sürecini sadeleştirir. Bu model, çok sayıda parçanın art arda ölçüldüğü kalite kontrol senaryolarında işlemin hızını artırmak isteyen ekipler için uygundur.
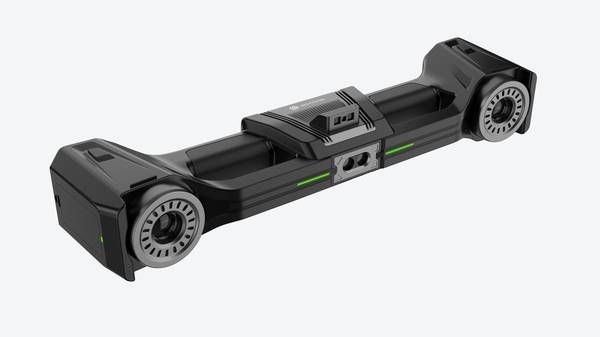
Büyük kaynaklı parçalar, geniş gemi yapıları veya işaretleyici yapıştırmanın pratik olmadığı açık alanlarda V-Track, takip sistemli tarama yaklaşımıyla öne çıkar. Optik takipçi, elde taşınan tarayıcının konumunu aynı koordinat sisteminde izler; böylece yüzeye işaretleyici yapıştırmadan tarama yapılabilir. Tek karede 2600×2200 mm'ye varan alan kapsanır ve büyük yüzeyler daha az tekrarlı geçişle tamamlanır. Takip hassasiyeti 0,025 mm'ye kadar çıkar. Bu çalışma biçimi, büyük ölçekli ölçümde kurulum süresini kısaltmak ve işaretleyici kaynaklı yüzey hazırlığını azaltmak isteyen üretim ekipleri için seçim kriterini değiştirir.
Geniş düzlemli kültür mirası yüzeyleri söz konusu olduğunda BetaScan, duvar rölyeflerinin üç boyutlu veri arşivini oluşturmak için kullanılır. Rölyef yüzeyindeki biçim ve ayrıntılar sayısallaştırılarak koruma, belgeleme ve sonraki değerlendirme için veri tabanı oluşturulur. Bu tür bir görevde seçim, parça toleransından çok geniş yüzeyin tutarlı biçimde kaydedilmesine dayanır.
Elde taşınabilir 3D tarama iş akışı nasıl ilerler?
Tarama iş akışı, iş parçasının yüzey durumuna ve kullanılan modele göre ilerler. V oluklu dövme örsü gibi bir parçada önce yüzeydeki kalıntılar temizlenir ve güvenli bir çalışma alanı hazırlanır. AlphaScan S1, AlphaVista ve BetaScan Elite S1 gibi işaretleyici kullanan modellerde, konumlandırma için işaretleyiciler parça yüzeyine yapıştırılır. Tarama başlamadan önce bu işaretleyiciler taranarak iş parçasının göreli koordinatı ve konumu belirlenir; ardından yüzey verisi toplanır. V-Track gibi optik takipli bir sistemde ise işaretleyici hazırlığı gerekmeden doğrudan tarama yapılır. Toplanan veriler yazılımda işlenerek 3D model oluşturulur; model, orijinal CAD verisiyle karşılaştırılarak sapma analizi yapılabilir veya tersine mühendislik ve arşivleme için dışa aktarılır.
İşaretleyici ile çalışılan bir iş parçasında, tarama noktalarının yoğunluğu yüzeyin kritik bölgelerine göre ayarlanır. V oluğu, kolay biçim değiştiren alanlar ve çatlak oluşabilecek bölgelerde daha fazla nokta alınması, karşılaştırma için yeterli veri yoğunluğu sağlar. Tarama sonrası model, orijinal standart modelle karşılaştırılır; biçim bozulması ve çatlak gibi farklar sayısal olarak değerlendirilir. Elde edilen sonuçlar bakım planlamasına doğrudan girdi oluşturur. Böylece ekip, yalnızca bir parçanın mevcut durumunu görmekle kalmaz, aynı zamanda hangi bölgelerin öncelikli müdahale gerektirdiğini de belirleyebilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.