

Endüstriyel kontrolde 3D tarama cihazı nasıl değerlendirilir
This article explains 3D tarama cihazı, including part conditions, scanning workflow, data review, reporting, product fit, and practical sample-validation criteria.
Üretim ortamı ve ölçüm ihtiyacı
Bir parçayı üretmek başka şey, o parçanın tasarım niyetine gerçekten uyduğunu kanıtlamak başka şey. Peki atölyenizde bu kanıtı ne kadar güvenle ortaya koyabiliyorsunuz? Çoğu üretim hattında ölçüm, hâlâ kumpas, mikrometre ve mastar gibi noktasal temaslı aletlerle yürütülüyor.
Bu aletler iyi eğitilmiş ellerde tutarlı sonuç verebilir; ancak karmaşık serbest yüzeyler, iç kesitler, deformasyon dağılımları ya da montaj sapmaları söz konusu olduğunda yalnızca birkaç noktadan alınan veri, parçanın bütününü temsil etmekten uzaklaşır.
Kalite mühendisi için asıl sorun da burada başlar: eldeki veri, karar vermek için yeterince yoğun değilse, kabul-ret sınırı bir tahmine dönüşür.

Seçim boyutları ve saha kontrolleri
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Üretim ortamı ve ölçüm ihtiyacı | Bir parçayı üretmek başka şey, o parçanın tasarım niyetine gerçekten uyduğunu kanıtlamak başka şey. | Peki atölyenizde bu kanıtı ne kadar güvenle ortaya koyabiliyorsunuz? |
| Geleneksel ölçümün sınırları | Bir kalite kontrol mühendisinin masasına karmaşık bir döküm parçası geldiğinde, ilk refleks genellikle kumpas, mikrometre veya mastar setine uzanmak… | Bu refleks basit prizmatik iş parçalarında hâlâ işe yarar; |
| 3D taramanın iş akışına yerleşmesi | Sahada asıl kazanç, tarama verisinin tek başına durmamasından gelir. | INSVISION AlphaVista gibi geniş formatlı bir 3D tarama cihazı parçayı yakalar; |
| Uygulama öncesi doğrulama noktaları | Bir 3D tarama cihazı devreye alınmadan önce asıl soru, cihazın “ne kadar iyi ölçtüğü” değil, sahada hangi senaryoda ne tür veri üretmesi gerektiğidir. | Kalite mühendisi için bu, ilk parça muayenesinde CAD karşılaştırma raporu demektir. |
Kontrol baskısı, özellikle otomotiv yan sanayi, havacılık bakım-onarım, medikal cihaz ve enerji ekipmanı gibi alanlarda giderek artıyor.
İlk parça muayenesi, süreç yeterlilik çalışmaları ve periyodik proses doğrulamaları, artık tek bir kritik boyutun ölçülmesini değil, yüzey profili sapmalarının, geometrik toleransların ve montaj ilişkilerinin birlikte değerlendirilmesini gerektiriyor.
Bu noktada 3D tarama cihazı, yalnızca daha hızlı ölçüm yapan bir alternatif değil; ölçüm verisinin yoğunluğunu ve karar kalitesini değiştiren bir araç olarak devreye giriyor.
Tek bir tarama ile parçanın tamamından sayısal nokta bulutu elde etmek, sapma analizini nominal CAD model üzerinden yapmak ve sonuçları raporlamak mümkün hale geliyor.
INSVISION gibi üreticilerin geliştirdiği sistemlerde asıl fark, bu yoğun verinin atölye koşullarında da toplanabilmesidir. Titreşim, ortam ışığı, sıcaklık dalgalanması gibi etkenler altında bile güvenilir ölçüm verisi üretebilmek, laboratuvar tipi ölçüm cihazlarından ayrışan temel yetkinliktir.
Üretim ortamındaki bir kalite kapısı, ölçüm sonucunu dakikalar içinde operatöre geri bildirebiliyorsa, proses kontrolü reaktif olmaktan çıkıp proaktif bir yapıya döner. Aksi halde hatalı parça, hattın sonuna kadar ilerler ve maliyet katlanır.
Ölçüm verisinin güvenilirliği burada yalnızca teknik bir mesele değil, doğrudan fire oranını, müşteri iadelerini ve hat duruş sürelerini etkileyen operasyonel bir faktördür.
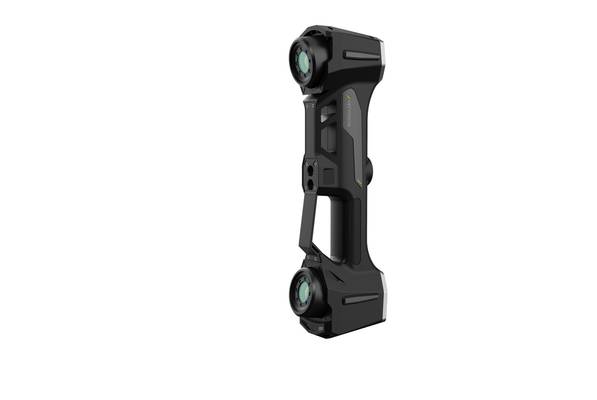
Geleneksel ölçümün sınırları
Bir kalite kontrol mühendisinin masasına karmaşık bir döküm parçası geldiğinde, ilk refleks genellikle kumpas, mikrometre veya mastar setine uzanmak olur. Bu refleks basit prizmatik iş parçalarında hâlâ işe yarar; iki paralel yüzey arasındaki mesafe, bir delik çapı, bir omuz yüksekliği.
Ancak iş parçası serbest formlu bir yüzeye, iç bükey bir kanala veya birbirine geçen kavisli bölümlere sahip olduğunda, nokta bazlı ölçümün pratik sınırları hızla görünür hale gelir.
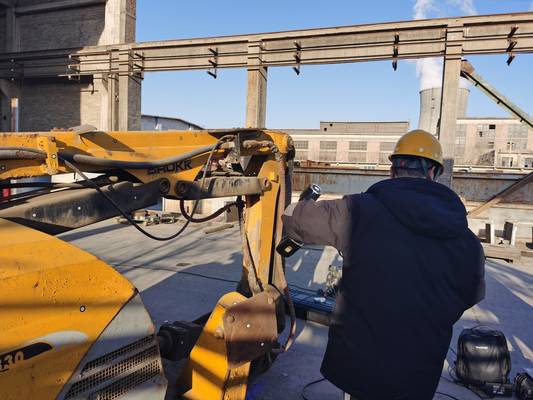
Bu sınırlar üç başlıkta toplanabilir. Birincisi karmaşık geometri: Geleneksel aletler tek bir noktadan veya çizgiden veri toplar; yüzeyin tamamını karakterize edemez. İkincisi veri sürekliliği: Kumpasla alınan on ölçüm, yüzeyin iki kesiti arasındaki form sapmasını göstermez;
veriler arasındaki boşluklar yorum gerektirir. Üçüncüsü teslim ritmi: Seri üretimde ilk parça muayenesi veya tersine mühendislik çalışması için gereken veri yoğunluğuna elle ulaşmak saatler alır ve operatörden operatöre değişir.
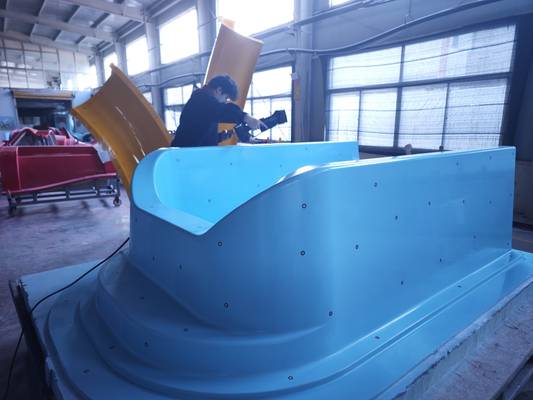
INSVISION AlphaVista gibi geniş formatlı bir 3D tarama cihazı bu noktada devreye girer. Tek seferde yüzeyin bütününü nokta bulutu olarak yakalayarak, geleneksel yöntemin bıraktığı veri boşluklarını kapatır. Bu, ölçümün yerini tamamen almak değil;
onu tamamlayan, sürekli ve tekrarlanabilir bir veri katmanı eklemek anlamına gelir. Karar şu: Parça ne kadar organik, tolerans ne kadar sıkı ve teslim tarihi ne kadar yakınsa, nokta bazlı yöntemlerin sınırı o kadar erken görünür.
3D taramanın iş akışına yerleşmesi
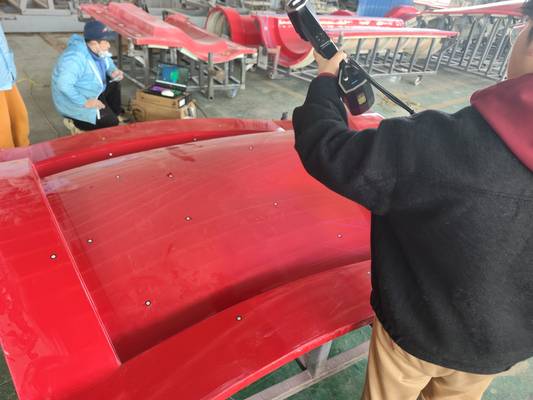
Sahada asıl kazanç, tarama verisinin tek başına durmamasından gelir. INSVISION AlphaVista gibi geniş formatlı bir 3D tarama cihazı parçayı yakalar; asıl değer, bu nokta bulutunun karşılaştırma, inceleme ve raporlama adımlarına kesintisiz bağlanmasında ortaya çıkar.
Tipik akış şöyle işler: Operatör parçayı tarar, yazılım taranan veriyi CAD modeliyle hizalar ve sapma haritasını renk kodlu olarak çıkarır. Mühendis burada GD&T işaretlerine göre kritik bölgeleri inceler; delik çapı, yüzey profili veya salgı toleransı gibi değerler doğrudan ölçüm raporuna dönüşür.
İlk parça muayenesi sırasında bu döngü dakikalar içinde tamamlanabilir.
Önemli olan sınır koşuludur: Tarama çözünürlüğü, parça boyutu ve yüzey durumu karşılaştırma kalitesini belirler. Parlak veya koyu yüzeylerde matlaştırıcı gerekebilir; bu, sürecin doğal bir parçasıdır, hata değildir. Rapor formatı ise kalite ekibinin mevcut dokümantasyon sistemine uyacak şekilde seçilmelidir.
Böylece 3D tarama, bağımsız bir ölçüm aracı olmaktan çıkıp saha kalite döngüsünün veri kaynağı haline gelir.
Uygulama öncesi doğrulama noktaları
Bir 3D tarama cihazı devreye alınmadan önce asıl soru, cihazın “ne kadar iyi ölçtüğü” değil, sahada hangi senaryoda ne tür veri üretmesi gerektiğidir. Kalite mühendisi için bu, ilk parça muayenesinde CAD karşılaştırma raporu demektir. Bakım ekibi için ise, aşınmış bir yüzeyin tersine mühendislik verisi demektir.
Aynı cihaz iki işi de yapabilir; farkı yaratan, uygulama öncesi yapılan doğrulamadır.
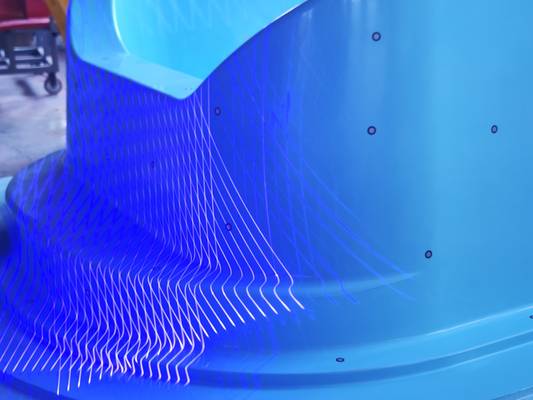
bu ürün serisi AlphaScan serisiyle saha çalışmalarında bu ayrım netleşir. Örneğin bir otomotiv yan sanayisinde, sac metal parçaların montaj yüzeyleri taranırken yansıtıcı yüzeyler ve ince kenar geçişleri veri kalitesini doğrudan etkiler.
Ekip, tarama öncesi yüzey hazırlığını ve referans noktalarının dağılımını doğrulamalıdır. Bir başka senaryoda, enerji sektöründe büyük çaplı flanş yüzeyleri taranırken tek seferde tüm yüzeyi kaplamak yerine bölgesel tarama ve hizalama stratejisi daha sağlıklı sonuç verir.
Doğrulama noktaları şunlardır: parça geometrisi, yüzey durumu, erişilebilirlik, referans verisi varlığı ve hedef tolerans. Bu beş madde netleşmeden cihaz seçimi yapmak, doğru cihazla yanlış iş yapma riskini doğurur.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.