

Come valutare scanner 3D nell’ispezione industriale
This article explains scanner 3D, including part conditions, scanning workflow, data review, reporting, product fit, and practical sample-validation criteria.
Criticità delle ispezioni qualità tradizionali per parti complesse
Molti responsabili qualità partono da un presupposto sbagliato: credono che un calibro o una CMM fissa siano strumenti neutri, che restituiscano semplicemente la misura. In realtà ogni metodo tradizionale impone un modo di guardare il pezzo.
E quando il pezzo non rientra in quel modo di guardare, il processo di ispezione inizia a produrre più domande che risposte.

Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Flusso operativo pratico
- Criticità delle ispezioni qualità tradizionali per parti… — Molti responsabili qualità partono da un presupposto sbagliato: credono che un calibro o una CMM fissa siano strumenti neutri…
- Fase di preparazione: allineamento tra produzione e… — Molti pensano che la qualità di una scansione 3D dipenda quasi esclusivamente dallo scanner.
- Percorso di scansione in officina: acquisizione… — Il punto centrale è semplice: la scansione 3D portatile sposta la misurazione dal laboratorio metrologico al punto in cui il…
- Revisione della compatibilità dei dati e validazione… — Come si verifica, in pratica, che i dati di scansione rispettino davvero le specifiche concordate?
Prendiamo una geometria con superfici interne profonde, sottosquadri o raggi di raccordo variabili. Il calibro passa o non passa, ma non spiega dove sta il problema. Il comparatore dà un valore puntuale, ma perde la forma.
La CMM fissa, per quanto precisa, richiede un programma di tastatura che qualcuno deve scrivere, verificare e mantenere aggiornato a ogni revisione del disegno.
In produzione snella questo si traduce in code davanti alla macchina di misura, lotti fermi in attesa di esito e operatori che improvvisano controlli visivi perché non possono aspettare il collaudo formale.
Il problema peggiore emerge quando si lavora con tolleranze geometriche secondo ISO GPS o ASME Y14.5. Un profilo di superficie con tolleranza di 0,2 mm su un particolare stampato o fuso non si valuta con tre punti tastati. Servono migliaia di punti, una nuvola densa che descriva l’andamento reale della superficie.
I metodi tradizionali semplicemente non producono quel dato. E senza quel dato, il team qualità non può dimostrare al cliente che il pezzo è conforme, né spiegare alla produzione dove intervenire.
C’è poi il nodo delle non conformità. Quando il cliente contesta una misura, il flusso classico diventa lento e conflittuale. L’ufficio qualità ha il suo referto CMM, la produzione ha il suo calibro che dice un’altra cosa, il cliente ha il suo laboratorio che dice una terza cosa.
Ognuno ha ragione secondo il proprio metodo. La discussione non verte più sul pezzo, ma su chi ha misurato meglio. Intanto il lotto resta bloccato, la consegna slitta e il costo della non qualità cresce silenziosamente.
Qui si inserisce la tecnologia che ha cambiato l’approccio: lo scanner 3D. Non perché sia più preciso in assoluto, ma perché produce un dato completo e condivisibile.
Una nuvola di punti colorimetrica che mostra dove il pezzo è fuori tolleranza, con un referto che produzione, qualità e cliente possono aprire e interpretare nello stesso modo.
INSVISION ha sviluppato la serie AlphaScan proprio per questo contesto: strumenti portatili che portano la misura al pezzo, invece di portare il pezzo alla misura. Il flusso di ispezione si accorcia, le revisioni diventano conversazioni tecniche basate sugli stessi dati e i tempi di attesa si riducono drasticamente.
L’ottimizzazione del flusso di ispezione tramite scanner 3D non è quindi una questione di sostituire un attrezzo con un altro. È un cambio di logica: da misure puntuali e interpretabili a un modello digitale completo e oggettivo, che allinea tutti gli attori coinvolti nella verifica di conformità.

Fase di preparazione: allineamento tra produzione e qualità per acquisizioni affidabili
Molti pensano che la qualità di una scansione 3D dipenda quasi esclusivamente dallo scanner. In realtà, la fase più critica avviene prima ancora di accendere lo strumento.
Se produzione e qualità non si allineano sui punti da verificare, si finisce per ripetere le acquisizioni, perdere tempo e generare dati inutilizzabili.
La preparazione parte dal disegno tecnico. Vanno identificate le caratteristiche critiche del pezzo: fori di accoppiamento, superfici funzionali, tolleranze ristrette. Ogni elemento deve essere esplicitato prima della sessione, non scoperto durante l’analisi dei dati.
Poi si valuta la superficie. Materiali riflettenti o trasparenti richiedono un trattamento opacizzante, altrimenti il rumore di misura compromette la nuvola di punti.
Segue il posizionamento dei marker di riferimento e la definizione del percorso di scansione, che cambia sensibilmente in base a geometria e dimensione del componente.
Una preparazione condivisa tra reparti riduce le rilavorazioni e garantisce che tutti i punti richiesti dal cliente vengano acquisiti nella prima sessione.
È qui che uno scanner 3D come quelli di INSVISION esprime il suo valore: non nella sola velocità di acquisizione, ma nell’affidabilità del dato prodotto a valle di un processo ben impostato.
Percorso di scansione in officina: acquisizione flessibile per ogni tipologia di pezzo
Il punto centrale è semplice: la scansione 3D portatile sposta la misurazione dal laboratorio metrologico al punto in cui il pezzo viene realmente prodotto o utilizzato. Questo cambia il flusso di lavoro.
Non serve più smontare uno stampo da una pressa, trasportarlo in sala metrologica, climatizzarlo e attendere il ciclo di misura. Con uno scanner 3D portatile come l’AlphaScan di INSVISION, il tecnico qualità porta lo strumento al pezzo, non il contrario.
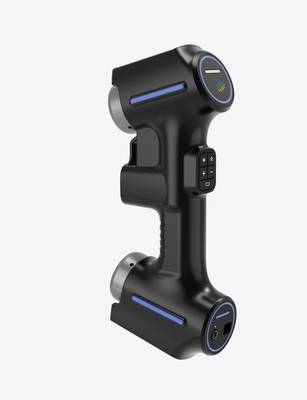
In officina, sulla linea di produzione o direttamente sullo stampo ancora montato, l’acquisizione avviene in condizioni reali. Il vantaggio non è solo logistico: si evitano i tempi morti di movimentazione e si riduce il rischio di danneggiare componenti delicati durante il trasporto.
Per pezzi di grandi dimensioni, come stampi per elettrodomestici o strutture automotive, questo approccio è spesso l’unico praticabile.
La vera differenza operativa emerge nella collaborazione tra ruoli. Durante una sessione di scansione, il tecnico qualità e l’operatore di produzione possono verificare insieme, sullo schermo, la copertura delle superfici critiche.
Se una zona non risulta acquisita correttamente, la si riscansiona subito, senza dover richiamare una seconda sessione giorni dopo. Questo controllo in tempo reale evita le classiche “sessioni di recupero” che rallentano i progetti e introducono errori di allineamento tra nuvole di punti acquisite in momenti diversi.
L’AlphaScan si adatta a materiali eterogenei tipici della manifattura occidentale: metalli lavorati, plastiche stampate, compositi aerospaziali.
La sua portabilità non sacrifica la qualità del dato, purché si rispettino le condizioni di illuminazione e si utilizzino target di riferimento quando la geometria lo richiede. Il risultato è un flusso di acquisizione che parte dall’officina e arriva direttamente al software di ispezione, senza passaggi intermedi.
Elaborazione dati e analisi di deviazione: flusso di lavoro tra ufficio qualità e cliente
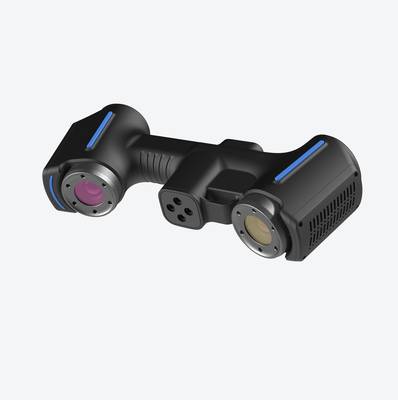
La post-elaborazione non è un’attività accessoria: è il punto in cui la nuvola di punti acquisita con lo scanner 3D diventa un dato di controllo utilizzabile. Il primo passaggio è la pulizia della nuvola, che elimina punti spuri, riflessi o porzioni estranee al pezzo.
Segue l’allineamento con il modello CAD di riferimento, operazione che richiede attenzione ai vincoli di best-fit o agli allineamenti RPS, soprattutto quando le tolleranze sono strette e il componente presenta superfici libere.
Da qui si calcolano le deviazioni geometriche, rappresentate con mappe colore e valori puntuali, per poi generare un report di ispezione dettagliato.
Un vantaggio concreto per l’ufficio qualità è la possibilità di condividere questi dati digitali con il cliente in tempo reale. Invece di spedire campioni fisici e attendere una verifica separata, il cliente può aprire la nuvola di punti o il report e revisionare congiuntamente le non conformità.
Questo accorcia i tempi di approvazione e riduce le ambiguità legate alle interpretazioni visive.
Lo stesso dato può alimentare progetti di ingegneria inversa: quando non esiste un modello CAD originale, la nuvola di punti diventa la base per ricostruire superfici e geometrie, supportando i team di progettazione del cliente.
La condizione essenziale è la compatibilità dei file di output con i software di metrologia e progettazione più diffusi. Formati aperti o già integrati nei flussi CAD/CAM evitano conversioni onerose e perdite di informazione.
In questo senso, gli scanner 3D INSVISION AlphaScan si inseriscono in un flusso esistente senza richiedere modifiche radicali ai sistemi di gestione qualità, perché l’output è pensato per dialogare con gli strumenti che l’ufficio tecnico e il cliente già utilizzano.
Revisione della compatibilità dei dati e validazione delle specifiche cliente
Come si verifica, in pratica, che i dati di scansione rispettino davvero le specifiche concordate?
La revisione congiunta tra fornitore e cliente parte quasi sempre dal disegno tecnico. Si controlla che il report di ispezione includa tutte le caratteristiche critiche definite a disegno: quote, profili, posizioni di fori, riferimenti GD&T. Poi si passa alla conformità normativa.
Le tolleranze vengono valutate secondo ISO o ASME, a seconda del settore e del contratto. Per componenti aerospaziali o medicali, la tracciabilità diventa un requisito non negoziabile: ogni file deve essere collegato al pezzo, al lotto e alla data di acquisizione.

Un aspetto spesso trascurato è la compatibilità dei file. I dati dello scanner 3D devono entrare senza conversioni forzate nei software di metrologia o nelle piattaforme di gestione qualità del cliente. Se il formato non è compatibile, anche la migliore scansione perde valore.
I dati oggettivi di uno scanner 3D come quelli della gamma AlphaScan di questa serie riducono le discussioni sulle non conformità. Quando il confronto tra nuvola di punti e CAD è documentato, l’approvazione finale diventa più rapida e meno soggetta a interpretazioni.
Gestione delle non conformità e riesame: chiusura del ciclo di qualità
Quando una non conformità viene rilevata su un mozzo di sterzo, la prima domanda che un responsabile qualità si pone è quasi sempre la stessa: serve davvero una nuova scansione? La risposta non è scontata.
Una modifica dello stampo, una riparazione localizzata sul pezzo o una richiesta di approfondimento da parte del cliente possono alterare la geometria in modo non uniforme.
In questi casi, il confronto con il dato nominale precedente non basta più: occorre riacquisire la superficie reale e rigenerare la mappa di deviazione.
Il flusso di riesame standardizzato parte quindi da un criterio chiaro: ogni variazione che incide sulla forma funzionale impone una nuova acquisizione con scanner 3D.
In un’azienda automotive che produce mozzi di sterzo, il ciclo tipico prevede che l’ufficio qualità esegua la scansione con AlphaScan di questa serie subito dopo l’intervento correttivo, confronti il nuovo modello con il CAD aggiornato e condivida il report con produzione e cliente finale.
Il dato non viene archiviato come semplice immagine, ma come nuvola di punti e mesh richiamabile, così da mantenere tracciabilità completa della modifica.
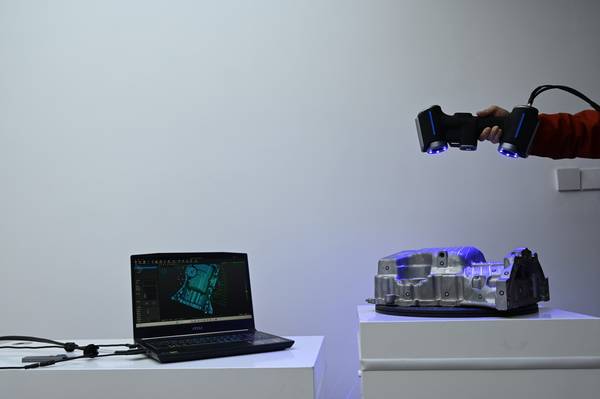
Questo approccio evita che la non conformità venga chiusa sulla base di misurazioni puntuali insufficienti. Il riesame diventa una verifica dimensionale dell’intera superficie critica, non un controllo a campione.
Il risultato è un ciclo di qualità che si chiude con evidenza oggettiva, riducendo i tempi di discussione tra reparti e con il cliente. L’uso dello scanner 3D si inserisce così negli obiettivi di produzione snella: meno rilavorazioni, meno scarti non documentati, decisioni basate su dati condivisi.
Per la trasformazione digitale dello stabilimento, il modello acquisito diventa parte del gemello digitale del componente, consultabile nel tempo per confronti successivi o per analisi di deriva del processo.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.