

Come valutare pistola per scansione 3D nell’ispezione industriale
Il tuo compito: selezionare una pistola per scansione 3D per controlli su componenti di grandi dimensioni Se il componente è grande, la prima domanda non è.
Il tuo compito: selezionare una pistola per scansione 3D per controlli su componenti di grandi dimensioni
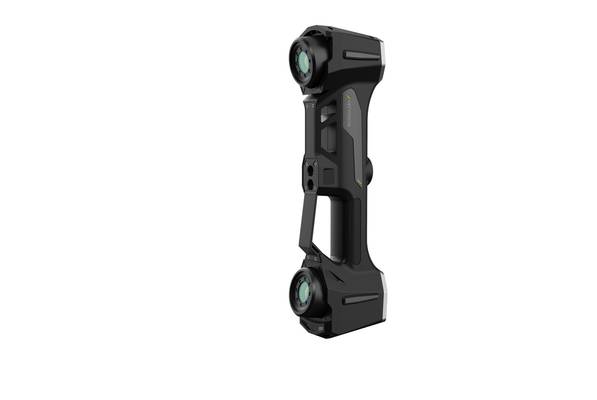
Se il componente è grande, la prima domanda non è “quanto è precisa la pistola per scansione 3D”, ma “quanto campo copre in una passata e quanto è stabile fuori dal banco metrologico”.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Molti capitolati partono dalle specifiche di accuratezza nominale e fermano lì la valutazione.
Su un assieme automotive, una fusione per l’energia o una struttura aerospaziale, il vincolo reale è un altro: se il campo di scansione è ridotto, servono più passate, più allineamenti e più tempo per ricomporre la nuvola di punti. L’errore si accumula nel flusso, non nella singola misura.
Per pezzi di grandi dimensioni va quindi verificata prima l’ampiezza dell’area acquisita per singola scansione.
Il consiglio operativo è di provare la soluzione su un pezzo reale, non su un provino da laboratorio. Si valuti il tempo per completare l’acquisizione, la qualità delle giunzioni tra passate e la ripetibilità in officina. La precisione nominale conta, ma da sola non salva un flusso lento.
I punti dolenti più comuni con pistole per scansione 3D non adatte a pezzi di grandi dimensioni
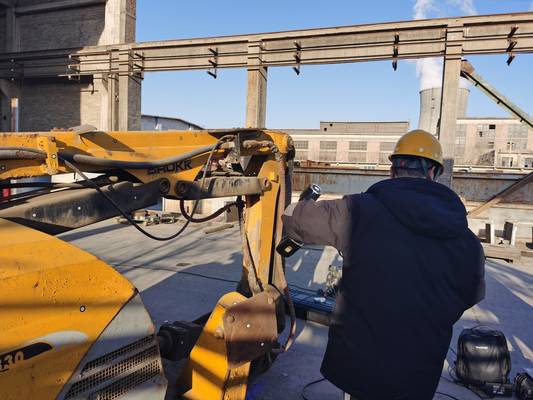
Molti responsabili qualità credono che una pistola per scansione 3D sia uno strumento universale. Non è così.
Quando si passa dal controllo di un particolare meccanico di piccola taglia a strutture aeronautiche, stampi di lamiera o telai saldati, cambia tutto: campo di scansione, strategia di allineamento, gestione dei dati e persino la fattibilità dell’uso in linea.
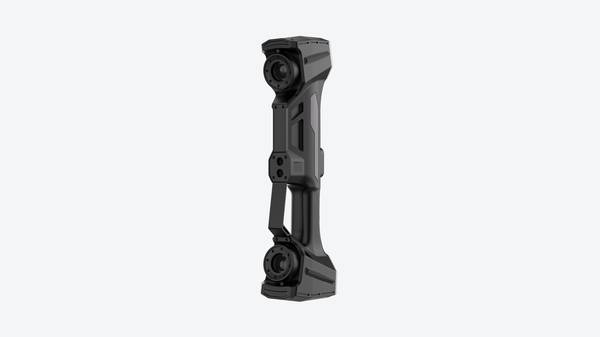
Il problema più sottovalutato è il campo di scansione limitato. Con un’area nominale di 650 mm × 550 mm, tipica di molti modelli portatili, un componente di grandi dimensioni richiede decine di passaggi separati. Ogni passaggio genera una nuvola di punti che va allineata alla precedente.
L’errore di allineamento si accumula. Il risultato è una nuvola complessiva con derive locali, discontinuità tra una passata e l’altra e la necessità di lunghe fasi di post-elaborazione per ricucire superfici che, di fatto, non sono mai state acquisite come un insieme continuo.
Un reparto qualità di un’azienda di componenti aerospaziali ha vissuto esattamente questa situazione. Dopo l’acquisto di una pistola per scansione 3D con campo limitato, i tempi di lavorazione su strutture di grandi dimensioni sono risultati significativamente più lunghi del previsto.
Il problema non era la velocità di acquisizione del singolo fotogramma, ma il numero di scansioni parziali da unire. Ogni giunzione introduceva potenziali errori e richiedeva controlli aggiuntivi. Alla fine, il processo di digitalizzazione richiedeva più tempo del controllo dimensionale stesso.
C’è poi la questione dell’utilizzo in produzione. Le postazioni fisse con bracci o tavole rotanti non funzionano quando il pezzo è montato su una dima in officina o si trova in un’area di manutenzione. La strumentazione deve essere portatile davvero, non solo nel nome.
Se la pistola richiede cavi ingombranti, un laptop collegato e un ambiente illuminato in modo controllato, l’uso diretto in linea diventa impraticabile.
I costi aggiuntivi si manifestano in modi che raramente compaiono nel preventivo iniziale. Servono target di riferimento più grandi, software di allineamento più sofisticati, postazioni di lavoro dedicate alla post-elaborazione.
Spesso si scopre che il flusso di lavoro esistente va ripensato attorno allo strumento, invece che lo strumento adattarsi al flusso esistente.
La scelta di una pistola per scansione 3D per pezzi di grandi dimensioni richiede quindi una valutazione preliminare onesta: qual è la dimensione massima del componente? Quale tolleranza deve essere rispettata sull’intera superficie? Dove avviene la scansione?
Solo rispondendo a queste domande si evita di trasformare un progetto di controllo qualità in un collo di bottiglia operativo.
Criteri di valutazione per verificare l’idoneità della soluzione
Chi valuta una pistola per scansione 3D su pezzi di grandi dimensioni parte quasi sempre dal dato tecnico sbagliato: la precisione nominale dichiarata a banco.
In officina, su una fiancata, uno stampo o una struttura saldata, contano prima l’ampiezza utile del campo di scansione e la stabilità dell’allineamento tra passate.

Flusso operativo pratico
- Criteri di valutazione per verificare l’idoneità della… — Chi valuta una pistola per scansione 3D su pezzi di grandi dimensioni parte quasi sempre dal dato tecnico sbagliato: la…
- Caso pratico di applicazione in un’azienda di componenti… — Vi siete mai chiesti come si possa controllare dimensionalmente un guscio di turbina largo oltre due metri senza spostarlo dal…
- Domande frequenti e checklist di validazione per la scelta — Sì, ma dipende dalla gestione dei marker e dall’ampiezza del campo.
- Prima di chiudere la scelta, verificate questi punti su… — INSVISION affronta questi aspetti con AlphaVista per il campo ampio su grandi superfici, mantenendo la linea singola blu per i…
La portabilità è il secondo filtro. La pistola deve lavorare in linea, accanto alla macchina utensile o nell’area manutenzione, senza postazione fissa né riposizionamento continuo del pezzo.
Poi vanno verificate le caratteristiche critiche: fori, bordi tagliati e superfici curve devono emergere con densità sufficiente per un confronto dimensionale reale, non solo come mesh visivamente accettabile.
Infine, il dato acquisito deve entrare nei flussi qualità esistenti e rispettare le modalità di reporting già usate in azienda, incluse le verifiche secondo normative ISO di misura dimensionale.
Adattabilità di AlphaVista di INSVISION ai flussi di controllo su pezzi di grandi dimensioni
Il controllo dimensionale su componenti di grandi dimensioni sta attraversando un cambiamento silenzioso ma profondo.
Per anni, chi lavora su telai, strutture aeronautiche o parti di turbine eoliche ha dovuto scegliere tra due strade scomode: bracci di misura fissi che costringono a spostare il pezzo, oppure sistemi a coordinate che impongono sessioni di allineamento lunghe e ripetitive.
Oggi la domanda che molti responsabili qualità si pongono non è più se adottare una pistola per scansione 3D portatile, ma quale strumento riesca davvero a coprire superfici ampie senza trasformare la misura in un cantiere.
Il punto critico è il campo di scansione. Questo cambia non solo il tempo di scansione, ma anche la qualità del dato finale: meno passaggi significano meno giunzioni tra nuvole di punti, meno errori di allineamento cumulativo e meno lavoro di post-elaborazione per ricostruire una mesh coerente.
Chi lavora in officina sa bene che il problema non è mai solo la precisione nominale. È l’insieme di vincoli pratici: il pezzo non si può spostare, la postazione di misura fissa non c’è, la luce non è ideale, il tempo a disposizione è quello che è.
Una pistola per scansione 3D portatile come AlphaVista risponde proprio a questa condizione: lo strumento va verso il pezzo, non il contrario.
Su una linea di produzione automotive, questo significa poter verificare un telaio o una componentistica di carrozzeria direttamente nella stazione di assemblaggio, senza fermare il flusso per trasferire il componente in sala metrologica.
Nel settore aerospaziale il discorso si fa ancora più stringente. Parti di fusoliera e strutture alari combinano dimensioni rilevanti con tolleranze strette e superfici che non perdonano approssimazioni.
La possibilità di lavorare con un campo ampio riduce il numero di riposizionamenti dello scanner attorno al pezzo, che è esattamente dove si annidano gli errori di registrazione tra scansioni consecutive. Meno passaggi, meno riallineamenti, meno incertezza sulla ripetibilità della misura.
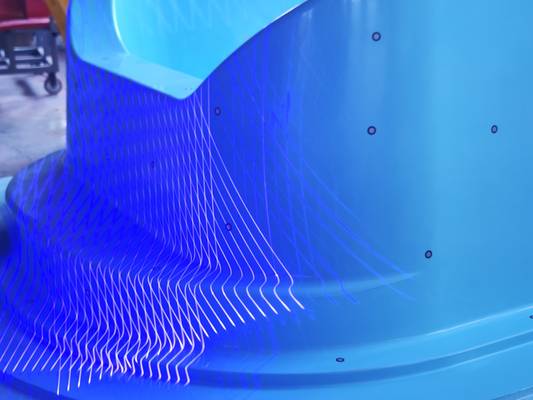
Anche nel comparto energia, dove componenti di turbine eoliche e pannelli di grandi dimensioni impongono controlli frequenti in condizioni di manutenzione sul campo, la portatilità non è un optional.
AlphaVista può essere utilizzato direttamente in aree di manutenzione, senza richiedere postazioni di misura fisse o ambienti controllati.
Per chi valuta una soluzione di questo tipo, il criterio da mettere in cima alla checklist è semplice: quanta superficie copre lo strumento in un passaggio e quanto lavoro aggiuntivo richiede per produrre un dato utilizzabile.
Il consiglio pratico è di testare il sistema su un componente reale del proprio flusso produttivo, verificando non solo l’accuratezza dichiarata ma anche il tempo necessario per passare dalla scansione al report di controllo.
È lì che la differenza tra uno strumento da laboratorio e uno strumento da produzione emerge con chiarezza.
Caso pratico di applicazione in un’azienda di componenti per energia eolica
Vi siete mai chiesti come si possa controllare dimensionalmente un guscio di turbina largo oltre due metri senza spostarlo dal reparto di assemblaggio?
È la domanda che si poneva il responsabile qualità di un produttore di componenti per turbine eoliche prima di introdurre una pistola per scansione 3D nel proprio flusso di lavoro.
L’azienda, che preferiamo mantenere anonima, produce gusci e involucri di grandi dimensioni destinati a impianti eolici. I pezzi arrivano al controllo qualità già assemblati, pesanti e ingombranti.
Spostarli verso un laboratorio di misura significava fermare la produzione per ore, coinvolgere carroponti e operatori aggiuntivi, e accettare il rischio di danneggiamenti durante la movimentazione. Non era sostenibile.
Il team qualità aveva bisogno di un sistema che lavorasse direttamente a bordo linea, coprendo superfici ampie con pochi passaggi e restituendo dati completi da confrontare con il modello CAD.
Nel caso specifico, l’operatore ha potuto rilevare ogni lato del guscio restando accanto al pezzo, senza movimentarlo. I dati acquisiti sono stati integrati nel software di controllo qualità già in uso, permettendo di generare mappe colore delle deviazioni e report dimensionali immediatamente consultabili.
Il risultato concreto è stato un flusso più snello: controlli più frequenti, meno tempi morti e una maggiore sicurezza nel validare la conformità dei componenti prima della spedizione.
Questo caso mostra come la scansione 3D portatile, quando scelta in base all’effettiva dimensione dell’oggetto e al contesto produttivo, non sia più una tecnologia da laboratorio, ma uno strumento operativo per il reparto.
Domande frequenti e checklist di validazione per la scelta
- Una pistola per scansione 3D può davvero rilevare un pezzo di grandi dimensioni in un’unica sessione senza perdere i riferimenti?
Sì, ma dipende dalla gestione dei marker e dall’ampiezza del campo. Con un’area di scansione fino a 2200 mm × 2200 mm, AlphaVista riduce il numero di passate necessarie su lamiere, dime e componenti di carrozzeria.
Su superfici uniformi, il problema non è la distanza ma la deriva dell’allineamento: serve una strategia di punti di riferimento distribuiti, non un singolo passaggio continuo.
- Per il controllo di un primo articolo, bastano le linee laser multiple o serve anche la modalità a linea singola?
Servono entrambe. Le linee parallele accelerano l’acquisizione delle aree estese, ma su fori profondi, asole o bordi tagliati la linea singola blu evita falsi riempimenti.
Chi valida una pistola per scansione 3D dovrebbe provare lo stesso pezzo con entrambe le modalità e confrontare il tempo totale, non solo la velocità dichiarata.
- Come si verifica che il dato sia utilizzabile per un rapporto dimensionale con tolleranze strette?
Non guardare solo la nuvola a schermo. Esporta il dato nel software di ispezione, verifica la densità sui piani di riferimento e controlla lo scostamento su tre elementi noti: un piano, un cilindro e una sfera.
Se il sistema non permette di validare questi elementi in modo ripetibile, il dato grezzo non è sufficiente per il collaudo.
- La scansione di grandi dimensioni richiede sempre un sistema di fotogrammetria esterno?
Non necessariamente. Per pezzi fino a circa due metri, un campo ampio e una corretta distribuzione dei marker possono bastare. Oltre questa scala, o quando le tolleranze globali sono inferiori a pochi decimi, vale la pena valutare l’integrazione con un sistema di riferimento esterno.
La checklist deve considerare la dimensione massima del pezzo, non solo quella nominale.
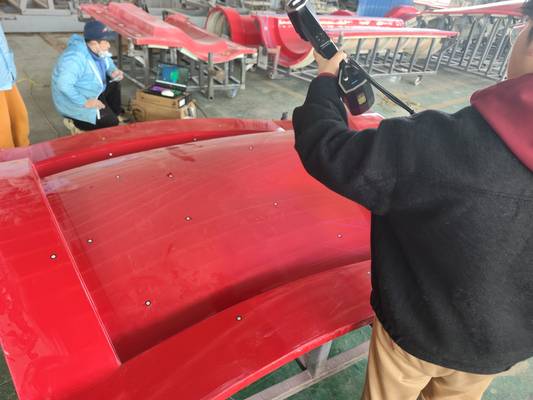
Prima di chiudere la scelta, verificate questi punti su un pezzo reale:
- Acquisizione: il sistema completa il pezzo in un numero di passate accettabile per il ciclo produttivo?
- Riferimenti: i marker restano stabili per tutta la durata della scansione, anche su superfici verniciate o riflettenti?
- Fori e bordi: la modalità a linea singola risolve correttamente asole, fori profondi e tagli laser senza interruzioni?
- Dato esportato: la nuvola viene letta senza conversioni dal software di ispezione già in uso?
- Ripetibilità: ripetendo la scansione sullo stesso pezzo, gli scostamenti sui riferimenti restano coerenti?
- Operatore: un tecnico non specializzato riesce a completare il flusso dopo una formazione breve?
INSVISION affronta questi aspetti con AlphaVista per il campo ampio su grandi superfici, mantenendo la linea singola blu per i dettagli critici. La validazione resta in officina, non nella scheda tecnica.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.