

Endüstriyel kontrolde 3D tarayıcı nasıl değerlendirilir
This article explains 3D tarayıcı, including part conditions, scanning workflow, data review, reporting, product fit, and practical sample-validation criteria.
Üretim ortamı ve ölçüm ihtiyacı
Bir metal işleme atölyesinde veya plastik enjeksiyon hattında günün akışı bellidir: tezgâh çalışır, parça çıkar, kontrol edilir, sonra ya sevk edilir ya da kenara ayrılır. Sorun genellikle “kontrol” adımında başlar. Karmaşık bir yüzeye sahip parçayı kumpas, mastar veya geleneksel CMM ile doğrulamak zaman alır;
ilk parça muayenesi uzadıkça tezgâh bekler, sevkiyat ötelenir, planlamacı devreye girer.

Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Öne çıkan noktalar
- Bir metal işleme atölyesinde veya plastik enjeksiyon hattında günün akışı bellidir: tezgâh çalışır, parça çıkar, kontrol edilir, sonra ya sevk…
- Karmaşık bir parçayı ölçerken kendinize şu soruyu soruyor musunuz: Elimdeki veri gerçekten yüzeyin tamamını mı temsil ediyor, yoksa sadece seçti…
- Birçok üretim yöneticisi hâlâ 3D tarayıcıyı yalnızca tersine mühendislik aracı olarak görür.
- Çoğu kişi 3D tarayıcıyı sahaya kurup hemen ölçüm almaya başlayabileceğini düşünür.
Kalite ekibi üzerindeki baskı iki yönlüdür. Bir yandan tolerans dışı parçanın hatta ilerlemesi istenmez, diğer yandan ölçüm süreci üretim ritmini kesmemelidir. Manuel ölçümde operatörün deneyimi belirleyicidir; aynı parçayı iki farklı kişi ölçtüğünde farklı değerler çıkabilir.
Bu da ölçüm verisinin güvenilirliğini sorgulanır hale getirir.
Üretim ortamında asıl ihtiyaç, hızlı ama tekrarlanabilir bir ölçüm verisidir. Parça geometrisi karmaşıklaştıkça, nokta bazlı ölçüm yerine yüzeyin tamamını kısa sürede sayısallaştıran bir 3D tarayıcı yaklaşımı devreye girer.
INSVISION AlphaScan gibi taşınabilir sistemler, bu noktada atölyenin kendi şartlarında çalışabilen bir alternatif sunar. Amaç sadece ölçmek değil; ölçüm verisini karar sürecine güvenle dahil edebilmektir.
Geleneksel ölçümün sınırları
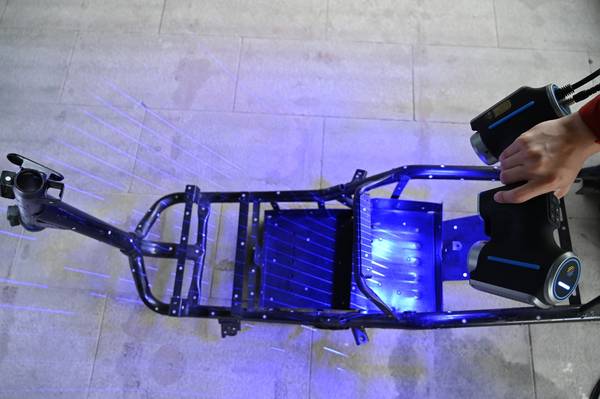
Karmaşık bir parçayı ölçerken kendinize şu soruyu soruyor musunuz: Elimdeki veri gerçekten yüzeyin tamamını mı temsil ediyor, yoksa sadece seçtiğim birkaç noktayı mı? Geleneksel yöntemler — kumpas, mikrometre, mastar, hatta CMM — bu sorunun cevabını çoğu zaman eksik bırakır.
Serbest formlu bir yüzeyde, derin bir cepte veya iç kanalda elle alınan ölçümler yalnızca operatörün erişebildiği noktaları yakalar. Geri kalan geometri tahmine kalır.
İkinci sınır veri sürekliliğidir. CMM ile yüz profilini tararken nokta bulutu yoğunluğu pratikte sınırlıdır; yüzey sapmaları noktalar arasında kaybolur. Üçüncü sınır ise teslim ritmidir.
İlk parça muayenesi, seri ölçüm raporu veya müşteriye sunulacak sapma analizi için gereken süre, geleneksel kurulum ve ölçüm döngüsüyle doğrusal olarak uzar.
INSVISION 3D tarayıcı çözümleri bu üç sınırı hedef alır: yüzeyin tamamını veriye dönüştürür, nokta bulutu sürekliliğini sağlar ve raporlama ritmini ölçüm süresinden bağımsız hale getirir.
3D taramanın iş akışına yerleşmesi
Birçok üretim yöneticisi hâlâ 3D tarayıcıyı yalnızca tersine mühendislik aracı olarak görür. Oysa sahada asıl değer, tarama verisinin karşılaştırma, inceleme ve raporlama adımlarıyla aynı gün içinde birleşmesinden gelir.
Parça üretim hattından çıktıktan sonra kalite odasına taşınır, mastara oturtulur, elle ölçülür, sonuçlar Excel’e girilir. Bu döngü saatler alır.
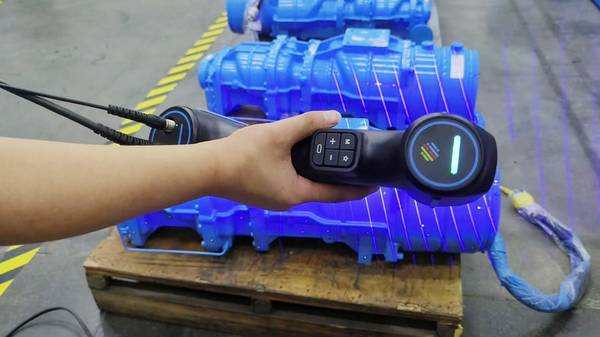
INSVISION AlphaScan elde taşınır 3D tarayıcı ile bu döngü tek operatörün elinde birleşir: tarama biter, nokta bulutu CAD modeliyle çakıştırılır, sapma haritası ekranda belirir, rapor PDF olarak paylaşılır.
Özellikle ilk parça muayenesinde bu bütünlük kritik. Operatör parçayı tarar, yazılım yüzey sapmalarını renk kodlu gösterir, GD&T işaretleri doğrudan kontrol edilir. Kalite mühendisi aynı veriyi açıp tolerans dışı bölgeleri işaretler, üretim mühendisi de aynı raporu kullanarak kalıp düzeltme kararı verir.
Veri bir kez üretilir, üç departman aynı kaynaktan çalışır.
Seri üretimde tekrar eden ölçümler için şablon oluşturulur. İlk parçada tanımlanan ölçüm planı, sonraki her partide aynı koordinat sisteminde çalışır. Operatör değişse bile sonuç tutarlı kalır. Bu, vardiya geçişlerinde yaşanan yorum farklarını ortadan kaldırır.
Raporlama tarafında ise ham nokta bulutu yerine doğrudan karar verilebilir sapma haritası sunulur; tedarikçiyle paylaşılacak dosya da aynı formatta hazırlanır.
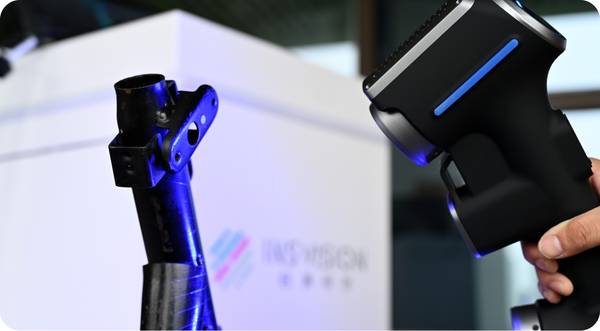
Sahada internet olmayan ortamlarda bile tarama yapılabilir, veri sonradan ofiste işlenir. Bu esneklik, kalıp atölyesi ile montaj hattı arasındaki mesafenin iş akışını kesintiye uğratmamasını sağlar. Sonuç: ölçüm bir darboğaz olmaktan çıkar, karar sürecinin parçası haline gelir.
Uygulama öncesi doğrulama noktaları
Çoğu kişi 3D tarayıcıyı sahaya kurup hemen ölçüm almaya başlayabileceğini düşünür. Gerçekte işin en kritik kısmı, taramadan önce hangi senaryonun doğrulandığıdır.
Parça büyüklüğü, yüzey koşulları, markör ihtiyacı ve tekrarlanabilirlik beklentisi netleşmeden alınan veriler, sonradan düzeltilemeyen zaman kayıplarına dönüşür.
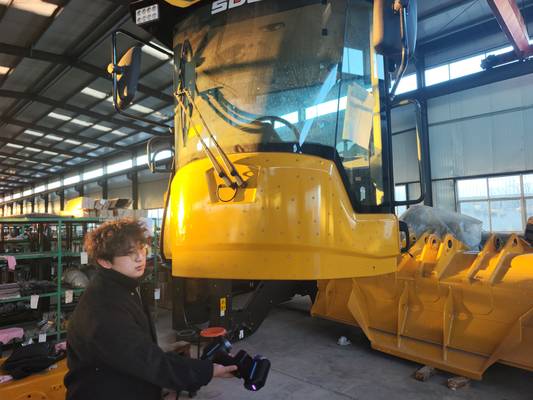
Sahada önce parça boyutu ve hareket serbestliği değerlendirilmeli. Küçük ve orta ölçekli parçalarda elde taşınır bir 3D tarayıcı hızlı sonuç verirken, büyük gövde veya şasi ölçümlerinde tarama alanı ve takip mesafesi yeterli mi diye bakılmalı.
ancak asıl doğrulanması gereken, bu değerlerin sizin parça geometrinizle örtüşüp örtüşmediğidir.
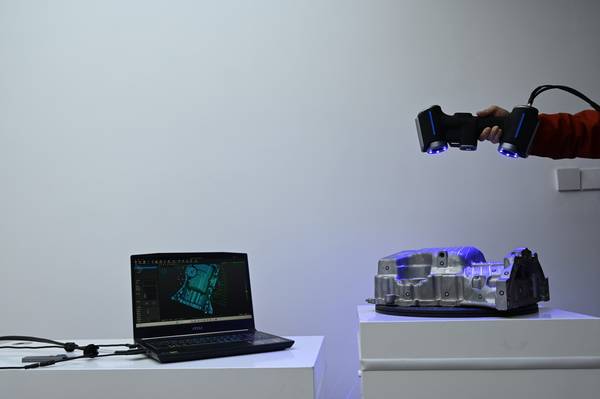
İkinci doğrulama noktası yüzey hazırlığıdır. Parlak, siyah veya yansıtıcı yüzeyler tarama kalitesini doğrudan etkiler. Matlaştırıcı sprey kullanımı, markör yerleşimi ve ortam ışığı kontrolü sahada önceden test edilmelidir.
Üçüncü olarak, ilk parça muayenesi mi yoksa seri üretimde periyodik kontrol mü yapılacağı netleştirilmelidir. Seri kontrolde aynı fikstür ve aynı tarama senaryosu tekrar kullanılacağı için, ilk kurulumda oluşturulan şablonun GD&T işaretleriyle uyumu mutlaka doğrulanmalıdır.
Ekipler bu üç noktayı atlamadan ilerlediğinde, 3D tarayıcıdan alınan veri hem ölçüm raporuna hem de kalite kayıt zincirine doğrudan girebilir. Aksi halde cihaz doğru çalışsa bile süreç yanlış kurgulanmış olur.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.