

3D-сканер деталей: как выбрать оборудование для производственного контроля геометрии
3D-сканер деталей: Инженер по качеству на автомобильном заводе утром получает партию кронштейнов после сварки. Нужно проверить отверстия, плоскости прилегания.
Задачи контроля геометрии деталей в современном промышленном производстве
Инженер по качеству на автомобильном заводе утром получает партию кронштейнов после сварки. Нужно проверить отверстия, плоскости прилегания, смещение относительно CAD-модели. Метролог в энергетическом секторе разбирается с корпусом насоса после механообработки — допуски жёсткие, доступ к внутренним полостям ограничен.
Специалист по закупкам в производстве медицинского оборудования ищет решение, которое впишется в существующий процесс контроля без перестройки участка.
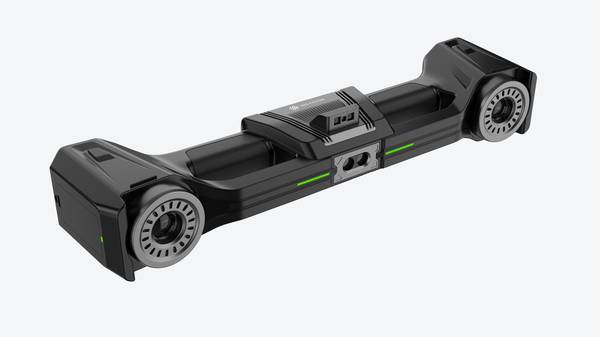
Краткий обзор сценария
Практичнее всего читать статью через такой сценарий:
- Задачи контроля геометрии деталей в современном про…: Инженер по качеству на автомобильном заводе утром получает партию кронштейнов после сварки.
- Типичные ошибки при подборе 3D-сканера для производ…: Задайте себе простой вопрос: вы подбираете сканер для лаборатории или для цеха?
- Ключевые критерии проверки при выборе 3D-сканера де…: За последние несколько лет контроль геометрии в цехах заметно сместился от выборочных ручных измерений к сплошной…
Общая ошибка на этом этапе — выбирать 3D-сканер деталей по каталогу, без привязки к реальным условиям цеха. Температурные колебания, вибрации, отражающие поверхности, необходимость работать прямо у станка — всё это влияет на повторяемость измерений.
Если оборудование не проходит проверку по ISO/ASME, результаты не принимаются заказчиком, а сроки выпуска срываются.
Дальше разберём, какие параметры действительно нужно проверить до закупки, чтобы решение работало в рамках бережливого производства и требований Индустрии 4.0, а не осталось дорогим прибором на полке.

Типичные ошибки при подборе 3D-сканера для производственных задач
Задайте себе простой вопрос: вы подбираете сканер для лаборатории или для цеха? От ответа зависит, какая из заявленных характеристик окажется реальной, а какая останется цифрой в буклете.
Первая и самая частая ошибка — смотреть только на максимальную точность. Значение 0,020 мм, которое указывается для сканера INSVISION промышленный 3D-сканер, получено в контролируемых условиях. В производственном цеху с перепадом температур, пылью и вибрацией от работающего оборудования эта цифра будет плавать.
Если отдел качества не учитывает условия эксплуатации, результаты измерений начинают расходиться с данными координатно-измерительной машины, и доверие к сканеру падает.
Вторая ошибка — игнорировать скорость сканирования и площадь захвата. Серийный контроль крупных партий требует, чтобы сканер успевал за темпом производства.
Поле сканирования до 1100×800 мм у промышленный 3D-сканер закрывает потребности большинства машиностроительных задач, но если деталей много, а сканер медленный, узким местом становится само измерение, а не производство.
Третья ошибка — не проверить совместимость с CAD и MES. Данные сканирования, которые нельзя передать в существующую систему управления качеством, создают двойную работу. Поддержка взаимодействия с MES и базами сторонних систем, заявленная для промышленный 3D-сканер, важна именно здесь.
Четвертая ошибка — рассчитывать, что сканер одинаково хорошо работает с любыми поверхностями. Отражающие и сложные геометрические поверхности часто требуют подготовки, а это время и расходники. Каждая из этих ошибок снижает производительность отдела качества и увеличивает стоимость контроля.
Ключевые критерии проверки при выборе 3D-сканера деталей
За последние несколько лет контроль геометрии в цехах заметно сместился от выборочных ручных измерений к сплошной оцифровке. Но именно на этапе выбора оборудования чаще всего ошибаются: сравнивают паспортную точность, не привязывая её к реальной задаче.
Для контроля высокоточных штампов критична метрологическая повторяемость и наличие калибровочных документов по ISO или VDI/VDE. Для серийной проверки крупных корпусных деталей важнее площадь сканирования, глубина резкости и скорость обработки облака точек.
Отдельно проверяют совместимость с CAD и MES: если данные нельзя сразу передать в систему анализа отклонений или базу качества, сканер останется изолированным инструментом. Также стоит оценить, требует ли оборудование матирования поверхности — в поточном контроле это редко допустимо.
Ниже критерии сведены в таблицу по критичности для разных сценариев.
| Критерий проверки | Критичность для сценариев применения |
|---|---|
| Метрологическая точность, калибровочные документы, соответствие международным стандартам | Высокая для штампов, пресс-форм, эталонов; средняя для крупных сварных узлов |
| Глубина резкости, максимальная площадь сканирования под размер деталей | Высокая для корпусов, оснастки, крупногабаритных отливок; низкая для мелкой оснастки |
| Совместимость с ПО анализа отклонений, CAD, MES и базами данных | Высокая при серийном контроле и цифровом прослеживании; средняя для разовых обратных разработок |
| Работа в цеховых условиях без подготовки поверхности | Высокая в потоке и на участках финишной сборки; низкая в лаборатории |
| Скорость сканирования и обработки данных | Высокая при контроле партий; средняя для единичных измерений и реверс-инжиниринга |
Перед покупкой 3D-сканера деталей полезно провести проверку на собственном изделии: одна и та же модель может показывать хорошие результаты на матовой детали и резко терять данные на блестящей или тёмной поверхности.
Поэтому техническую демонстрацию лучше проводить не на образце поставщика, а на своей детали с типичным состоянием поверхности. Для задач, где требуется одновременно высокая точность и большая рабочая зона, инженерные команды часто рассматривают системы с трекингом.
Например, INSVISION в моделях промышленный 3D-сканер заявляет точность до 0,020 мм для сканера и до 0,025 мм для трекера, при глубине резкости 650 мм и 2300 мм соответственно. Это позволяет вести измерения без жёсткой фиксации детали и без потери привязки на крупных объектах.
Площадь сканирования до 1100×800 мм у сканера и до 2600×2200 мм у трекера закрывает большинство задач контроля оснастки и корпусных элементов. Но выбор всё равно должен начинаться не со спецификации, а с вопроса: какие отклонения мы обязаны увидеть и как быстро данные должны попасть в общую систему качества.
Возможности решений INSVISION для промышленного сканирования деталей
Если вы оцениваете 3D-сканер деталей для цеха, а не для лаборатории, первое, что стоит проверить, — как оборудование поведет себя рядом со станком, в условиях вибрации, перепадов температуры и недостатка времени.
Частая ошибка — выбирать сканер по паспортной точности в идеальных условиях, не проверяя глубину резкости, площадь кадра и возможность встроить данные в существующий контур контроля.
Портфель промышленных 3D-сканеров INSVISION закрывает эти вопросы по-разному, в зависимости от задачи. Для высокоточных метрологических работ доступно оборудование с заявленной точностью до 0,020 мм.
Там, где важнее скорость съема геометрии с крупных узлов, применяются модели с глубиной резкости до 650 мм у сканера и до 2300 мм у трекера, при этом площадь сканирования достигает 1100×800 мм у сканера и 2600×2200 мм у трекера.
Это позволяет работать как с мелкими штампованными элементами, так и с крупными сварными конструкциями без постоянной перестановки оборудования.

Отдельное направление — автоматизированный серийный контроль. Решения эта серия поддерживают разработку взаимодействия с MES-системами и сторонними базами данных, что упрощает встраивание сканирования в контур управления качеством без ручного переноса результатов.
Что это дает на практике? В инструментальном производстве сканеры используют для контроля геометрии штампов и пресс-форм — особенно там, где износ рабочих кромок нужно зафиксировать количественно до того, как он повлияет на партию.
В автомобильной промышленности типовые сценарии включают проверку амортизаторных узлов, бамперных балок и корпусов коробок передач. Это не разовые измерения: речь идет о серийной проверке критичных размеров с привязкой к CAD-модели и повторяемой методике.
Для машиностроителей важнее обратное проектирование узлов, когда чертежи утеряны или деталь неоднократно дорабатывалась. Здесь 3D-сканер деталей снимает фактическую геометрию, после чего модель можно использовать для ремонта, модернизации или запуска аналога.
В энергетическом машиностроении сканирование помогает контролировать сборку крупных агрегатов до отгрузки — особенно в местах, где доступ ограничен, а отклонения в несколько десятых миллиметра влияют на дальнейший монтаж.
Все перечисленные системы адаптированы для работы в производственных цехах, а не только в измерительных комнатах.
Это означает, что отдел качества может использовать их непосредственно на участке и встраивать результаты в те же рабочие процессы, что и традиционные средства контроля, не создавая параллельный контур данных.
Часто задаваемые вопросы и проверочный чек-лист
Если вы уже сузили круг задач до контроля геометрии, обратного проектирования или сопоставления с CAD-моделью, самое полезное сейчас — не очередной обзор рынка, а короткий список вопросов, которые отсекают неподходящее оборудование до закупки.

Первый вопрос, который стоит задать себе: что именно мы измеряем и насколько стабильна поверхность. Блестящие, тёмные или полупрозрачные детали ведут себя по-разному при оптическом сканировании, и это нужно проверять на реальных образцах, а не по паспортным таблицам.
Второй вопрос — какой допуск действительно требуется производству. Если контроль идёт по допускам в десятые доли миллиметра, нет смысла переплачивать за оборудование лабораторного класса; если же речь о микрометрах, потребуется подтверждение повторяемости на вашей геометрии. Третий — куда пойдут данные.
Полигональная сетка, облако точек или прямое сравнение с эталонной CAD-моделью в вашей PDM-системе определяют требования к программной части и форматам экспорта. Четвёртый — кто будет работать со сканером.
Если оператор меняется каждую смену, важнее окажутся воспроизводимость настройки и простота калибровки, чем максимальное разрешение. эта серия поставляет 3D-сканеры деталей с учётом именно таких производственных сценариев, где оборудование должно работать в цехе, а не только в измерительной лаборатории.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.