

3D rekonstrüksiyon: temel ilkeler, değerlendirme ölçütleri ve uygulamalar
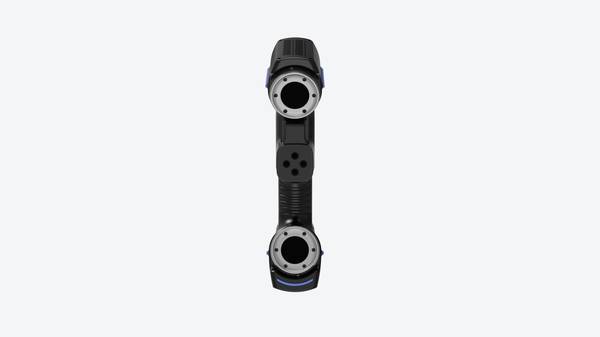
3D rekonstrüksiyonun üretim ortamında karmaşık geometrileri nasıl bütünsel ölçtüğünü, temaslı yöntemlerden farkını ve doğrulama kriterlerini keşfedin.
Üretim ortamı ve ölçüm ihtiyacı
Üretim Ortamı ve Ölçüm İhtiyacı
Üretim ortamında ölçüm, yalnızca bir doğrulama adımı değil, sürecin kendisidir. Seri üretim hatlarında tolerans dışı bir sapma, ancak ölçüm verisiyle fark edildiğinde müdahale edilebilir hale gelir.
Kalite yöneticileri için temel sorun nettir: Geleneksel temaslı yöntemler yüzeyin tamamını değil, yalnızca seçilen noktaları değerlendirir. Karmaşık geometrilerde, iç kanallarda veya serbest formlu yüzeylerde bu yaklaşım kör noktalar bırakır.
Otomotiv OEM tedarikçileri, havacılık MRO atölyeleri ve medikal cihaz üreticileri farklı parçalar üretir; ancak ortak baskı aynıdır. İlk parça muayenesi (FAI), süreç yeterlilik analizi ve periyodik doğrulama, tekrarlanabilir ve karşılaştırılabilir veri gerektirir.
ASME Y14.5 veya ISO GPS çerçevesinde tanımlanan GD&T işaretleri, ancak yeterli nokta yoğunluğuyla anlam kazanır.
3D rekonstrüksiyon bu noktada devreye girer. Parçanın fiziksel yüzeyini sayısal bir ağ modeline dönüştürerek, nominal CAD verisiyle bütünsel karşılaştırma imkânı sağlar.
| Kriter | Temaslı Ölçüm | 3D Rekonstrüksiyon |
|---|---|---|
| Veri yoğunluğu | Nokta bazlı, sınırlı | Yüzey bazlı, yüksek çözünürlük |
| Karmaşık geometri | Erişim kısıtı | Tam yüzey kapsamı |
| Ölçüm süresi | Parça başına uzun | Hızlı tarama |
| Sapma analizi | Manuel yorumlama | Renkli sapma haritası |
Kontrol baskısı arttıkça, yalnızca “geçti/kaldı” cevabı veren araçlar yetersiz kalır. Mühendisler sapmanın nerede, ne kadar ve hangi yönde oluştuğunu bilmek ister. Bu ihtiyaç, ölçüm verisinin üretim kararlarını yönlendirdiği bir akışı zorunlu kılar.
Geleneksel ölçümün sınırları
Geleneksel ölçüm araçlarının en belirgin kısıtı, karmaşık serbest biçimli yüzeylerde ortaya çıkar. Bir kumpas veya mikrometre, delik merkezi ve kenar gibi tanımlı noktaları ölçer;
ancak bir türbin kanadının eğrisel profili veya bir enjeksiyon kalıbının organik geçişleri söz konusu olduğunda, bu noktasal veri geometriyi tam olarak temsil edemez. Elle tarama yöntemlerinde operatör becerisine bağlı sapmalar da eklenince, ölçüm belirsizliği kabul edilemez seviyelere çıkabilir.
İkinci sınır veri sürekliliğidir. CMM cihazları doğru sonuç üretir; fakat yoğun nokta bulutu toplamak saatler alır. Bu sırada yüzeyler arasındaki boşluklar hakkında yalnızca varsayım yürütülür. Karmaşık bir parçada ölçülmeyen bölge, potansiyel hata kaynağı olarak kalır.
Üçüncü pratik kısıt ise teslim ritmidir. Seri üretim hattında ilk parça muayenesi uzadıkça, duruş süresi ve bağlı maliyet artar.
| Kriter | Geleneksel Manuel/CMM Yaklaşımı | Operasyonel Sonuç |
|---|---|---|
| Karmaşık geometri | Noktasal ölçüm, profil arası boşluk | Eksik veri, yanlış kabul riski |
| Veri sürekliliği | Örnekleme noktaları arası enterpolasyon | Yüzey sapmasının gözden kaçması |
| Teslim ritmi | Uzun kurulum ve tarama süresi | İlk parça onayında gecikme |
Bu sınırlar, özellikle toleransların daraldığı ve geometrinin serbestleştiği modern üretim ortamlarında, doğrulama sürecini yavaşlatan temel etkenlerdir.
3D taramanın iş akışına yerleşmesi
3D rekonstrüksiyon, endüstriyel kalite kontrol süreçlerinde ölçümün yalnızca bir adımıdır; asıl değer, tarama sonrası verinin karşılaştırma ve raporlama aşamalarına ne kadar hızlı bağlanabildiğinde ortaya çıkar.
Geleneksel CMM veya el tipi ölçüm aletleriyle yapılan nokta bazlı kontroller, parça geometrisinin tamamını kapsamaz. Oysa yüzey taramasıyla elde edilen nokta bulutu, parçanın dijital ikizini oluşturur ve bu model referans CAD verisiyle yazılım ortamında çakıştırılır.
Sahada bu zincir şu sırayla işler:
| Aşama | İşlem | Çıktı |
|---|---|---|
| Tarama | Yüzey verisinin toplanması | Nokta bulutu veya mesh model |
| Karşılaştırma | CAD referansıyla çakıştırma | Sapma haritası, GD&T kontrolü |
| İnceleme | Kritik bölgelerin analizi | Kesit profilleri, duvar kalınlığı |
| Raporlama | Doğrulama dokümantasyonu | PDF, CSV veya kalite sistemine aktarım |
Karşılaştırma adımında önemli olan, yazılımın tolerans dışı bölgeleri renk kodlu sapma haritasıyla göstermesidir. Bu sayede kalite mühendisi, parçanın neresinde form hatası olduğunu ölçüm raporunu beklemeden sahada görebilir. İlk parça muayenesi (FAI) ve devreye alma süreçlerinde bu yaklaşım, karar döngüsünü kısaltır.
Ayrıca 3D rekonstrüksiyon yalnızca seri üretim kontrolünde değil, CAD verisi olmayan eski parçaların tersine mühendisliğinde de kullanılır. Taranan veri doğrudan CAD ortamına aktarılabilir yüzeylere dönüştürülür. Bu, yedek parça üretimi ve takım revizyonu yapan atölyeler için pratik bir kazanımdır.
INSVISION‘ın bu alandaki çözümleri, tarama donanımını karşılaştırma ve raporlama yazılımıyla bütünleşik biçimde sunar; ancak asıl ölçüt, işletmenin mevcut kalite yönetim sistemine ne ölçüde sorunsuz bağlandığıdır.
Uygulama öncesi doğrulama noktaları
3D rekonstrüksiyon her ölçüm senaryosunda aynı değeri üretmez. Doğrulama, saha ekibinin tarayıcıyı devreye almadan önce netleştirmesi gereken üç temel soruyla başlar: yüzey optik olarak okunabilir mi, referans geometri mevcut mu, tolerans aralığı sistem çözünürlüğüyle örtüşüyor mu.
Parlak, siyah veya yarı saydam yüzeyler lazer veya yapısal ışık tabanlı 3D rekonstrüksiyonda veri gürültüsü yaratır. Sahada matlaştırıcı sprey kullanımı çoğu zaman zorunludur; ancak havacılık veya medikal parçalarda kimyasal kalıntı kabul edilmez.
Bu durumda toz bazlı geçici kaplama veya farklı pozlama parametreleri değerlendirilmelidir.
| Doğrulama Noktası | Saha Kontrolü | Risk |
|---|---|---|
| Yüzey durumu | Parlaklık, renk, kaplama | Eksik nokta bulutu |
| Referans geometri | Nominal CAD veya mastar | Hizalama hatası |
| Tolerans aralığı | GD&T işaretleri, salgı toleransı | Yanlış cihaz seçimi |
| Ortam titreşimi | Zemin, pres hattı yakınlığı | Tekrarlanabilirlik kaybı |
Referans CAD verisi olmayan tersine mühendislik işlerinde, ekip önce ölçüm stratejisini tanımlamalıdır: hangi yüzeyler fonksiyonel kabul edilecek, hangi bölgeler birleştirme için sabitlenecek. Bu karar verilmeden başlanan taramalar, sonradan düzeltilemeyen hizalama sapmalarına yol açar.
INSVISION gibi tedarikçilerin uygulama notları, bu tür sınır koşullarının önceden belgelenmesini önerir.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.