

3D-лазерный сканер для производственного контроля геометрии на современном предприятии
Как 3D-лазерный сканер снимает пиковые нагрузки службы качества, ускоряет измерения и обеспечивает воспроизводимые данные для производства.
Производственный контекст и потребность в измерениях
С чего обычно начинается разговор о контроле геометрии на производстве? Чаще всего — с вопроса, который руководитель производства или инженер по качеству задаёт себе в момент очередной задержки: сколько времени мы тратим на измерения и почему данные всё равно приходят с опозданием?

Критерии выбора и проверки на месте
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Производственный контекст и потребность в измерениях | С чего обычно начинается разговор о контроле геометрии на производстве? | Чаще всего — с вопроса, который руководитель производства или инженер по качеству задаёт себе в момент очередной задержки: сколько времени мы тр… |
| Где традиционные измерения теряют эффективность | На участках со сложной геометрией, свободными поверхностями и глубокими полостями традиционный ручной инструмент быстро упирается в свой предел. | Штангенциркуль, микрометр и даже координатно-измерительная машина дают точки, а не полную картину отклонений. |
| Как 3D-сканирование встраивается в процесс | Ключевой вывод прост: 3D-лазерный сканер дает наибольший экономический эффект не тогда, когда он стоит отдельно от производственного цикла, а когда о… | Именно эта последовательность превращает разовое измерение в управленческий инструмент. |
| Что проверить перед внедрением | Многие считают, что перед внедрением 3D-лазерного сканера достаточно сравнить паспортную точность. | На практике точность — лишь верхний слой. |
Современное машиностроительное производство работает в условиях, когда допуски ужесточаются, номенклатура изделий растёт, а сроки сжаты до предела.
Автомобильные поставщики, аэрокосмические подрядчики, производители медицинских компонентов и энергетического оборудования сталкиваются с одной и той же проблемой: традиционные средства измерения — ручной инструмент, координатно-измерительные машины, шаблоны и калибры — перестают успевать за темпом выпуска.
Контроль превращается в узкое место, которое сдерживает не только отгрузку, но и саму возможность запуска новых заказов.
Нагрузка на службу качества в таких условиях распределяется неравномерно. Первая статья, межоперационный контроль, финальная приёмка, периодическая поверка оснастки — всё это требует времени квалифицированного персонала.
При этом каждая задержка в измерениях означает простой станка, ожидание на складе промежуточной продукции или риск отгрузить партию с незафиксированным отклонением. Когда инженер по качеству вынужден выбирать между скоростью и полнотой контроля, страдает либо одно, либо другое.
Потребность, которая возникает на этом фоне, формулируется просто: производству нужны надёжные данные о геометрии — быстро, воспроизводимо и в объёме, достаточном для принятия решений.
Речь не о замене всех существующих методов, а о снятии пиковых нагрузок там, где ручные измерения отнимают часы, а КИМ недоступна или занята. Именно в этот момент на повестку выходит 3D-лазерный сканер как инструмент, который закрывает разрыв между скоростью получения данных и их пригодностью для инженерного анализа.

Оборудование INSVISION в этом контексте рассматривается не как замена всей метрологической службе, а как способ перераспределить измерительные задачи: снять с КИМ рутинные операции, дать технологу возможность быстро проверить припуски и деформации, обеспечить службу качества облаком точек для анализа отклонений по всей поверхности, а не только в нескольких контрольных точках.
Такой подход меняет не просто скорость измерения — он меняет саму логику контроля, делая его непрерывным, а не выборочным.
Для западного промышленного предприятия, работающего в парадигме lean manufacturing и Industry 4.0, это означает вполне конкретную вещь: данные о геометрии перестают быть отчётом постфактум и становятся рабочей информацией, на основе которой принимаются решения в режиме, близком к реальному времени.
И именно с этой позиции стоит оценивать целесообразность внедрения 3D-сканирования в производственный контур.

Где традиционные измерения теряют эффективность
На участках со сложной геометрией, свободными поверхностями и глубокими полостями традиционный ручной инструмент быстро упирается в свой предел. Штангенциркуль, микрометр и даже координатно-измерительная машина дают точки, а не полную картину отклонений.
Когда деталь имеет криволинейный профиль, литейные уклоны или сварные швы с неравномерной усадкой, оператор вынужден либо упрощать схему контроля, либо тратить часы на дополнительные замеры. В обоих случаях страдает достоверность данных.
Вторая критическая зона — разрывы данных. При контроле крупногабаритных узлов или деталей с внутренними полостями измерения часто ведутся фрагментарно: часть размеров снимается с одной установки, часть — с другой. Стыковка этих данных вручную создаёт риск незафиксированных отклонений.
Именно здесь 3D-лазерный сканер закрывает пробел: он формирует единое облако точек по всей поверхности, включая труднодоступные зоны, без переустановки и потери контекста.
Сжатые сроки усугубляют проблему. Когда на первичную приёмку детали отведено два часа, а на полный геометрический контроль по чертежу требуется шесть, инженер вынужден выбирать: либо пропустить часть размеров, либо задержать партию.
Сканирование снимает это противоречие — скорость оцифровки позволяет получить полный массив данных быстрее, чем выборочный ручной контроль.
Для западных производств, работающих по ISO и ASME, это означает не просто экономию времени, а возможность подтверждать соответствие полному набору GD&T-требований без компромиссов. INSVISION предлагает сканеры, которые встраиваются в этот процесс без перестройки существующей оснастки и методик контроля.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Ключевой вывод прост: 3D-лазерный сканер дает наибольший экономический эффект не тогда, когда он стоит отдельно от производственного цикла, а когда он встроен в связку «сканирование — сравнение — проверка — отчетность». Именно эта последовательность превращает разовое измерение в управленческий инструмент.
Если сканер используют только для получения облака точек, ценность ограничивается оцифровкой. Если же результат сразу уходит в сравнение с CAD-моделью, а отклонения фиксируются в отчете, который доступен конструктору, технологу и заказчику, — появляется другой уровень контроля.
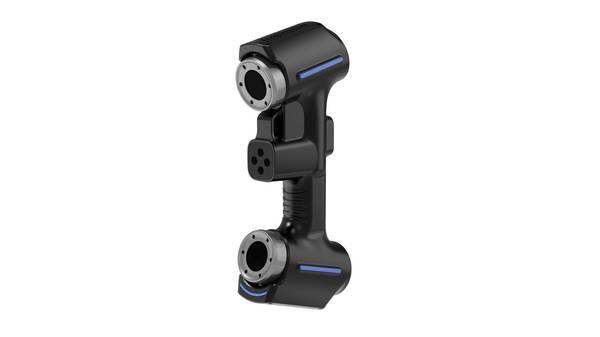
На практике это выглядит так. Оператор сканирует деталь или оснастку, программная среда накладывает полученные данные на эталонную геометрию, цветовая карта отклонений показывает проблемные зоны, а система формирует проверочный протокол.
Дальше этот протокол не лежит в папке, а запускает конкретное действие: корректировку управляющей программы, доработку пресс-формы, приемку партии или разбор причин несоответствия.
У INSVISION этот цикл поддерживается за счет того, что сканирование ориентировано на получение измерительных данных, пригодных для дальнейшего анализа, а не просто визуальной копии объекта.
Для западных производственных площадок, работающих по ISO или ASME, важна повторяемость такой цепочки. Инженер по качеству должен понимать, что отчет, сформированный сегодня, сопоставим с отчетом, сформированным через месяц, на другой смене и другим оператором.
Поэтому при внедрении 3D-сканера в процесс стоит сразу фиксировать не только параметры съемки, но и правила экспорта, шаблоны отчетов и пороговые значения допусков.
Тогда сканирование перестает быть услугой «по запросу» и становится штатной операцией контроля — с понятным временем выполнения и предсказуемым результатом.
Что проверить перед внедрением
Многие считают, что перед внедрением 3D-лазерного сканера достаточно сравнить паспортную точность. На практике точность — лишь верхний слой. Решение принимается на площадке: по объекту контроля, условиям цеха, требуемому темпу и тому, какие данные уйдут дальше — в ЧПУ, в сварочный пост или в протокол приёмки.
Для задач обратного проектирования, оснастки и корпусных деталей обычно подходят сценарии со свободным позиционированием и быстрым снятием геометрии. Для контроля привязок, базовых отверстий и длинномерных узлов важнее повторяемость на крупных дистанциях и устойчивость к вибрациям.
Для глубоких полостей и узких пазов нужно проверять, как сканер работает с одной лазерной линией, а не только в многолинейном режиме.
Если на участке используются лазерные проекторы, стоит заранее учитывать класс лазера и организационные меры: для устройств класса 3R с длиной волны 520 нм прямое попадание в глаза недопустимо, поэтому зона работы должна быть огорожена или регламентирована.
Перед внедрением INSVISION стоит проверить три блока. Первый — объект: габариты, доступность поверхностей, отражающая способность, необходимость матирования. Второй — площадка: температура, вибрации, освещённость, наличие стабильного основания.
Третий — данные: какой формат нужен downstream-процессам, кто будет обрабатывать облако, какая периодичность контроля. Если эти пункты закрыты, выбор конфигурации становится инженерным решением, а не экспериментом на живом производстве.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.