

Endüstriyel kontrolde STL dosyası nasıl değerlendirilir
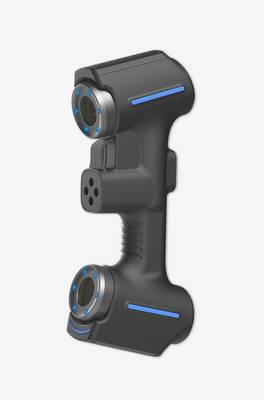
STL dosyası, üretimde tam yüzey ölçümü için CAD karşılaştırmalı analiz sağlar. Geleneksel yöntemlerin sınırlarını ve doğrulama adımlarını keşfedin.
Üretim ortamı ve ölçüm ihtiyacı
Üretim Ortamı ve Ölçüm İhtiyacı
Üretim ortamında ölçüm, parçanın tasarım niyetine uygunluğunu doğrulamak için yapılan sistematik bir kanıt toplama işlemidir. Seri üretim hatlarında tolerans dışına çıkma maliyeti, hattın sonunda değil; montaj aşamasında, sahada veya müşteri kabulünde ortaya çıkar.
Bu nedenle kontrol baskısı yalnızca kalite departmanının değil, üretim planlamanın da gündemindedir.
Sık sorulan sorular
Üretim Ortamı ve Ölçüm İhtiyacı değerlendirilirken nelere bakılmalı?
Üretim ortamında ölçüm, parçanın tasarım niyetine uygunluğunu doğrulamak için yapılan sistematik bir kanıt toplama işlemidir.
Geleneksel ölçümün sınırları değerlendirilirken nelere bakılmalı?
Geleneksel temaslı ölçüm ve manuel mastar kontrolü, uzun yıllardır kalite süreçlerinin omurgasını oluşturur.
3D taramanın iş akışına yerleşmesi değerlendirilirken nelere bakılmalı?
Üretim metrolojisinde 3D tarama, bağımsız bir ölçüm adımı olmaktan çıkıp kalite döngüsünün doğal bir parçası haline gelmiştir.
Geleneksel temaslı ölçüm ve mastar kontrolleri, belirli kesitlerde doğru sonuç verse de serbest yüzeyli parçalarda, sac metal şekillendirmede veya kompozit yapılarda yetersiz kalır.
Mühendisler için asıl sorun şudur: Parçanın tamamı hakkında güvenilir veri olmadan, sapmanın kaynağını (takım aşınması, fikstür kayması, termal etki) ayırt etmek zordur.
Güvenilir ölçüm verisi; tekrarlanabilirlik, çözünürlük ve doğruluk olmak üzere üç temel ölçütle değerlendirilir. 3B tarama sistemlerinden alınan STL dosyası, yüzey geometrisini üçgen ağ yapısıyla temsil eder ve nominal CAD modeliyle karşılaştırmalı analize olanak tanır.
Bu yaklaşım, ISO 8015 ve ASME Y14.5 kapsamındaki GD&T değerlendirmelerinde kullanılabilir. Ölçüm verisinin güvenilirliği; kalibrasyon döngüsü, ortam sıcaklığı kararlılığı ve operatör bağımsızlığı ile doğrudan ilişkilidir.
| Ölçüm Kriteri | Geleneksel Yöntem | 3B Tarama (STL Çıktısı) |
|---|---|---|
| Yüzey kapsamı | Seçili kesitler | Tam yüzey |
| Veri çıktısı | Noktasal sapma raporu | STL, PLY, TXT |
| Serbest yüzey uyumu | Sınırlı | Yüksek |
| Operatör etkisi | Belirgin | Düşük |
Geleneksel ölçümün sınırları
Geleneksel temaslı ölçüm ve manuel mastar kontrolü, uzun yıllardır kalite süreçlerinin omurgasını oluşturur. Ancak karmaşık geometri söz konusu olduğunda bu yöntemler pratik sınırlarına hızla ulaşır. Serbest biçimli yüzeyler, derin cepler veya ince duvar kalınlıkları;
temaslı probun fiziksel erişimini zorlaştırır veya tamamen engeller. Koordinat ölçüm makinesi (CMM) her bir kritik noktayı ayrı ayrı ölçtüğünden, yüzeyin tamamını temsil eden sürekli bir veri seti üretemez. Elde edilen sonuç, parçanın bütünsel formundan ziyade seçilmiş noktalar arasındaki sapmaları gösterir.
Veri sürekliliği eksikliği, özellikle GD&T çağrıları ve profil toleransı değerlendirmelerinde ciddi bir kısıt oluşturur. Yüzeydeki lokal bir deformasyon, ölçüm noktaları arasında kalırsa tespit edilemez.
Teslim ritmi açısından da durum farklı değildir. Karmaşık bir parçada yüzlerce noktanın tek tek ölçülmesi, ilk parça muayenesini (FAI) saatlerce uzatabilir. Otomotiv OEM veya havacılık MRO tedarikçileri için bu süre, üretim hattının beklemesi anlamına gelir.
| Sınırlayıcı Faktör | Geleneksel Yöntem Etkisi | Pratik Sonuç |
|---|---|---|
| Karmaşık geometri | Prob erişimi kısıtlı, serbest form ölçümü zor | Kritik bölgeler ölçülemez, kör noktalar oluşur |
| Veri sürekliliği | Noktasal veri, yüzey bütünlüğü yok | Lokal deformasyonlar gözden kaçar |
| Teslim ritmi | Uzun ölçüm döngüleri, manuel kurulum | FAI gecikir, hat duruşu yaşanır |
Bu sınırlar, yüksek karışımlı üretim yapan Batılı fabrikalarda darboğaz yaratır. Çözüm arayışı, noktasal ölçümden yüzey taramaya geçişi zorunlu kılar. 3B tarama teknolojileri, parçanın tamamını milimetre altı çözünürlükte sayısallaştırarak STL dosyası formatında sürekli bir nokta bulutu sunar.
Bu yaklaşım, geleneksel yöntemin bıraktığı veri boşluklarını kapatır ve ölçüm süresini önemli ölçüde kısaltır. INSVISION gibi üreticilerin tarayıcıları, bu dönüşümü destekleyen donanımlar arasında yer alır.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Üretim metrolojisinde 3D tarama, bağımsız bir ölçüm adımı olmaktan çıkıp kalite döngüsünün doğal bir parçası haline gelmiştir. Klasik yaklaşımda parça üretilir, koordinat ölçüm makinesine (CMM) taşınır, sınırlı sayıda nokta problanır ve sonuçlar ayrı bir raporda toplanır.
Tarama tabanlı iş akışı ise bu sıralı adımları tek bir veri hattında birleştirir. Sahada elde edilen nokta bulutu, referans CAD modeliyle yazılım içinde hizalanır; sapma analizi, GD&T çağrılarına göre renk haritaları üzerinden değerlendirilir.
Süreç dört aşamada özetlenebilir:
| Aşama | İşlem | Çıktı |
|---|---|---|
| Tarama | Parça yüzeyinin optik olarak yakalanması | Nokta bulutu veya mesh (ör. STL dosyası) |
| Karşılaştırma | Nokta bulutunun CAD modele hizalanması | Sapma haritası, yüzey profili |
| İnceleme | Kritik ölçülerin ve toleransların doğrulanması | GD&T raporu, kesit analizi |
| Raporlama | Bulguların paylaşılabilir formata dönüştürülmesi | PDF, CSV, STL dosyası arşivi |
STL dosyası bu akışta iki noktada öne çıkar. İlk olarak, taranan yüzeyin üçgenleştirilmiş temsilini taşır; mühendislik ekipleri bu formatı tersine mühendislik ve yüzey karşılaştırma yazılımlarına doğrudan aktarabilir.
İkinci olarak, denetim sonrası arşivlenen mesh verisi, ileride yapılacak aşınma analizleri veya tedarikçi anlaşmazlıklarının çözümü için referans oluşturur. Özellikle otomotiv OEM tedarikçileri ve havacılık MRO tesislerinde, ilk parça denetiminden (FAI) seri üretim örneklemesine kadar aynı tarama altyapısı kullanılır.
Bu tutarlılık, ölçüm yönteminden kaynaklanan değişkenliği azaltır ve ASME Y14.5 kapsamındaki doğrulama sürecini hızlandırır.
INSVISION tarayıcıları, saha koşullarında bu dört aşamayı destekleyecek çıktı formatları sunar; STL dosyası üretimi, cihazdan bağımsız olarak standart bir veri alışverişi sağlar.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
STL dosyası, üçgenlenmiş yüzey ağından oluşan bir geometri temsil biçimidir. Tarama sonrası elde edilen ham nokta bulutu işlenip bu formata dönüştürülmeden önce, sahada bazı doğrulama adımlarının tamamlanması gerekir. Aksi halde dosya üretilir;
ancak ölçüm belirsizliği, eksik yüzey verisi veya yanlış referans düzlemi nedeniyle mühendislik kararlarını destekleyemez.
Sahada doğrulanması gereken ilk nokta, yüzey hazırlığıdır. Parlak, şeffaf veya çok koyu yüzeyler üçgenleme kalitesini doğrudan etkiler. Matlaştırıcı sprey uygulaması veya uygun pozlama ayarı yapılmadan alınan taramalarda STL dosyası yüzey boşlukları içerebilir. İkinci kritik nokta referans geometrisidir.
Özellikle otomotiv OEM ve havacılık MRO senaryolarında, datum düzlemleri ve GD&T çağrıları (datums, profile tolerances) ile tarama koordinat sistemi uyumlu olmalıdır. Üçüncü doğrulama adımı ise çözünürlük beklentisidir.
İlk parça muayenesi (first-article inspection) için gereken minimum özellik boyutu ile tarama çözünürlüğü eşleşmediğinde, STL dosyası tolerans dışı kararlara yol açabilir.
Aşağıdaki tablo, uygulama öncesi kontrol edilmesi gereken temel doğrulama noktalarını özetler:
| Doğrulama Noktası | Kontrol Edilen Husus | Olası Hata Modu |
|---|---|---|
| Yüzey durumu | Parlaklık, şeffaflık, renk homojenliği | Eksik üçgenler, yüzey boşlukları |
| Referans hizalama | Datum düzlemleri, koordinat sistemi uyumu | Sistematik sapma, yanlış GD&T değerlendirmesi |
| Çözünürlük | Minimum özellik boyutu ile tarama aralığı eşleşmesi | İnce detayların kaybı, tolerans dışı kabul |
| Veri bütünlüğü | Nokta bulutu yoğunluğu, bindirme bölgeleri | Üçgenleme hataları, yüzey dalgalanması |
| Format gereksinimi | STL, PLY veya TXT çıktı ihtiyacı | Uyumsuz dosya dönüşümü, veri kaybı |
INSVISION tarayıcı ailesinin çıktı formatları arasında STL, PLY ve TXT yer alır; bu durum farklı yazılım zincirlerine aktarımda esneklik sağlar. Yine de format uyumluluğu, doğrulama adımlarının yerini tutmaz. Ekiplerin önceliği, verinin ölçüm amacına uygunluğunu sahada teyit etmek olmalıdır.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.