

escaner 3D proveedores: практические критерии для производственных команд
escaner 3d proveedores: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Существует распространенное.
Производственный контекст и потребность в измерениях
Существует распространенное заблуждение что главная проблема промышленного контроля
Существует распространенное заблуждение, что главная проблема промышленного контроля — это нехватка измерительного оборудования. На практике большинство цехов переполнены ручным инструментом: штангенциркули, микрометры, нутромеры, калибры и шаблоны лежат на каждом посту ОТК.
Настоящий дефицит — не в приборах, а в данных, которым можно доверять при принятии решений о запуске партии, приемке оснастки или остановке линии.
Критерии выбора и проверки на месте
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Существует распространенное заблуждение что главная про… | Существует распространенное заблуждение, что главная проблема промышленного контроля — это нехватка измерительного оборудования. | На практике большинство цехов переполнены ручным инструментом: штангенциркули, микрометры, нутромеры, калибры и шаблоны лежат на каждом посту ОТ… |
| Когда отдел качества начинает оценивать переход на опти… | Когда отдел качества начинает оценивать переход на оптические измерения, ключевой вопрос звучит не «какой сканер лучше», а «как встроить его в сущест… | Ответ зависит от номенклатуры, требований к точности и того, кто будет работать с оборудованием. |
| Сжатые сроки усугубляют проблему | Сжатые сроки усугубляют проблему. | Когда первая партия ждет решения по коррекции оснастки, неделя на полное картирование поверхности неприемлема. |
| В реальном цикле 3D сканирование не заменяет контроль | В реальном цикле 3D-сканирование не заменяет контроль — оно меняет его последовательность. | INSVISION встраивается между получением детали и выпуском отчёта. |
Возьмем типичную ситуацию на машиностроительном производстве. Сменное задание включает контроль корпусной детали с несколькими десятками размеров, часть из которых задана позиционными допусками относительно сложных баз.
Контролер работает по карте обмера: три точки в одном сечении, пять в другом, радиусы проверяются радиусомерами «на просвет». На выходе — протокол, который формально закрывает требования чертежа, но практически ничего не говорит о реальной геометрии детали.
Отклонение формы, увод отверстия, перекос плоскости — все это остается между точками замера.
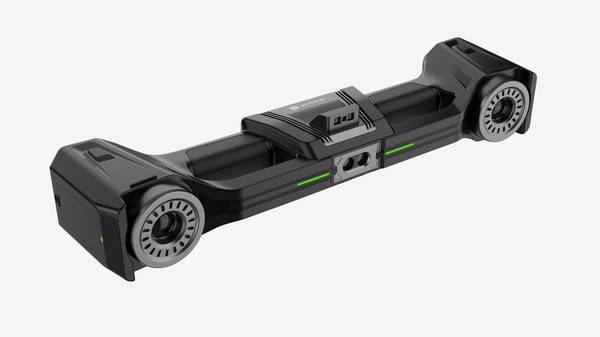
Нагрузка на контроль растет неравномерно. Когда производство переходит на более сложную номенклатуру или ужесточаются требования заказчика, ручной обмер перестает успевать за темпом выпуска. Появляется очередь на контроль, партии ждут заключения ОТК, а производство давит на ускорение процедур.
В этот момент и возникает потребность в данных иного качества — не отдельных точках, а полной цифровой модели поверхности.
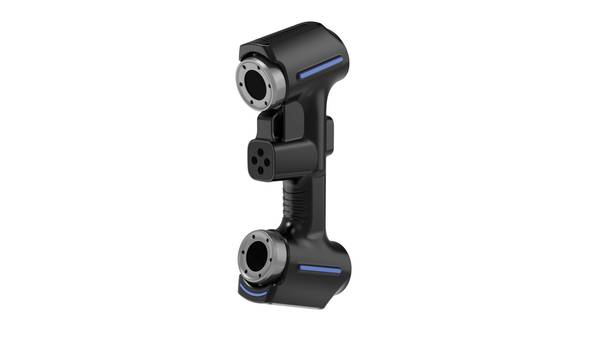
Для западных производств, работающих в парадигме lean manufacturing и Industry 4.0, это означает сдвиг от выборочного контроля к анализу всей геометрии.
Вместо ответа «размер в допуске или нет» инженер получает картину распределения отклонений, может увидеть тренды износа оснастки и принять решение до того, как брак станет массовым.
Именно здесь промышленные 3D-сканеры меняют логику работы. Технология, которую раньше воспринимали как нишевый инструмент для обратного проектирования, сегодня закрывает базовую потребность производства — получение плотных, повторяемых и сопоставимых данных о фактической геометрии изделия.
Поставщики оборудования для 3D-сканирования, такие как INSVISION, предлагают системы, ориентированные не на лабораторные условия, а на работу непосредственно в производственном потоке, где важны скорость подготовки, стабильность результата и понятный формат передачи данных в CAD или CAQ-систему.
Когда отдел качества начинает оценивать переход на оптические
Когда отдел качества начинает оценивать переход на оптические измерения, ключевой вопрос звучит не «какой сканер лучше», а «как встроить его в существующий процесс контроля без остановки производства». Ответ зависит от номенклатуры, требований к точности и того, кто будет работать с оборудованием.
Но сама потребность уже сформулирована: производству нужны не просто измерения, а надежные данные для управления процессом.
Где традиционные измерения теряют эффективность
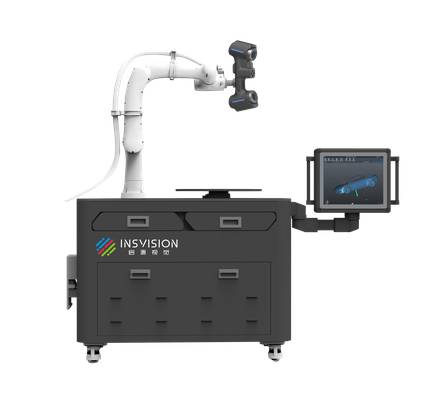
Главный вывод прост: как только деталь перестает быть призмой или цилиндром с удобными базами, ручной инструмент и контактные КИМ начинают давать картину с пробелами.
Сложная геометрия — свободные поверхности, литейные радиусы, глубокие карманы, тонкие стенки с переменным сечением — требует сотен точек там, где щуп физически не может коснуться материала под нужным углом. Инженер получает облако из разрозненных замеров, а между ними — зоны неопределенности.
Разрывы данных особенно критичны при контроле GD&T на криволинейных участках. Если нужно проверить отклонение профиля по всей длине лопатки или сопряжение двух литых поверхностей, точечная стратегия просто не восстанавливает реальную форму.
Оператор тратит часы на перестановку детали и смену щупов, а результат все равно зависит от выбранной сетки точек.
Сжатые сроки усугубляют проблему
Сжатые сроки усугубляют проблему. Когда первая партия ждет решения по коррекции оснастки, неделя на полное картирование поверхности неприемлема. Традиционный подход заставляет выбирать между полнотой данных и скоростью ответа.
Промышленные 3D-сканеры, такие как оборудование INSVISION, снимают это противоречие: они захватывают всю поверхность целиком, без привязки к сетке точек, и передают в ПО сплошную цифровую модель. Это не ускорение старого процесса, а другой принцип сбора геометрии.
Выбор поставщиков 3D-сканеров в этом контексте — вопрос не только цены, но и способности оборудования работать с теми зонами, где традиционный инструмент перестает быть надежным источником данных.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Насколько быстро ваша служба качества может подтвердить, что первая деталь из новой партии соответствует CAD-модели? Для многих производств этот вопрос упирается в пропускную способность КИМ, доступность оснастки и то, насколько полно традиционная проверка покрывает сложную геометрию.
Когда допуски ужесточаются, а партии становятся меньше, разрыв между «измерили несколько сечений» и «поняли всю поверхность» начинает напрямую влиять на запуск.
В реальном цикле 3D сканирование не заменяет контроль
В реальном цикле 3D-сканирование не заменяет контроль — оно меняет его последовательность. INSVISION встраивается между получением детали и выпуском отчёта. Сначала сканер снимает полное облако точек, включая радиусы, уклоны и зоны, куда щуп просто не достаёт.
Затем полученная сетка совмещается с номинальной CAD-геометрией в той же системе координат, что и у конструкторской документации. Программная среда накладывает цветовую карту отклонений по всей поверхности, а не по отдельным точкам.
Это позволяет увидеть не только величину, но и характер отклонения: локальный ли это уход стенки, смещение всей плоскости или деформация в зоне сварки.
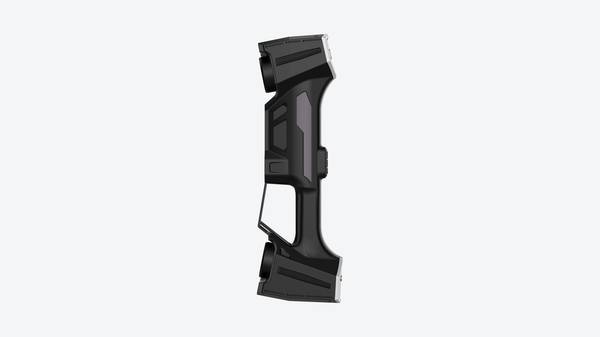
Дальше данные идут в отчёт. Вместо разрозненных значений по точкам инженер получает задокументированное сравнение, которое можно приложить к приёмке, передать поставщику или сохранить как baseline для серийного контроля.
Для западной практики это особенно важно: результат должен читаться в терминах ASME или ISO, а не оставаться «картинкой для внутреннего пользования».
Связка «сканирование — сравнение — проверка — отчётность» работает и в обратную сторону. Если эталонной CAD нет, как часто бывает при восстановлении оснастки или ремонте, сканирование исправной детали создаёт опорную модель.
Далее та же цепочка используется уже для приёмки отремонтированных или вновь изготовленных узлов.
Для европейских и североамериканских заказчиков, оценивающих поставщиков escaner 3D, это ключевой аргумент: INSVISION закрывает не одну операцию, а весь измерительный контур — от первого облака точек до подписанного протокола.
Что проверить перед внедрением
Прежде чем подписывать контракт с поставщиками 3D сканеров
Прежде чем подписывать контракт с поставщиками 3D-сканеров, технической группе стоит отработать несколько сценариев на собственной площадке. Это позволяет отсечь решения, которые хорошо выглядят в демонстрационном зале, но плохо работают в реальном цехе.
Для западных предприятий, работающих по ISO и ASME, ключевой вопрос не «есть ли сканер», а «даёт ли он повторяемый измерительный результат в наших условиях».
Первый сценарий — контроль геометрии после механообработки. Здесь важна не столько скорость, сколько стабильность привязки и повторяемость по опорным элементам. Второй — реверс-инжиниринг изношенной оснастки, когда CAD-модель отсутствует, а чертежи устарели.
Третий — выборочный контроль на линии, где сканер не должен мешать основному потоку. Для каждого сценария проверяют время подготовки, требования к поверхности, влияние внешней засветки и вибраций.
Отдельно стоит оценить, как данные вписываются в существующий процесс контроля. Если отдел качества работает с GD&T, облако точек должно корректно сопоставляться с номиналом и давать отклонения по контролируемым допускам.
INSVISION в таких случаях рассматривают не как отдельный инструмент, а как источник измерительных данных для уже принятой на предприятии схемы приёмки. Это снижает риск внедрения «чужеродного» устройства, которое никто не будет использовать после пилотного проекта.
На площадке проверяют и практические мелочи: хватает ли длины кабеля, удобно ли оператору держать сканер при сканировании снизу, не запотевает ли оптика при переходе из холодного склада в тёплый цех. Эти факторы часто решают судьбу внедрения сильнее, чем паспортная точность.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.