

Come valutare scanner 3D object nell’ispezione industriale
Nel frattempo il flusso produttivo rallenta. C’è poi la questione della condivisione dati. Il lavoro preliminare parte dalla definizione delle caratteristiche critiche.
Criticità nel controllo qualità di oggetti industriali con geometrie complesse
Nei reparti produzione occidentali, chi lavora in ottica lean manufacturing e Industria 4.0 conosce bene il problema: certi particolari non si lasciano misurare facilmente. Superfici ad alta riflessione, cavità profonde, fessure strette e angoli arrotondati mettono in difficoltà calibri, micrometri e anche CMM fisse.
Il tastatore non arriva dove serve, oppure serve troppo tempo per posizionare il pezzo, allinearlo e rilevare i punti critici. Nel frattempo il flusso produttivo rallenta.
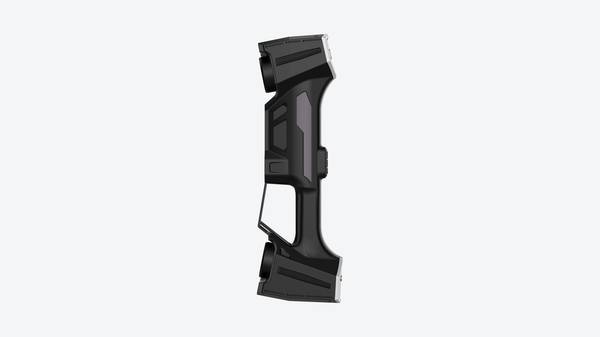
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Punti chiave
- Nei reparti produzione occidentali, chi lavora in ottica lean manufacturing e Industria 4.0 conosce bene il problema: certi particolari non si l…
- Prima che un singolo punto venga acquisito, la qualità del dato 3D è già stata in gran parte decisa a tavolino.
- Prima di avviare qualsiasi acquisizione, il tecnico di qualità definisce un percorso di scansione coerente con la geometria del componente.
- Dopo l’acquisizione, la nuvola di punti passa attraverso una fase di pulizia per rimuovere rumore, punti spuri e geometrie estranee.
C’è poi la questione della condivisione dati. Il valore rilevato in area qualità spesso resta su un foglio o in un file locale, mentre il team di processo avrebbe bisogno di una nuvola di punti completa per capire dove intervenire.
Quando il componente è critico e deve rispettare normative ISO o ASME, questa frammentazione diventa un rischio concreto di non conformità.
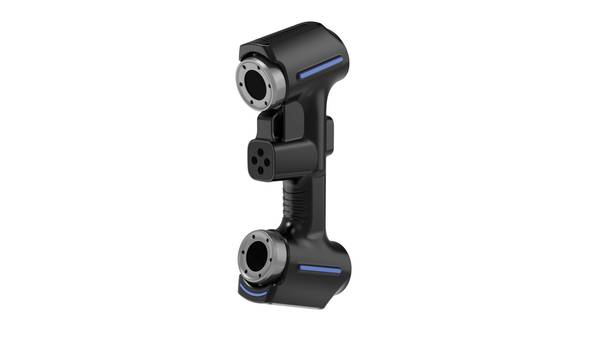
Uno scanner 3D object come quelli proposti da INSVISION cambia l’approccio: acquisisce l’intera superficie, anche nelle zone difficili da raggiungere, e restituisce un dato digitale utilizzabile da qualità, processo e progettazione.
La collaborazione interfunzionale smette di basarsi su misure puntuali e passa a un modello condiviso.
Fase di preparazione: coordinamento interfunzionale per scansioni adattate all’oggetto
Prima che un singolo punto venga acquisito, la qualità del dato 3D è già stata in gran parte decisa a tavolino.
Nei reparti dove la scansione non è un esercizio isolato ma parte del controllo processo, la differenza tra un rilievo utile e uno da rifare sta nel coordinamento tra responsabili qualità e tecnici di processo.
Chi arriva alla stazione di misura con un oggetto in mano e uno scanner 3D object già configurato a default, nella maggior parte dei casi sta già sbagliando.
Il lavoro preliminare parte dalla definizione delle caratteristiche critiche. Su un componente meccanico non si scansiona tutto con la stessa priorità: le aree di usura, le interfacce di montaggio, le zone con tolleranze geometriche ristrette o con richiami GD&T specifici vanno identificate prima, non dopo.
Il responsabile qualità indica dove si concentra il rischio di non conformità; il tecnico di processo traduce queste indicazioni in strategia di acquisizione: quali superfici richiedono densità di punti maggiore, dove servono passate ravvicinate, dove invece una nuvola più rada è sufficiente.
Su un particolare stampato, ad esempio, la zona di tenuta può richiedere una risoluzione molto più alta rispetto alle pareti esterne. Senza questo passaggio si ottengono file pesanti ma poveri di informazione dove serve davvero.
La valutazione delle condizioni di scansione è il secondo blocco del coordinamento. Ambiente di produzione, dimensioni dell’oggetto e tipo di superficie cambiano radicalmente l’approccio.
Una superficie lucida o alta riflettanza in un’officina con luce naturale variabile non si comporta come un pezzo sabbiato in sala metrologica. In questi casi si valuta se intervenire con opacizzante, se spostare l’acquisizione in un’area con illuminazione controllata o se modificare i parametri di esposizione.
Per oggetti di grandi dimensioni si pianifica la sequenza di passate e l’eventuale uso di riferimenti intermedi, mentre per componenti piccoli con dettagli stretti si ragiona su distanza di lavoro e profondità di campo utile.
La configurazione della soluzione di scanner 3D object INSVISION viene quindi adattata al caso specifico, non scelta da catalogo.
Il terzo elemento, spesso trascurato, è la tracciabilità del dato. Prima di acquisire si stabiliscono le regole di associazione: lotto di produzione, stazione di lavoro, data, operatore, eventuale ordine di lavorazione.
Un file di nuvole di punti senza questi riferimenti, in caso di non conformità emersa dopo giorni, vale poco. Le modalità di consegna dei risultati tra i reparti vanno definite nello stesso momento: chi riceve il dato, in quale formato, con quale nomenclatura, entro quale tempo.
Qualità e produzione devono condividere lo stesso criterio di archiviazione, altrimenti il dato 3D resta confinato nel PC della stazione di scansione.
Questo coordinamento preliminare non aggiunge tempo al processo: lo toglie. Evita rilievi ripetuti, file non confrontabili, contestazioni su chi ha misurato cosa e quando.
Per chi introduce la scansione 3D in un flusso produttivo occidentale, abituato a procedure documentate e audit di processo, la fase di preparazione è il punto in cui lo scanner 3D object INSVISION smette di essere uno strumento da laboratorio e diventa parte del sistema qualità.
Acquisizione dati: percorso di scansione ottimizzato per la cattura di ogni dettaglio
Prima di avviare qualsiasi acquisizione, il tecnico di qualità definisce un percorso di scansione coerente con la geometria del componente.
Non si tratta di una semplice traiettoria lineare: su un oggetto con fessure profonde, cavità ristrette o angoli arrotondati, la testa dello scanner deve cambiare orientamento più volte, avvicinarsi alle zone critiche e allontanarsi dove la superficie è più aperta.
Questo approccio consente di raccogliere punti anche là dove i sistemi a contatto o le CMM tradizionali non arrivano, evitando occlusioni e riducendo il numero di passate.
Le superfici ad alta riflessione rappresentano un caso tipico. In questi punti il tecnico regola l’angolo di incidenza e, quando necessario, applica un trattamento opacizzante leggero solo sulla zona interessata, senza estenderlo all’intero pezzo.
Il percorso di scansione viene quindi adattato in tempo reale: si osserva la nuvola di punti che si forma sullo schermo e si decide se ripetere un passaggio, cambiare direzione o integrare con una ripresa ravvicinata.
Con la soluzione INSVISION, questa fase non richiede di fermare il flusso produttivo per lunghi periodi. Il sistema si adatta a componenti di precisione di piccole dimensioni come a strutture più estese, mantenendo la stessa logica di acquisizione e verifica.
Durante la scansione, il tecnico di qualità esegue un controllo immediato della completezza dei dati. Eventuali lacune nella nuvola di punti vengono identificate sul posto, non a valle, quando il pezzo è già stato rimontato o spedito.
Se si nota un’anomalia visibile, come una zona di usura anomala, una bava o una deformazione locale, il tecnico registra una nota contestuale associata alla scansione. Questa annotazione viaggia insieme ai dati grezzi e arriva al team di processo per un controllo preliminare di coerenza con le attese.
In questo modo il reparto qualità non consegna solo una nuvola di punti, ma un pacchetto informativo già filtrato e commentato, che riduce le ambiguità nelle fasi successive di analisi o reverse engineering.
La condivisione dei dati grezzi avviene prima della lavorazione completa della mesh o dell’allineamento al CAD. Il team di processo può così valutare se la campagna di misura ha coperto tutte le aree richieste, se le tolleranze dimensionali sono leggibili e se occorre pianificare una nuova acquisizione mirata.
Per oggetti di grandi dimensioni, come strutture o assiemi complessi, questa verifica preliminare evita di scoprire errori di copertura solo dopo ore di elaborazione.
Il flusso resta quindi allineato ai ritmi di fabbrica: si acquisisce, si verifica, si annota e si passa il dato a chi deve utilizzarlo, senza interrompere eccessivamente la produzione.
Elaborazione dati e analisi delle deviazioni: revisione collaborativa delle anomalie
Dopo l’acquisizione, la nuvola di punti passa attraverso una fase di pulizia per rimuovere rumore, punti spuri e geometrie estranee. Il dataset viene quindi allineato al modello CAD di riferimento.
Nei casi in cui il disegno originale non esiste, come per i rulli di laminazione usurati o componenti legacy, si utilizza invece un modello di riferimento ricavato da un pezzo conforme o da una scansione precedente.
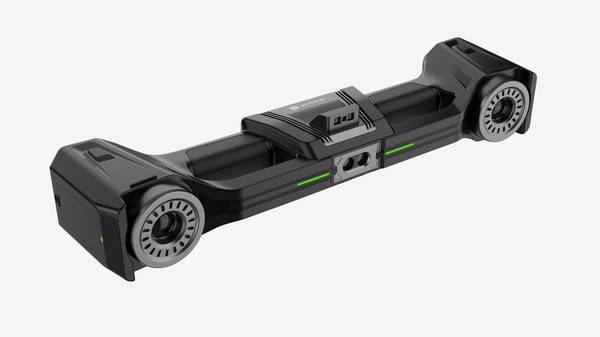
Il passo successivo è il calcolo delle deviazioni rispetto alle tolleranze specificate. Il software genera mappe colorimetriche che evidenziano le zone fuori specifica, con valori puntuali per ogni area critica.
A questo punto entra in gioco la collaborazione tra qualità e processo: le anomalie vengono classificate per gravità, distinguendo tra scostamenti accettabili, difetti borderline e non conformità che richiedono intervento immediato.
I casi dubbi vengono rivisti congiuntamente sul modello 3D condiviso. L’evidenza visiva sostituisce lunghe discussioni basate su misure puntuali: il team decide rapidamente se accettare il pezzo, scartarlo o intervenire sul processo produttivo.
Quando richiesto dal team di processo o R&D, la stessa acquisizione può generare modelli 3D completi per attività di progettazione inversa, come nel caso di staffe motociclistiche o interfacce di montaggio da riprogettare.
Consegna risultati e protocolli di ricontrollo: integrazione con i sistemi di gestione qualità
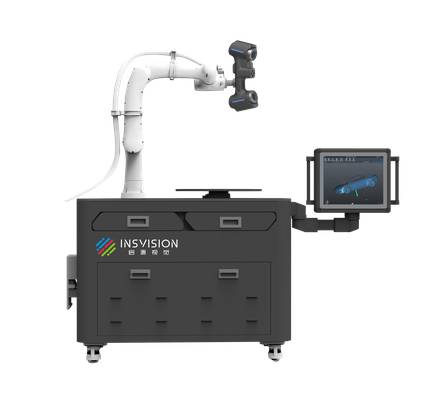
Il valore di uno scanner 3D object in un contesto industriale non si esaurisce nella fase di acquisizione: ciò che conta è come i dati entrano nel flusso qualità e restano utilizzabili nel tempo. Per questo INSVISION struttura la consegna dei risultati secondo due percorsi distinti ma complementari.
Da un lato, report di ispezione standardizzati conformi ai requisiti ISO/ASME, con mappe di deviazione a colori che rendono immediata la lettura degli scostamenti rispetto al nominale o al riferimento acquisito.
Dall’altro, modelli 3D completi destinati alla progettazione inversa, quando l’obiettivo non è il controllo dimensionale ma la ricostruzione di geometrie mancanti o usurate.
La tracciabilità è garantita dall’integrazione con i sistemi MES e QMS aziendali. I dati grezzi, le nuvole di punti e i report finali vengono archiviati con riferimenti univoci a lotto, ordine di produzione e stazione di misura.
Questo consente di recuperare in qualsiasi momento la storia metrologica di un componente, supportando audit interni e di terza parte senza ricostruzioni manuali.
Per i reparti qualità che operano in ottica lean, questa continuità elimina i colli di bottiglia legati alla ricerca di documentazione cartacea o file sparsi su unità di rete.
I protocolli di ricontrollo vengono definiti congiuntamente dai team di qualità e processo, non calati dall’alto.
Si stabilisce quando una nuova scansione è necessaria: dopo una modifica al processo di stampaggio o lavorazione, per lotti successivi quando si sospetta una deriva termica o di usura utensile, oppure per verificare componenti in servizio soggetti a fatica o corrosione.
I criteri di accettazione sono condivisi prima dell’avvio, con soglie di tolleranza esplicite e regole di escalation per le non conformità borderline. L’archiviazione dei dati storici consente analisi di tendenza nel tempo, trasformando la scansione da singolo evento di controllo a strumento di miglioramento continuo.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.