

Perché lo structured light scanner 3D non si valuta solo sulla precisione
Perché lo structured light scanner 3D non si valuta solo sulla precisione. È una semplificazione comprensibile, ma rischiosa.
Perché molti valutano uno structured light scanner 3D solo per la precisione dichiarata
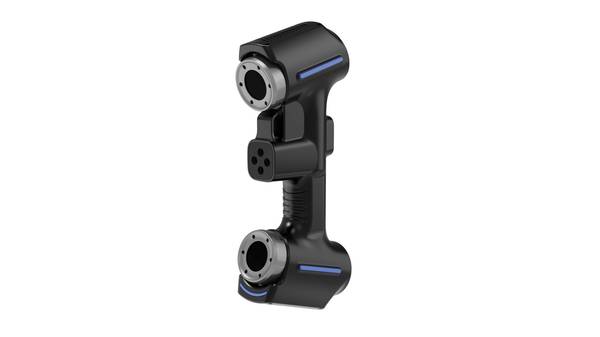
La selezione di uno structured light scanner 3D nei contesti industriali occidentali tende ancora a concentrarsi su un unico parametro: la precisione riportata in scheda tecnica.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Ingegneri, responsabili qualità e procurement partono spesso dal presupposto che un valore nominale più basso, espresso in millesimi di millimetro, si traduca automaticamente in maggiore valore operativo e in un ritorno sull’investimento più solido. È una semplificazione comprensibile, ma rischiosa.
Questa tendenza si inserisce in un quadro più ampio di lean manufacturing e Industria 4.0, dove la pressione per controlli rapidi, ripetibili e a basso costo spinge a comprimere i criteri di valutazione pur di accelerare la decisione di acquisto.
Nei settori automotive OEM, aerospaziale MRO, dispositivi medici ed energia, le tolleranze strette rendono la precisione un fattore critico: nessuno lo mette in discussione. Il problema nasce quando diventa l’unico fattore considerato.
In officina, però, la precisione dichiarata non opera mai da sola. Interagisce con la stabilità della misura in condizioni reali, con la profondità di campo, con l’area di scansione effettiva e con la ripetibilità su superfici difficili.
Uno strumento può dichiarare un’accuratezza eccellente in laboratorio e poi mostrare derive quando la temperatura cambia, quando il pezzo è lucido o quando l’operatore deve coprire geometrie profonde. Chi valuta solo il dato nominale rischia di acquistare un valore teorico, non una capacità produttiva.
I costi nascosti emergono dopo. Se lo scanner richiede più setup per completare una scansione, se il tracking perde il riferimento su componenti grandi, se il software non gestisce bene le nuvole di punti, il tempo di ispezione cresce. E il tempo, in produzione, è il primo costo che sfugge alla scheda tecnica.
Questo articolo affronta i limiti di un approccio basato solo sulla precisione dichiarata.
Propone invece un framework di validazione più rigoroso, pensato per contesti produttivi reali, dove contano anche la stabilità della misura, la copertura del campo, la gestione dei riferimenti e la qualità del dato restituito al reparto qualità.
L’obiettivo non è sminuire la precisione, ma collocarla dentro una valutazione orientata al valore operativo, all’efficienza e alla riduzione dei costi nascosti.
I costi nascosti di una valutazione basata solo sulla precisione dichiarata
Chi acquista uno structured light scanner 3D guarda spesso un solo numero: la precisione dichiarata. In laboratorio quel valore ha senso. In produzione, molto meno. Le condizioni reali cambiano tutto.
Vibrazioni della linea, illuminazione ambientale instabile, superfici lucide o verniciate, pezzi posizionati male, velocità di scansione imposta dal ciclo produttivo: ogni variabile incide sul risultato finale.
Sintesi dello scenario
Un modo pratico per leggere l’articolo è partire da questo scenario:
- I costi nascosti di una valutazione basata solo sul…: Chi acquista uno structured light scanner 3D guarda spesso un solo numero: la precisione dichiarata.
- Un framework di validazione orientato al valore ope…: La scelta di uno structured light scanner 3D non dovrebbe basarsi su una scheda tecnica, ma su un percorso di vali…
- Le soluzioni INSVISION per una validazione concreta…: Il punto di partenza è semplice: uno scanner 3D a luce strutturata si valuta sul campo, non sulla scheda tecnica.
Le conseguenze non sono teoriche. Misurazioni non ripetibili generano dubbi sulla qualità e discussioni interne. Rilavorazioni e scarti non previsti aumentano i costi. I colli di bottiglia nel controllo qualità allungano i tempi di consegna.
La tracciabilità richiesta da ISO e ASME diventa difficile da dimostrare, con possibili ripercussioni contrattuali. E cresce la dipendenza da personale specializzato che interpreta dati incerti.
Un acquisto basato solo sulla precisione dichiarata, senza validazione sulle condizioni reali del proprio stabilimento, rischia di trasformarsi in un investimento non redditizio: lo scanner non si integra nei processi esistenti e i benefici attesi non si materializzano.
INSVISION affronta questo problema partendo dal contesto applicativo, non dal datasheet.
Cosa verificare sul campo per valutare il valore reale di uno structured light scanner 3D
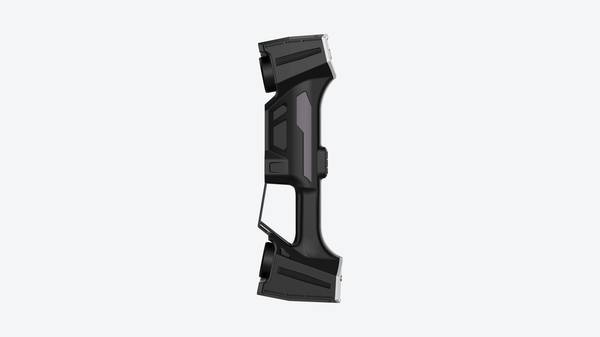
Prima di firmare un ordine, un responsabile qualità dovrebbe chiedere al fornitore di uscire dalla sala demo e mettere lo strumento davanti ai pezzi veri dello stabilimento. Non campioni lucidati ad arte, ma componenti con le finiture, le dimensioni e le tolleranze tipiche della produzione quotidiana.
La domanda da porre non è se lo scanner funziona, ma se funziona sul vostro pezzo, nella vostra cella di controllo, con il vostro operatore.
La prima verifica da richiedere è una prova pratica di scansione su almeno tre campioni propri, possibilmente con geometrie critiche e superfici difficili. Questo serve a capire se le prestazioni dichiarate reggono il confronto con le esigenze specifiche, non con un benchmark generico.
Poi va controllata la ripetibilità: ripetere la scansione più volte in condizioni operative reali, non in laboratorio climatizzato. Se i risultati oscillano oltre la tolleranza richiesta, il dato tecnico serve a poco.
Altri parametri da valutare sul campo includono la profondità di campo e l’area di scansione in relazione ai pezzi da analizzare. Un’area ampia riduce i riposizionamenti e accorcia i tempi di controllo, mentre una profondità di campo adeguata evita continue regolazioni.
Va inoltre verificata la qualità dei dati generati e la loro compatibilità con i software CAD e di gestione qualità già in uso: se serve un middleware aggiuntivo o una conversione manuale, il costo nascosto emerge subito.
Infine, la tracciabilità delle misurazioni è un punto spesso trascurato ma decisivo per la conformità normativa in settori come automotive, aerospace o medicale.
Un fornitore serio, come INSVISION, dovrebbe accettare queste prove senza riserve e fornire output documentabili e verificabili, non semplici dichiarazioni di prestazione. Il valore reale di uno structured light scanner 3D si misura sul campo, non sul catalogo.
Un framework di validazione orientato al valore operativo
La scelta di uno structured light scanner 3D non dovrebbe basarsi su una scheda tecnica, ma su un percorso di validazione che leghi ogni parametro a un risultato operativo misurabile.
Questo vale soprattutto nei settori manifatturieri occidentali, dove tolleranze strette, cicli di consegna e costi della non qualità pesano in modo concreto sul margine.
Il framework qui proposto serve a ridurre il rischio di acquistare capacità di misura che poi non si traduce in valore per la linea, per il laboratorio qualità o per l’ufficio tecnico.
Il primo passaggio è la definizione preliminare dei requisiti specifici. Occorre chiarire il tipo di pezzi da scansionare, le tolleranze richieste, la velocità di scansione necessaria per rispettare i cicli produttivi e l’ambiente di utilizzo, che può essere una linea di produzione, un laboratorio qualità o un’officina. Vanno inoltre considerate l’integrazione con i sistemi informativi esistenti e il budget totale di progetto, inclusi formazione e integrazione. Solo con questi vincoli espliciti la valutazione successiva può essere oggettiva.
Il secondo passaggio è la prova pratica su campioni propri. Prima della dimostrazione vanno definiti criteri di accettazione chiari, legati ai risultati operativi attesi: tempo di scansione su un componente rappresentativo, completezza della nuvola di punti su geometrie critiche, ripetibilità su più acquisizioni, qualità del confronto con il CAD di riferimento. Senza criteri scritti prima della prova, qualsiasi scanner sembra adeguato.
Il terzo passaggio riguarda l’usabilità per il team operativo. Vanno valutati tempi di apprendimento, facilità di utilizzo per personale non specializzato e dipendenza da figure esperte.
Un sistema che richiede un metrologo dedicato su ogni turno genera costi di gestione del personale che possono superare il beneficio iniziale. In ottica lean, lo scanner dovrebbe ridurre il collo di bottiglia della misura, non spostarlo altrove.
Il quarto passaggio è la verifica della conformità normativa e della tracciabilità dei dati. In contesti automotive, aerospace o medicale, i dati di misura devono essere archiviabili, associabili al lotto e al pezzo, e riesaminabili in audit.
La mancanza di tracciabilità espone a costi di non conformità, rilavorazioni e contestazioni con il cliente finale. Un sistema di scansione che produce file non strutturati o non esportabili nei formati richiesti può creare più problemi di quanti ne risolva.
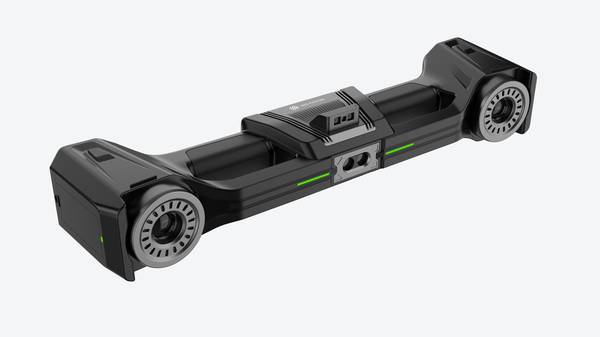
Il quinto passaggio è la valutazione del supporto tecnico e della formazione fornita dal fornitore. L’implementazione reale di uno scanner 3D non si esaurisce con l’installazione. Servono avvio assistito, formazione sul flusso di lavoro specifico e disponibilità a intervenire quando il sistema entra in produzione.
Un supporto carente si traduce in fermo linea, utilizzo parziale dello strumento e costi aggiuntivi non previsti.
Applicando questo framework, l’azienda evita investimenti non allineati alle esigenze reali e seleziona la soluzione che genera valore nel tempo.
Nel caso di INSVISION, la validazione può essere condotta sui pezzi propri del cliente, con l’obiettivo di verificare non solo la qualità della nuvola di punti, ma anche l’inserimento del sistema nel flusso esistente: dalla scansione al report di misura, fino all’archiviazione tracciabile.
Questo approccio consente di valutare lo scanner come una risorsa produttiva, non come uno strumento da laboratorio isolato.
Le soluzioni INSVISION per una validazione concreta e orientata al valore
Il punto di partenza è semplice: uno scanner 3D a luce strutturata si valuta sul campo, non sulla scheda tecnica.
Per un responsabile qualità industriale, la validazione di uno strumento di misura passa da condizioni al contorno, ripetibilità su campioni reali e producibilità dei dati all’interno dei processi già esistenti.
Le soluzioni INSVISION sono progettate tenendo conto proprio di questo: non solo precisione nominale, ma prestazioni consistenti quando lo scanner esce dal laboratorio metrologico e viene usato in officina, vicino alla linea, con variazioni di temperatura, illuminazione instabile e superfici non cooperative.
L’approccio INSVISION alla validazione parte da un principio operativo: ridurre lo scarto tra prestazioni dichiarate e risultati ottenuti nel contesto produttivo reale.
Molti responsabili qualità conoscono bene il problema: uno strumento che in condizioni controllate produce nuvole di punti eccellenti, ma che in reparto mostra derive, perdita di dettaglio su geometrie complesse o tempi di acquisizione non coerenti con il takt time.
Le soluzioni INSVISION affrontano questa discrepanza lavorando sulla robustezza del dato in ambienti non controllati, non solo sulla risoluzione teorica. Il risultato è una riduzione dei costi nascosti legati a misurazioni ripetute, rilievi non conformi e fermate non pianificate per verifiche supplementari.
La validazione concreta passa anche dalla compatibilità con i flussi di qualità esistenti. I dati di scansione generati dagli scanner INSVISION sono tracciabili e compatibili con i principali software di gestione qualità e CAD.
Questo aspetto ha un impatto diretto sui costi di implementazione: non serve costruire un’isola metrologica separata, né formare il personale su un ecosistema proprietario chiuso.
Il reparto qualità può integrare le nuvole di punti nei report dimensionali già previsti, nelle procedure di first-article inspection e nei controlli di processo senza stravolgere la documentazione esistente.
Un elemento distintivo dell’approccio INSVISION è il supporto alla validazione tramite prove pratiche su campioni specifici del cliente.
Prima di adottare una soluzione, il responsabile qualità può testare lo scanner sulle proprie applicazioni reali: un particolare stampato, un componente meccanico con tolleranze strette, una superficie di accoppiamento critica.
Questa fase consente di valutare non solo la qualità del dato, ma anche i benefici operativi in termini di efficienza e riduzione dei costi, con riferimento alle tolleranze e ai requisiti dimensionali effettivi del prodotto.
In questo modo, la decisione di investimento si basa su evidenze misurabili, non su promesse generiche.
I settori in cui le soluzioni INSVISION sono già utilizzate con successo includono automotive, meccanica industriale, produzione di energia e fabbricazione di stampi e matrici.
In questi contesti, la tracciabilità delle misurazioni, la ripetibilità dei controlli e l’ottimizzazione dei tempi di qualità sono requisiti critici per la competitività.
La capacità di documentare una misurazione, archiviarla e richiamarla in sede di audit o di contestazione fornitore-cliente rappresenta un valore che va oltre il singolo controllo dimensionale: è un asset di processo che riduce il rischio di non conformità e accelera la risoluzione delle controversie tecniche.
Definire i casi d’uso prioritari per massimizzare il ritorno sull’investimento
L’adozione di uno structured light scanner 3D in ambito industriale non segue quasi mai una logica “plug and play” universale.
Chi si aspetta che un singolo dispositivo risolva contemporaneamente ogni esigenza di misura, controllo e digitalizzazione rischia di disperdere l’investimento su troppi fronti senza ottenere risultati misurabili su nessuno.
La pianificazione dei casi d’uso prioritari è quindi il primo vero passo per trasformare uno strumento tecnico in una leva operativa.
Le soluzioni INSVISION si prestano in modo particolarmente efficace a contesti dove la ripetibilità della scansione e la tracciabilità del dato contano quanto la precisione assoluta: controlli qualità in linea e in laboratorio, reverse engineering di componenti industriali, rilevazione di usure e difetti su pezzi in esercizio, verifica di stampi e matrici.
In tutti questi scenari, il valore non sta soltanto nella nuvola di punti acquisita, ma nella possibilità di confrontare quel dato con un riferimento CAD o con una scansione precedente, documentando scostamenti, derive dimensionali e condizioni limite prima che diventino non conformità.
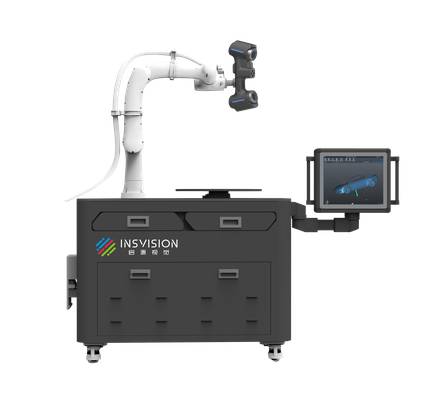
Il consiglio operativo è di partire da applicazioni ad alto impatto, dove i benefici in termini di riduzione delle rilavorazioni, ottimizzazione dei tempi di controllo e miglioramento della tracciabilità sono immediatamente visibili.
Un percorso di implementazione graduale, che preveda prima un caso pilota con criteri di accettazione chiari e poi l’estensione ad altri processi, consente di dimostrare rapidamente il valore della soluzione e di costruire il consenso interno necessario per ampliarne l’uso.
Una pianificazione attenta dei casi d’uso non è un vincolo: è ciò che permette di massimizzare il ritorno sull’investimento e di allineare la tecnologia alle esigenze di efficienza e riduzione dei costi dell’azienda.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.