

Как выбрать 3D-сканер для обратного инжиниринга под разные производственные задачи
3D-сканер for обратный инжиниринг: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Когда цех.
Производственный контекст и потребность в измерениях
Когда цех переходит от единичного ремонта оснастки к
Когда цех переходит от единичного ремонта оснастки к серийному контролю геометрии, требования к измерительному участку меняются быстро. Ещё вчера хватало ручного инструмента и плиты с индикаторами, а сегодня технолог запрашивает полное облако точек по всей поверхности корпуса.
При этом деталь нельзя везти в лабораторию на полдня — партия стоит у станка, и каждая остановка конвейера считается в деньгах. В такой ситуации классическая координатно-измерительная машина часто оказывается узким местом: подготовка, базирование, написание программы, последовательный обход точек.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Всё это корректно, но медленно для обратного инжиниринга сложных поверхностей.
Ключевые моменты
- Когда цех переходит от единичного ремонта оснастки к серийному контролю геометрии, требования к измерительному участку меняются быстро.
- Главный вывод прост: как только деталь перестаёт быть призматической, ручной инструмент и координатно-измерительные машины начинают работать про…
- Существует распространенное заблуждение, что 3D-сканер для обратного инжиниринга — это автономный инструмент, который выдает готовую CAD-модель…
- Проверка на площадке: что уточнить до внедрения 3D-сканера для обратного инжиниринга
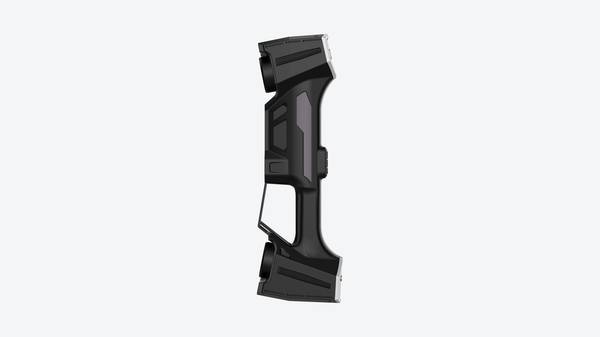
Именно здесь появляется запрос на 3D-сканер для обратного инжиниринга. Задача уже не в том, чтобы снять десять контрольных размеров, а в том, чтобы получить полную цифровую модель изношенного кронштейна, лопатки, пластикового корпуса или отливки.
Отдел качества ждёт не отчёт с отклонениями по трём точкам, а пригодную для CAD-среды геометрию. Конструктору нужны сечения, кривые, поверхности. Технологу — понимание, где именно уходит форма после литья или сварки. Без плотных и повторяемых данных все дальнейшие решения строятся на догадках.
Отдельная нагрузка ложится на контроль первой детали и межоперационный контроль. Если сканирование занимает больше времени, чем сама операция механообработки, процесс выстраивается вокруг измерения, а не наоборот.
Поэтому при выборе оборудования важно смотреть не только на заявленную точность, но и на удобство работы в цехе: насколько быстро оператор готовит сцену, насколько стабильны данные при вибрациях и перепадах освещения, как передаётся результат в CAD.
Для западного производства это вопрос не столько технологии, сколько предсказуемости: сканирование должно давать одинаково пригодный результат в утреннюю смену и после обеда, на первом изделии и на двадцатом.
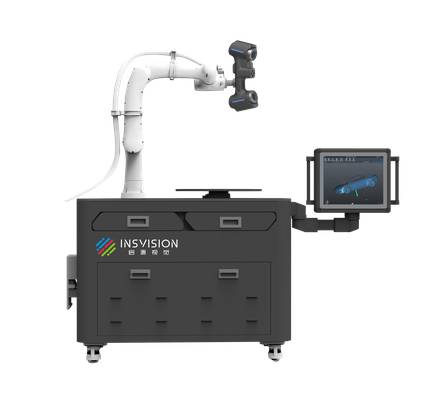
Оборудование INSVISION в этом контексте интересно тем, что закрывает именно производственную цепочку: от быстрого снятия геометрии до передачи модели в привычные форматы. Когда инженеру нужен не просто «красивый скан», а рабочая основа под реверс-инжиниринг, на первый план выходит стабильность данных.
Ошибка в геометрии на этапе оцифровки дальше умножается на все последующие операции — от построения CAD до финишной обработки. Поэтому потребность в измерениях на современном участке формулируется просто: полные данные, полученные быстро и без зависимости от навыка конкретного оператора.
Где традиционные измерения теряют эффективность
Главный вывод прост как только деталь перестаёт быть
Главный вывод прост: как только деталь перестаёт быть призматической, ручной инструмент и координатно-измерительные машины начинают работать против вас.
Микрометр, штангенциркуль и даже КИМ с щупом хорошо справляются с плоскостями, цилиндрами и отверстиями, но сложная геометрия — лопатки, корпуса с органическими поверхностями, литые переходы — превращает измерение в компромисс.
Вы получаете несколько сечений, строите аппроксимацию и теряете реальную форму между точками.
Вторая проблема — разрывы данных. КИМ даёт координаты в отдельных точках, а не сплошное облако. Для обратного инжиниринга этого недостаточно: CAD-модель приходится «дорисовывать» вручную, что вносит субъективность.
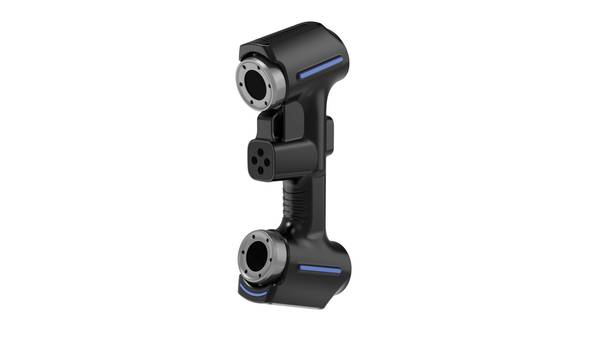
3D-сканер для обратного инжиниринга закрывает этот разрыв, фиксируя сотни тысяч точек на участке и восстанавливая фактическую геометрию без домыслов.
Сжатые сроки усугубляют ситуацию. Переналадка КИМ под новую деталь, написание программы измерения, отладка траекторий щупа — это часы или дни. Когда требуется первая статья или аварийный ремонт узла, такое ожидание неприемлемо.
Сканнер снимает полную поверхность за один проход, а данные уходят в CAD для сравнения с номиналом или построения модели под оснастку. Традиционный контроль остаётся для серийных призматических деталей, но на сложной геометрии и при дефиците времени он просто не успевает.
Как 3D-сканирование встраивается в процесс
Существует распространенное заблуждение что 3D сканер для обратного
Существует распространенное заблуждение, что 3D-сканер для обратного инжиниринга — это автономный инструмент, который выдает готовую CAD-модель сразу после нажатия кнопки.
На практике ценность сканирования проявляется только тогда, когда оно встроено в замкнутый цикл: оцифровка, сравнение с эталоном, проверка допусков и формирование отчетности. Если выпадает хотя бы один этап, вы получаете просто облако точек, а не инженерный результат.
В реальном производственном цикле INSVISION 3D-сканер сначала фиксирует фактическую геометрию детали или оснастки. Затем полученная полигональная модель сопоставляется с номинальной CAD-геометрией, либо служит основой для восстановления конструкторской документации на изношенный узел.
Далее выполняется анализ отклонений по ключевым сечениям и GD&T-позициям, после чего формируется отчет для конструкторов, технологов или службы качества.
Такой порядок позволяет не просто получить модель, а подтвердить, что она пригодна для дальнейшей работы: механической обработки, литья, сборки или контроля серийных изделий.
Особенно это важно при обратном инжиниринге оснастки, когда нет исходных чертежей. Сканер передает геометрию в среду сравнения, где выявляются зоны износа, усадки или локальных деформаций. Только после этого имеет смысл говорить о восстановлении параметров или проектировании замены.
Без встроенной проверки легко тиражировать уже существующую ошибку.
Что проверить перед внедрением
Проверка на площадке что уточнить до внедрения 3D
Проверка на площадке: что уточнить до внедрения 3D-сканера для обратного инжиниринга
Сдвиг в сторону цифровых двойников и реверс-инжиниринга старых деталей заставляет заводы быстрее принимать решения о покупке оборудования. Но до подписания заявки стоит выехать на площадку и проверить несколько вещей, которые потом определят, будет ли сканер реально работать или просто стоять в лаборатории.
Первый фильтр — габариты и свобода перемещения. Если объекты крупные, например корпусные детали или оснастка, важно понять, нужен ли сканер с трекером.
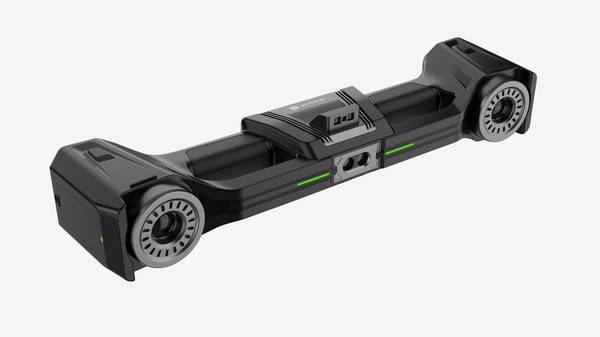
По данным INSVISION, система industrial 3D-сканер обеспечивает область сканирования до 1100×800 мм для сканера и до 2600×2200 мм при работе с трекером, с глубиной резкости 650 мм и 2300 мм соответственно.
Это принципиально меняет сценарий: можно сканировать не по частям с переклейкой маркеров, а сразу большими проходами.
Второй момент — состояние поверхности. Блестящий металл, тёмные пластики, масляные пятна требуют матирования. Если деталь нельзя покрывать спреем, нужно заранее обсудить это с поставщиком и проверить на тестовом образце.
Третий пункт требуемая точность
Третий пункт — требуемая точность. Для обратного инжиниринга часто достаточно точности до 0,020 мм у сканера industrial 3D-сканер, но если параллельно планируется контроль геометрии, стоит зафиксировать допуски в задании. Точность трекера — до 0,025 мм, и это надо учитывать при работе с крупными сборками.
Четвёртый вопрос — формат выходных данных. INSVISION industrial 3D-сканер отдаёт STL, PLY, TXT и другие форматы, но для передачи в CAD может потребоваться конвертация в STEP или IGES. Это не всегда входит в базовую поставку, поэтому уточняйте заранее.
Пятый пункт — такт и повторяемость. Если сканирование встроено в серийный процесс, а не в разовые работы, важно проверить, как быстро оператор сможет повторять одинаковые сценарии без ручной подгонки. На площадке это видно сразу: сколько времени уходит на подготовку, калибровку и сам проход.
Не стесняйтесь привозить свои реальные детали на демо. Это лучший способ понять, подходит ли 3D-сканер для обратного инжиниринга под ваши задачи, а не под картинку из презентации.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.