

keyence scanner 3D vl-800: criteri pratici per i team di produzione
Un particolare può passare il collaudo iniziale e poi accumulare scostamenti su superfici libere o raggi di raccordo che il calibro non intercetta.
Contesto produttivo e bisogno di misura
Contesto produttivo e bisogno di misura
Il punto non è se vi serve uno scanner 3D, ma se il vostro attuale processo di misura regge l’aumento dei volumi e la riduzione dei tempi di setup.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Nelle linee occidentali, specialmente in automotive e aerospace MRO, la pressione sui controlli è cambiata: non basta più la verifica a campione con calibro o CMM tradizionale quando il cliente chiede report dimensionali completi su ogni lotto.
Il rischio più comune è sottovalutare la deriva tra primo articolo e produzione in serie. Un particolare può passare il collaudo iniziale e poi accumulare scostamenti su superfici libere o raggi di raccordo che il calibro non intercetta. È qui che il dato affidabile diventa il vero collo di bottiglia.
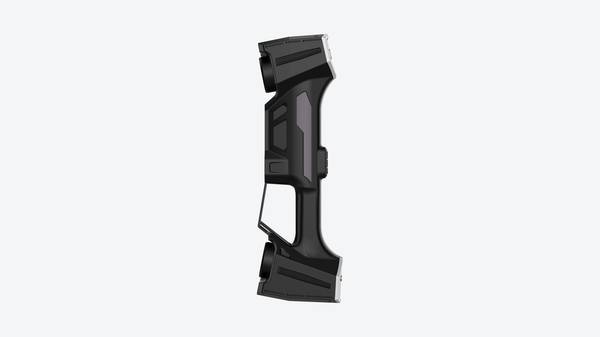
Un sistema come il Keyence scanner 3D VL-800 entra in questo discorso non come sostituto universale della CMM, ma come strumento per estendere la copertura di misura dove prima si lavorava per eccezione.
La riflessione da fare in reparto è semplice: quante non conformità sfuggono oggi perché il piano di controllo non prevede un rilievo completo della geometria? Se la risposta non è misurabile, il problema non è lo strumento, ma l’assenza di un dato numerico su cui decidere.
INSVISION propone un approccio che parte dall’oggetto da ispezionare e dal tipo di deliverable richiesto, non dalla scheda tecnica. Questo cambia il modo di valutare l’investimento: prima si definisce il task di misura, poi si verifica se la tecnologia 3D riduce il tempo per ottenere un report ripetibile.
In molti casi il beneficio non sta nella precisione assoluta dichiarata, ma nella possibilità di acquisire centinaia di punti su una flangia o su un profilo estruso in pochi minuti, con un dato confrontabile tra turni diversi.
Chi valuta oggi un upgrade del controllo qualità dovrebbe chiedersi se il processo attuale è in grado di generare evidenze sufficienti per un audit cliente o per una deroga di fornitura. Se la risposta è incerta, il gap non è tecnologico ma informativo.
Domande frequenti
Che cosa va verificato in Contesto produttivo e bisogno di misura?
Il punto non è se vi serve uno scanner 3D, ma se il vostro attuale processo di misura regge l’aumento dei volumi e la riduzione dei tempi di setup.
Che cosa va verificato in Dove la misura tradizionale mostra i limiti?
L’ispezione dimensionale, per anni, si è appoggiata a strumenti consolidati: calibri, micrometri, tastatori a contatto, macchine di misura.
Che cosa va verificato in Inserire la scansione 3D nel flusso operativo?
Chi valuta un sistema di scansione 3D per uso industriale parte quasi sempre dalla stessa domanda: come si inserisce davvero nel lavoro quotidiano, senza creare un’isola tecnologi…
Dove la misura tradizionale mostra i limiti
Dove la misura tradizionale mostra i limiti
L’ispezione dimensionale, per anni, si è appoggiata a strumenti consolidati: calibri, micrometri, tastatori a contatto, macchine di misura. Funzionano bene quando il pezzo è semplice, la tolleranza è ampia e la geometria è accessibile. Ma quando il componente cambia natura, quel modello entra in crisi.
Non per colpa dell’operatore. Per limiti intrinseci dello strumento.
Il primo vincolo riguarda le geometrie complesse. Superfici organiche, nervature, sottosquadri, raggi variabili, profili di estrusione con cavità interne: il tastatore segue punti discreti, non descrive la forma. Il calibro controlla una quota alla volta.
Il risultato è una nuvola rada, che lascia scoperte le zone critiche. In un settore come l’automotive o la componentistica meccanica, dove il controllo di forma e posizione è sempre più richiesto, la misura puntuale non basta più. Servono mappe di deviazione continue, confrontabili con il CAD.
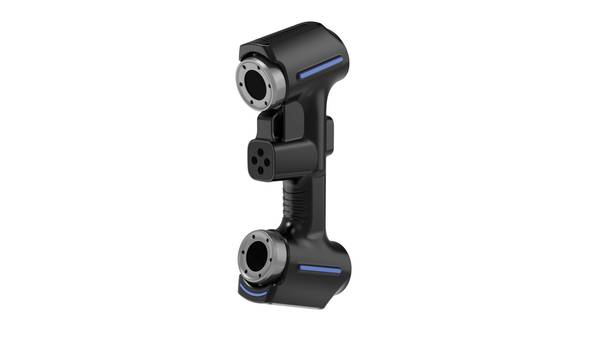
Il secondo limite è la continuità dei dati. Con la misura tradizionale si ottengono valori isolati, spesso trascritti a mano o inseriti in fogli elettronici. Ogni passaggio introduce variabilità. E quando il report arriva in sala metrologica, il pezzo è già stato lavorato, montato o spedito. Manca una rappresentazione digitale completa, interrogabile a posteriori. I sistemi di scansione 3D industriale INSVISION, come la categoria di scanner 3D in cui rientra anche il keyence scanner 3D vl-800, rispondono proprio a questa esigenza: generare un dato denso, coerente e archiviabile, non una sequenza di punti scollegati.
Il terzo vincolo è il tempo. Una prima ispezione su un particolare stampato o fuso può richiedere ore, tra piazzamento, allineamento e singole battute. Se poi il pezzo va misurato in più sezioni o su lotti ripetuti, i tempi si moltiplicano.
In un contesto produttivo occidentale, dove il first-article inspection e il controllo in-process sono sempre più richiesti dai clienti OEM, il ritardo nella validazione dimensionale diventa un collo di bottiglia. Non è raro che il collaudo tradizionale imponga di fermare la produzione in attesa dell’esito.
Qui si inserisce il cambio di approccio. La scansione 3D non elimina il tastatore, ma lo affianca dove serve: forme libere, confronto con il CAD, documentazione completa della superficie.
Per chi valuta una soluzione, la domanda non è più “quanto è preciso lo strumento”, ma “quanto è rappresentativo il dato che produce rispetto alla geometria reale del pezzo”. E su questo punto, la misura tradizionale mostra i suoi limiti con chiarezza.
Inserire la scansione 3D nel flusso operativo
Inserire la scansione 3D nel flusso operativo
Chi valuta un sistema di scansione 3D per uso industriale parte quasi sempre dalla stessa domanda: come si inserisce davvero nel lavoro quotidiano, senza creare un’isola tecnologica separata dalla produzione?
La risposta non sta nella singola scansione, ma nella sequenza che collega acquisizione, confronto con il nominale, revisione delle non conformità e generazione del report.
È qui che molti progetti si bloccano, non per mancanza di precisione, ma perché il dato 3D resta confinato nel software di acquisizione e non entra nel ciclo decisionale.
Il punto critico è il passaggio dalla nuvola di punti alla decisione ingegneristica. Un flusso ben costruito prevede che la scansione venga eseguita direttamente in officina o in area collaudo, con tempi compatibili con il ritmo produttivo.
Il confronto con il CAD o con una scansione di riferimento deve avvenire in modo visivo e quantitativo, evidenziando scostamenti su geometrie complesse, superfici libere e zone di accoppiamento.
La revisione condivisa tra qualità, produzione e progettazione è il momento in cui il dato smette di essere un semplice archivio e diventa uno strumento per decidere se intervenire sul processo, sulla lavorazione o sull’attrezzatura.
Il report finale chiude il ciclo: deve essere leggibile anche da chi non usa quotidianamente il software di scansione, con mappe colore, valori puntuali e riferimenti alle tolleranze definite a disegno.
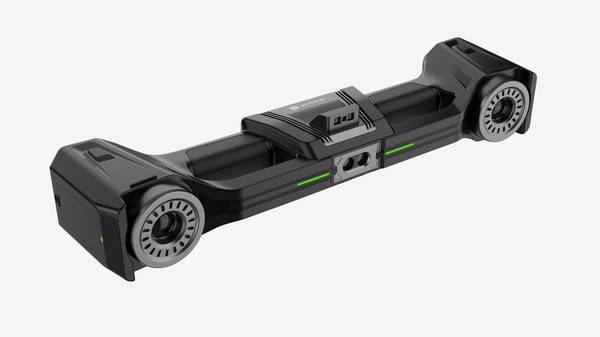
In questo contesto, un sistema come il industrial scanner 3D di INSVISION mostra la direzione che sta prendendo il settore: area di scansione fino a 1100×800 mm con scanner e fino a 2600×2200 mm in modalità tracker, accuratezza dichiarata fino a 0,020 mm per lo scanner e 0,025 mm per il tracker, profondità di campo di 650 mm per lo scanner e 2300 mm per il tracker.
Questi valori non sono solo specifiche tecniche: indicano la possibilità di coprire componenti di dimensioni molto diverse senza cambiare continuamente setup, mantenendo il dato confrontabile tra reparti diversi.
L’integrazione nel flusso operativo richiede anche una riflessione su chi esegue la scansione. Se l’operatore deve diventare un esperto di reverse engineering, il progetto fallisce.
Se invece la procedura è guidata, ripetibile e condivisibile, la scansione 3D diventa uno strumento di reparto, non un servizio esterno da richiedere occasionalmente.
Questo sposta il valore dalla singola misura alla continuità del controllo: prima della lavorazione, durante il setup, al primo pezzo e a campione durante il lotto.
Un aspetto spesso trascurato è la gestione dei dati nel tempo. Le scansioni accumulate diventano una base storica per capire derive di processo, usura utensile, variazioni tra lotti di materiale. Senza un flusso strutturato, ogni scansione resta un episodio isolato.
Con un flusso ben definito, il dato 3D alimenta analisi di tendenza e manutenzione predittiva, collegandosi agli strumenti già presenti in fabbrica.
Per chi sta impostando questo percorso, la priorità non è acquistare il sistema con il maggior numero di funzioni, ma verificare sul campo come si comporta la catena completa: scansione, confronto, revisione, report.
Provare il sistema su un componente reale, con tolleranze reali e operatori reali, è l’unico modo per capire se il flusso regge. La domanda da porsi non è se lo scanner funziona, ma se il dato arriva nel posto giusto al momento giusto.
Verifiche prima dell’adozione
Verifiche prima dell’adozione
Prima di introdurre un sistema come il keyence scanner 3D vl-800 in reparto, conviene partire dal confronto tra il flusso attuale e quello che si vuole ottenere.
Un controllo che oggi richiede dima, calibro e rilievo manuale su tre piani può trasformarsi in acquisizione unica, ma solo se l’oggetto, l’ambiente e il dato richiesto sono compatibili con la tecnologia.
Il primo aspetto da validare è la dimensione del particolare. Componenti molto piccoli o superiori al volume di scansione utile impongono strategie diverse: scansione singola, mosaico di più prese o sistema con tracking. Il secondo punto è la finitura superficiale.
Superfici lucide, trasparenti o molto scure possono richiedere opacizzazione, con impatto diretto sul tempo ciclo.
Il terzo elemento è il riferimento dimensionale: se il disegno prevede tolleranze GD&T strette, serve verificare che la nuvola di punti consenta l’estrazione corretta di piani, fori e profili, senza ambiguità sugli spigoli.
Va poi valutata la stabilità termica dell’area di misura. Un reparto con escursioni termiche marcate o vibrazioni da macchine vicine può degradare la ripetibilità. In questi casi è utile eseguire una prova su un pezzo campione ripetuta in orari diversi, confrontando gli scostamenti.
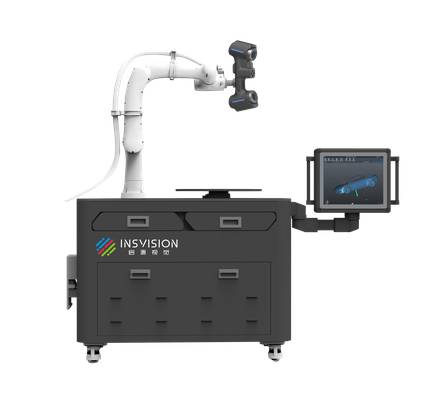
Infine, il formato del dato. Se l’obiettivo è il confronto con il CAD, occorre definire chi prepara l’allineamento, chi interpreta la mappa colore e come il report entra nel flusso qualità esistente.
INSVISION propone scanner industriali 3D che rispondono a questi scenari, ma la verifica preliminare resta il passaggio che evita di acquistare precisione non sfruttabile o automazione non necessaria.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.