

Come superare le difficoltà di ispezione di geometrie complesse con la 3D laser scanning
3d laser scanning: Le sfide dell'ispezione di precisione su componenti con geometrie complesse Le sfide dell’ispezione di precisione su componenti con.
Le sfide dell’ispezione di precisione su componenti con geometrie complesse
Quando un componente presenta fori profondi, superfici curve continue o sottosquadri, il flusso di misura tradizionale cambia radicalmente. Con calibri e micrometri si passa da una verifica rapida a una sequenza di posizionamenti manuali, spesso con risultati dipendenti dall’operatore.
La macchina di misura a coordinate risolve in parte il problema, ma il ciclo di tastatura su geometrie libere diventa lungo e richiede programmazione dedicata.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Sintesi dello scenario
Un modo pratico per leggere l’articolo è partire da questo scenario:
- Le sfide dell’ispezione di precisione su componenti…: Quando un componente presenta fori profondi, superfici curve continue o sottosquadri, il flusso di misura tradizio…
- Mappatura dei vincoli operativi prima della scelta…: Molti impianti partono dal presupposto che un sistema di scansione laser 3D possa essere introdotto in linea senza…
- Rischi di acquisizione dati e buone pratiche operat…: Molti pensano che il maggior rischio nel 3D laser scanning sia la precisione dello strumento.
Il nodo critico non è solo l’accuratezza del singolo punto: è la copertura. Su una superficie curva con tolleranze ristrette, pochi punti tastati non bastano a descrivere la forma reale. Su un foro profondo, l’accesso ottico o meccanico è limitato e il rischio di collisione aumenta.
Nei settori automotive OEM, MRO aerospaziale, medicale ed energetico, dove le normative ISO e ASME impongono evidenza documentale, questa copertura parziale diventa un costo nascosto: più rilievi, più setup, più tempo di fermo linea.
Il 3D laser scanning cambia l’approccio perché acquisisce l’intera superficie senza contatto, generando una nuvola di punti densa e riutilizzabile.
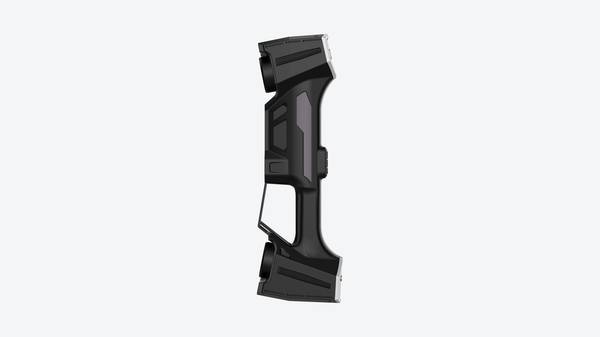
Con modalità come la singola linea blu per fori profondi o le linee multiple per scansioni di precisione, strumenti come quelli INSVISION consentono di affrontare sottosquadri e geometrie complesse con un unico setup, restituendo dati confrontabili direttamente con il modello CAD.
Il valore non sta solo nella velocità: sta nella possibilità di documentare l’intera forma, non un campione di punti.
Mappatura dei vincoli operativi prima della scelta della soluzione
Molti impianti partono dal presupposto che un sistema di scansione laser 3D possa essere introdotto in linea senza un’analisi preliminare del contesto applicativo. È un errore costoso.
La fase di diagnostica applicativa non è un passaggio burocratico: è ciò che evita di acquistare una soluzione sovradimensionata o, peggio, inadatta al componente reale.
Prima di valutare qualsiasi architettura di scansione, occorre mappare i vincoli operativi con lo stesso rigore che si applicherebbe a un’analisi di capability di processo.
Il primo parametro da esaminare è la tipologia di materiale del componente. Superfici riflettenti, opache o traslucide rispondono in modo molto diverso alla luce blu strutturata.
Un particolare in alluminio lucidato o una lente medicale trasparente richiedono strategie di preparazione superficiale, angoli di incidenza e impostazioni di esposizione specifici. Ignorare questo aspetto porta a nuvole di punti incomplete e a cicli di riacquisizione che vanificano i tempi di ciclo previsti.
La complessità geometrica è il secondo vincolo critico. Componenti di turbine per il settore energetico presentano spesso fori profondi, cavità interne e nervature difficili da raggiungere.
In questi casi, una modalità di scansione a linea singola può risultare più efficace di configurazioni multilinea progettate per superfici ampie e continue.
INSVISION, ad esempio, prevede modalità di scansione specifiche per fori profondi, basate su una singola linea laser blu, accanto a modalità ad alta velocità con più linee parallele o incrociate.
La scelta tra queste modalità non è una preferenza tecnica: dipende dalla geometria reale del pezzo e dall’accessibilità ottica delle zone da rilevare.
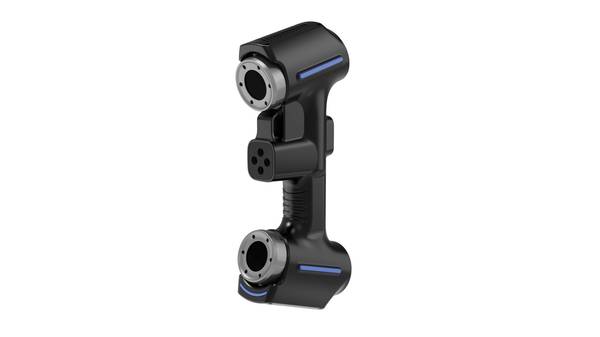
Le tolleranze richieste definiscono il terzo livello di vincolo. Nel settore dei dispositivi medicali, tolleranze molto strette su accoppiamenti critici impongono una densità di punti elevata e una strategia di allineamento che minimizzi l’errore di registrazione.
Non basta che lo scanner sia veloce: deve produrre dati sufficientemente densi e ripetibili nelle zone funzionali del componente. La mappatura preliminare deve quindi identificare quali superfici sono soggette a GD&T stringenti e quali possono essere acquisite con densità inferiore.
Le condizioni ambientali del sito di produzione sono spesso sottovalutate. Polvere, vibrazioni trasmesse da presse o macchine utensili vicine, illuminazione variabile o luce ambientale intensa possono degradare la qualità dell’acquisizione.
Un sistema che funziona in sala metrologica può comportarsi diversamente in reparto. La diagnostica deve includere una verifica sul campo, non solo una valutazione su catalogo.
Infine, tempi di ciclo e volumi di produzione determinano il tipo di automazione e di integrazione necessaria. Un controllo al 100% su una linea ad alto volume richiede una logica diversa rispetto a un’ispezione a campione su lotti ridotti.
La mappatura accurata di questi parametri consente di orientare la scelta della soluzione di 3D laser scanning in modo mirato, evitando sprechi di risorse e garantendo che il sistema selezionato risponda al compito reale, non a un’idea astratta di digitalizzazione.
Rischi di acquisizione dati e buone pratiche operative
Molti pensano che il maggior rischio nel 3D laser scanning sia la precisione dello strumento. In realtà, i problemi più costosi nascono prima: disallineamenti tra scansioni, zone non coperte su superfici riflettenti o difficili da raggiungere, e riacquisizioni non pianificate che allungano i tempi di lavoro.
La prevenzione passa da fasi operative precise. Prima di tutto, preparare l’oggetto e l’area di lavoro: superfici lucide vanno opacizzate, i punti di riferimento posizionati in modo stabile. Poi l’allineamento: senza target ben distribuiti, ogni registrazione successiva introduce errori cumulativi.
Sul campo, la verifica preliminare dei dati evita di tornare in officina con nuvole di punti incomplete. Infine, le riacquisizioni mirate devono essere l’eccezione, non la regola.
Gli scanner 3D industriali INSVISION supportano questa gestione riducendo la complessità operativa: modalità come la scansione a 7 linee laser blu per la precisione o la singola linea per fori profondi permettono all’operatore di adattare l’acquisizione al pezzo senza cambiare strumento.
Meno passaggi, meno errori, meno rilavorazioni.
Criteri di adeguatezza e checklist di validazione della soluzione
Molti pensano che un 3D laser scanning sia “adatto” solo perché dichiara una certa accuratezza. È una semplificazione pericolosa. La vera adeguatezza si valuta sul campo, non sulla scheda tecnica.
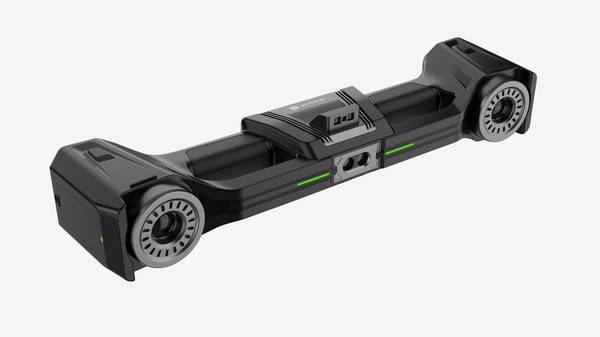
Partite dalla mappatura dei vincoli già eseguita: tolleranze, materiali, accessibilità, tempi di ciclo. Poi verificate quattro criteri. Primo, compatibilità metrologica: la soluzione deve risolvere le tolleranze richieste sul pezzo reale, non su un provino ideale.
Secondo, integrabilità: i dati acquisiti devono entrare nei vostri flussi di gestione qualità esistenti, senza passaggi manuali che introducono errori. Terzo, conformità normativa: verificate l’allineamento agli standard di settore applicabili, come ISO o ASME.
Quarto, usabilità per gli operatori: un sistema che richiede un esperto dedicato crea colli di bottiglia.
INSVISION propone scanner industriali 3D con diverse modalità di scansione, ad esempio linee laser blu singole per il deep hole scanning o configurazioni multi-linea per la precisione. La scelta dipende dal compito, non dal catalogo. Prima di decidere, eseguite una prova sul campo su un pezzo rappresentativo.
Solo così confermate che la soluzione regge il vostro processo reale.
Contesti di applicazione ideale e considerazioni operative
La diffusione della 3D laser scanning nei reparti qualità occidentali sta cambiando il modo in cui le aziende affrontano ispezioni e controlli dimensionali.
Non si tratta più di una tecnologia sperimentale, ma di uno strumento consolidato in settori come automotive OEM, aerospace MRO e medical device, dove le tolleranze stringenti e la tracciabilità dei dati sono ormai prerequisiti contrattuali.
Il valore operativo più elevato si manifesta nei lotti medi e grandi. Qui il tempo di setup e la ripetibilità del processo incidono direttamente sul costo per pezzo ispezionato.
La scansione laser consente di acquisire nuvole di punti dense su geometrie complesse — superfici free-form, nervature interne, raccordi critici — senza dover costruire attrezzature di fissaggio dedicate per ogni particolarità. Questo riduce i tempi morti tra un setup e l’altro.
Nell’ambito Industria 4.0, la tracciabilità della qualità diventa un asset strategico. I dati di scansione, archiviati e confrontabili nel tempo, permettono di costruire serie storiche per ogni componente critico.
Per le attività MRO su componenti aeronautici o energetici, dove il pezzo in ingresso è spesso usurato o deformato, la possibilità di acquisire rapidamente lo stato reale prima dell’intervento rappresenta un vantaggio competitivo concreto.
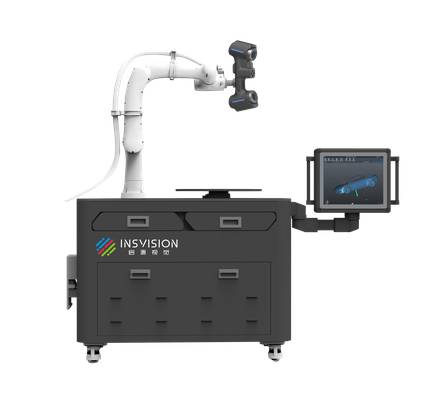
Va detto con chiarezza: la 3D laser scanning non sostituisce ogni sistema di misura. Per controlli su tolleranze estremamente ristrette o su elementi geometrici semplici e ripetitivi, una CMM tradizionale o un sistema ottico dedicato può risultare più economico.
La valutazione corretta parte sempre dall’analisi del mix produttivo, dalla variabilità geometrica dei pezzi e dal livello di documentazione richiesto dal cliente finale. Solo così l’investimento si traduce in ritorno misurabile nel lungo periodo.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.