

Verifiche chiave per integrare un wireless scanner 3D nel flusso qualità
Rischi di implementazione sottovalutati per i wireless scanner 3D industriali Rischi di implementazione sottovalutati per i wireless scanner 3D industriali.
Rischi di implementazione sottovalutati per i wireless scanner 3D industriali
Vi state chiedendo perché uno scanner 3D wireless che in demo sembrava perfetto, una volta installato in reparto non restituisce i benefici promessi? Non siete soli.
Nei flussi qualità di settori come automotive OEM, aerospace MRO, medical device ed energia, l’adozione di questi strumenti rientra a pieno titolo nelle logiche Industria 4.0 e produzione lean. Eppure, i problemi più frequenti in messa in opera non derivano dalle prestazioni hardware dichiarate.
Derivano da gap di delivery trascurati in fase di valutazione: mancata validazione su campioni reali del vostro processo, incompatibilità con i sistemi di gestione qualità esistenti, formazione insufficiente del personale e assenza di procedure standardizzate.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Questa sezione analizza le verifiche da effettuare oltre alle specifiche tecniche di base, per garantire un’integrazione efficace e un utilizzo pieno dello strumento nel flusso di lavoro esistente. Perché il divario tra scheda tecnica e reparto si colma prima dell’acquisto, non dopo.
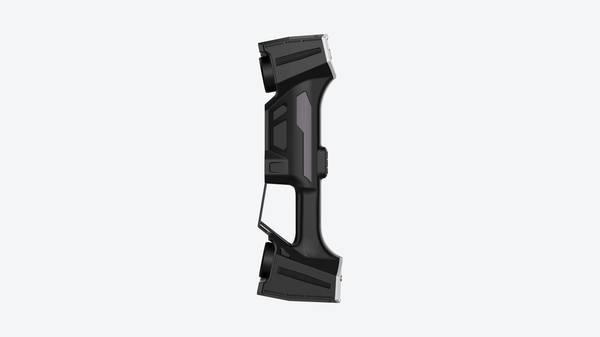
Validazione campionaria personalizzata: confermare l’adeguatezza alle proprie esigenze
Quando si valuta l’adozione di un wireless scanner 3D in un reparto produttivo o in un laboratorio metrologico, la domanda che molti responsabili qualità si pongono è semplice: i dati dichiarati in scheda tecnica reggeranno anche sui nostri pezzi, con le nostre finiture superficiali e nei nostri spazi di lavoro?
La risposta non può venire solo da un datasheet. La validazione campionaria personalizzata serve esattamente a questo: verificare che il comportamento dello scanner, misurato in condizioni controllate dal produttore, si traduca in risultati accettabili sulle parti reali che entrano ogni giorno nel flusso di controllo.
È un passaggio che separa una valutazione teorica da una conferma operativa, e che aiuta a evitare gap prestazionali scoperti troppo tardi, dopo l’installazione o durante un audit interno.
Durante questa fase è utile concentrarsi su alcuni elementi concreti. Il primo riguarda la conformità ai requisiti di precisione del proprio settore, da confrontare con i riferimenti normativi già in uso in azienda, come le linee guida ISO e ASME per la metrologia industriale.
Non basta guardare un singolo valore di accuratezza: conta il comportamento ripetuto su geometrie simili a quelle che dovranno essere ispezionate, incluse tolleranze dimensionali strette, accoppiamenti e quote con riferimenti GD&T. Il secondo elemento è la risposta del wireless scanner 3D su finiture differenti.
Superfici lucide, opache, verniciate o trattate termicamente non restituiscono lo stesso segnale ottico, e un test su un solo tipo di finitura può dare un quadro falsato della resa complessiva.
Vanno poi valutati i tempi di acquisizione su particolari con dimensioni e forme rappresentative della produzione reale, non su geometrie semplici da laboratorio.
Un pezzo di lamiera ampio, un particolare di fonderia con nervature profonde o un componente lavorato con cavità difficili da raggiungere mettono in evidenza limiti che un provino piano non mostrerebbe.
Infine, la facilità di utilizzo va osservata nelle condizioni di sito effettive: spazi ristretti, linee di produzione in funzione, vibrazioni ambientali e necessità di spostare rapidamente lo strumento tra una postazione e l’altra.
Un wireless scanner 3D che funziona bene su un tavolo isolato può diventare meno pratico accanto a una linea di assemblaggio attiva.
Proprio per ridurre questa incertezza, INSVISION propone sessioni di validazione condotte sulle parti fornite dal cliente, con l’obiettivo di riprodurre fedelmente le condizioni operative e confermare l’adeguatezza della soluzione alle attività di controllo qualità o di ingegneria inversa.
In questo modo la valutazione non resta confinata ai dati nominali, ma si sposta su ciò che conta davvero per chi deve firmare un rapporto dimensionale o preparare un programma di ispezione: la prestazione dello strumento dentro il proprio processo, non fuori da esso.
Integrazione nel flusso qualità senza interruzioni produttive
Molti reparti qualità associano l’introduzione di un wireless scanner 3D a una revisione traumatica delle procedure consolidate. In realtà è vero il contrario: il valore emerge quando lo strumento entra nei punti di controllo esistenti, non quando li sostituisce in blocco.
Il primo passaggio non è scegliere il modello, ma mappare dove il flusso attuale genera incertezza dimensionale, rilavorazioni o tempi morti. Solo dopo si capisce dove un’acquisizione senza cavi aggiunge davvero valore.
Il secondo passaggio è definire procedure operative standard per acquisizione e analisi dei dati: chi scansiona, con quale orientamento, con quale frequenza di campionamento, con quale output atteso. Senza questo accordo, anche lo scanner più preciso produce dati non confrontabili tra turni.
Il terzo passaggio riguarda la postazione: un wireless scanner 3D non richiede una sala metrologica dedicata, ma va collocato dove il pezzo si muove già, evitando di creare un nuovo collo di bottiglia.
INSVISION affianca i team qualità e produzione proprio in questa fase, aiutando a definire un percorso di integrazione graduale, coerente con i principi lean, senza modifiche strutturali invasive e senza fermare la produzione.
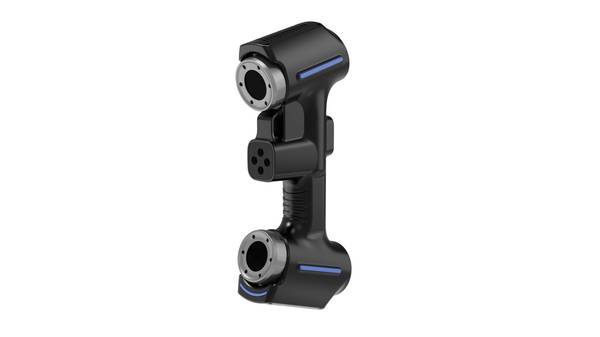
Interfacce dati e conformità delle relazioni: allineamento con i sistemi aziendali
La consegna di un sistema di misura non finisce quando l’hardware è installato e la prima nuvola di punti appare a schermo.
Il punto critico, spesso sottovalutato in fase di valutazione, è la compatibilità dei dati generati dal wireless scanner 3D con i sistemi di gestione e i flussi di reportistica già presenti in azienda. Se il dato non entra nei processi esistenti, il valore dello strumento si ferma in laboratorio qualità.
Gli elementi da verificare prima dell’acquisto sono pochi ma decisivi. Primo, i formati di esportazione supportati: il flusso deve alimentare software CAD/CAM, sistemi MES e QMS senza conversioni intermedie.
Secondo, la possibilità di generare report di controllo conformi alle normative settoriali e alle specifiche interne. Terzo, la tracciabilità dei dati per la gestione dei lotti di produzione, requisito ormai vincolante in automotive, aerospace e medicale.
INSVISION supporta i clienti nella configurazione delle interfacce dati e nella personalizzazione dei modelli di report.
L’obiettivo è semplice: i risultati delle scansioni devono essere immediatamente utilizzabili nei flussi di lavoro esistenti, senza passaggi manuali che introducono errori e rallentano il rilascio delle commesse.
Formazione del personale e revisione post-implementazione
Il valore reale di un wireless scanner 3D in produzione non si misura al momento dell’installazione, ma alcune settimane dopo, quando gli operatori lo usano in autonomia sui pezzi veri, con le tolleranze vere e i tempi di ciclo veri della linea.
Uno scanner wireless 3D può essere tecnicamente eccellente e restare comunque sottoutilizzato se la formazione si ferma alla calibrazione e all’acquisizione della prima nuvola di punti.
La differenza tra uno strumento che entra stabilmente nel flusso di qualità e uno che finisce su un carrello in sala metrologica sta quasi sempre nella qualità del passaggio di competenze.
Una formazione efficace non si limita all’uso dell’hardware e del software di scansione. Deve includere la lettura dei risultati: capire quando una deviazione segnalata è un difetto reale, quando dipende da un allineamento non ottimale e quando invece rientra nella variabilità attesa del processo.
Questo tipo di giudizio non si apprende dal manuale. Si apprende scansionando pezzi con geometrie complesse, superfici lucide o scure, zone difficili da raggiungere e confrontando i risultati con metodi di riferimento già consolidati in azienda.
I casi limite sono il banco di prova più utile. Un operatore che sa gestire una scansione su un pezzo con superfici riflettenti o con sottosquadri profondi ha interiorizzato i confini dello strumento, non solo le sue funzioni base.
Sa quando è necessario modificare l’angolo di acquisizione, quando serve una preparazione superficiale, quando conviene dividere il lavoro in più scansioni e come verificare che l’unione delle nuvole sia avvenuta correttamente.
Sono competenze che si costruiscono solo con sessioni guidate su pezzi reali del proprio catalogo, non su campioni dimostrativi generici.
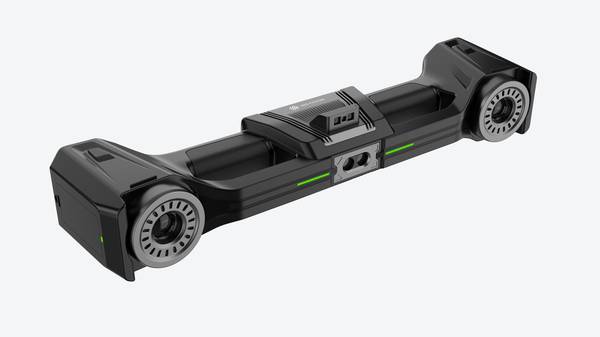
Altrettanto importante è l’aderenza alle procedure standardizzate definite in fase di implementazione. Il wireless scanner 3D non deve diventare uno strumento usato in modo diverso da ogni operatore, perché questo introduce variabilità nel dato e mina la ripetibilità delle misure.
La formazione deve quindi includere la sequenza operativa approvata, i punti di controllo obbligatori, le modalità di salvataggio e archiviazione dei dati e i criteri di accettazione. Serve coerenza tra ciò che è stato validato durante l’implementazione e ciò che avviene quotidianamente in produzione.
La revisione post-implementazione è il momento in cui si verifica che tutto questo regga. Dopo alcune settimane di utilizzo operativo, conviene riesaminare i risultati ottenuti, confrontarli con quelli attesi e raccogliere le osservazioni degli operatori.
È normale che emergano adattamenti necessari: una procedura troppo rigida per un certo tipo di pezzo, una configurazione di scansione da ottimizzare, un passaggio di allineamento che richiede maggiore attenzione. La revisione serve a correggere il tiro prima che abitudini non ottimali si consolidino.
INSVISION include questi servizi nel pacchetto di delivery. La fornitura non si chiude con l’installazione e il collaudo, ma prosegue con sessioni formative strutturate sui pezzi del cliente e con una revisione programmata dopo le prime settimane di utilizzo.
L’obiettivo è un passaggio graduale e sicuro verso l’autonomia del personale interno, evitando che lo strumento venga abbandonato dopo l’entusiasmo iniziale o confinato a usi limitati rispetto alle sue potenzialità.
Un wireless scanner 3D è un investimento che rende solo quando chi lo usa ogni giorno sa esattamente cosa può dare e come ottenerlo in modo ripetibile.
Scalabilità e riuso della soluzione per progetti futuri
Il punto da chiarire subito è questo: un wireless scanner 3D non si valuta solo guardando le specifiche tecniche del momento, ma anche chiedendosi quanto la soluzione saprà adattarsi a ciò che l’impianto diventerà tra due, tre o cinque anni.
In molti reparti qualità, l’errore più comune è acquistare un sistema dimensionato esattamente sull’esigenza odierna, per poi scoprire che l’introduzione di una nuova linea o di un nuovo programma di controlli richiede un ripensamento completo dell’attrezzatura.
Una corretta valutazione del servizio di delivery deve quindi includere la capacità del fornitore di accompagnare l’evoluzione produttiva, non solo l’installazione iniziale.
Nel caso di una soluzione INSVISION, il wireless scanner 3D va considerato come un componente all’interno di un flusso di misura che può crescere senza stravolgimenti. Gli elementi da verificare in fase di delivery sono essenzialmente tre.
Il primo riguarda la possibilità di ampliare le applicazioni senza modifiche strutturali: se oggi lo scanner è impiegato per il controllo dimensionale di un particolare automotive, domani dovrebbe poter passare alla digitalizzazione di una matrice di stampaggio o di un assieme meccanico senza richiedere un cambio di piattaforma o interventi hardware rilevanti.
Il secondo elemento è la politica di aggiornamento software: nuove funzionalità, supporto a formati di esportazione aggiuntivi, adeguamento a normative metrologiche o a standard di settore dovrebbero arrivare tramite release gestite, non attraverso sostituzioni forzate del sistema.
Il terzo è il supporto continuativo, inteso come capacità tecnica del fornitore di introdurre nuovi casi d’uso, configurare template di misura per geometrie diverse e formare il personale su applicazioni che oggi non sono ancora in programma.
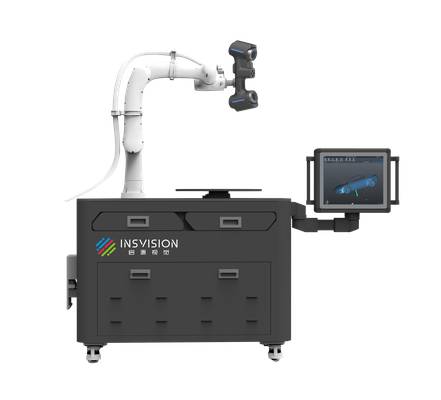
In ottica lean, questo approccio ha un valore concreto. Un wireless scanner 3D che rimane confinato a una singola postazione o a una sola famiglia di pezzi genera valore solo in modo intermittente.
Una soluzione che può essere riutilizzata su linee diverse, con setup ridotti e senza interventi strutturali, diventa invece uno strumento trasversale al miglioramento continuo.
La differenza non sta tanto nelle prestazioni dichiarate a catalogo, quanto nella qualità del delivery: documentazione tecnica, gestione delle revisioni software, addestramento operativo e disponibilità a sviluppare procedure di misura per applicazioni non standard.
Chi seleziona una soluzione di scansione 3D basandosi esclusivamente su accuratezza e volume di lavoro dichiarati rischia di trovarsi con uno strumento rigido.
Chi include nella valutazione anche scalabilità e riuso, massimizza il ritorno dell’investimento e mantiene allineata la metrologia agli obiettivi produttivi di lungo periodo.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.