

Tarama verisinden kontrol raporuna: otomotiv direksiyon mafsalları için 3D tarama uygulamada
otomotiv direksiyon mafsalları için 3D tarama: Üretim ortamı ve ölçüm ihtiyacı Otomotiv direksiyon mafsallarında ölçüm sorunu, üretim hattının temposuyla.
Üretim ortamı ve ölçüm ihtiyacı
Otomotiv direksiyon mafsallarında ölçüm sorunu, üretim hattının temposuyla birlikte büyür. Parça başına düşen süre kısaldıkça, geleneksel mastar ve temaslı ölçüm yöntemleri yalnızca sınırlı sayıda noktayı kontrol edebilir hale gelir.
Kalite ekibi bir yandan müşterinin GD&T çağrılarını karşılamak zorundadır, diğer yandan talaşlı imalat sonrası yüzey sapmalarını ve montaj ara yüzlerindeki form hatalarını yakalamak ister. Oysa bu tür karmaşık dövme parçalarda kritik bölgeler genellikle erişilmesi zor iç köşelerde ve kavisli geçişlerde toplanır.
Sadece birkaç kesit almak, gerçek sapmayı göstermez. INSVISION AlphaScan ile yapılan otomotiv direksiyon mafsalları için 3D tarama çalışması burada devreye girer.
Parçanın tamamı hızlı biçimde dijitalleştirildiğinde, kalite ekibi tek bir ölçüm verisi üzerinden hem işleme yüzeylerini hem montaj deliklerini hem de form toleranslarını değerlendirebilir. Böylece karar, birkaç nokta ölçümüne değil, parçanın bütününe ait yoğun nokta bulutu verisine dayanır.
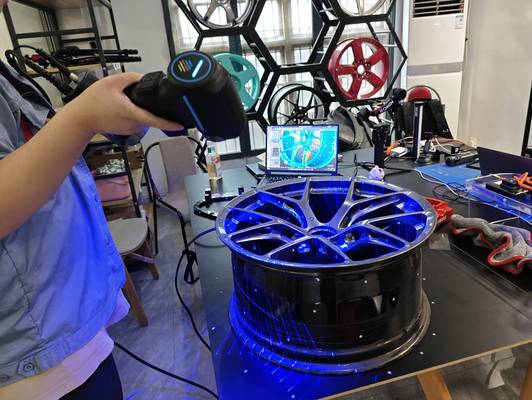
Seçim boyutları ve saha kontrolleri
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Üretim ortamı ve ölçüm ihtiyacı | Otomotiv direksiyon mafsallarında ölçüm sorunu, üretim hattının temposuyla birlikte büyür. | Parça başına düşen süre kısaldıkça, geleneksel mastar ve temaslı ölçüm yöntemleri yalnızca sınırlı sayıda noktayı kontrol edebilir hale gelir. |
| Geleneksel ölçümün sınırları | Otomotiv direksiyon mafsalları, üretim hattında “geometrik olarak ölçülebilir” parçalar arasında en zorlu sınıfa girer. | Parça üzerinde aynı anda dövme yüzeyi, işlenmiş montaj düzlemi, farklı açılarda açılmış delikler, mil geçiş kanalları ve birbiriyle ilişkili tol… |
| 3D taramanın iş akışına yerleşmesi | Otomotiv direksiyon mafsalları için 3D tarama söz konusu olduğunda, kalite ekibinin asıl sorusu genellikle şudur: “Bu tarayıcıyı laboratuvara kapatıp… | INSVISION AlphaScan bu noktada yalnızca bir ölçüm cihazı gibi değil, sahadaki karşılaştırma ve raporlama döngüsünü birbirine bağlayan bir veri k… |
| Uygulama öncesi doğrulama noktaları | Otomotiv direksiyon mafsallarında 3D tarama denince çoğu kişi hâlâ yalnızca nihai parça kontrolünü anlıyor. | Oysa asıl değer, uygulama öncesi doğrulama adımında ortaya çıkıyor. |
Geleneksel ölçümün sınırları
Otomotiv direksiyon mafsalları, üretim hattında “geometrik olarak ölçülebilir” parçalar arasında en zorlu sınıfa girer. Parça üzerinde aynı anda dövme yüzeyi, işlenmiş montaj düzlemi, farklı açılarda açılmış delikler, mil geçiş kanalları ve birbiriyle ilişkili tolerans bölgeleri bulunur.
Klasik yaklaşımda bu bölgelerin her biri ayrı bir ölçüm aletiyle kontrol edilir: kumpas, mikrometre, salgı tezgahı, mastar seti ve gerektiğinde CMM. Sorun, bu ölçümlerin birbirinden kopuk kalmasıdır.
Bir delik ekseninin işlenmiş yüzeye göre konumunu ölçersiniz, ama aynı deliğin dövme yüzeyindeki malzeme bırakma payıyla ilişkisini ayrı bir operasyonda değerlendirirsiniz. Veri sürekliliği yoktur.
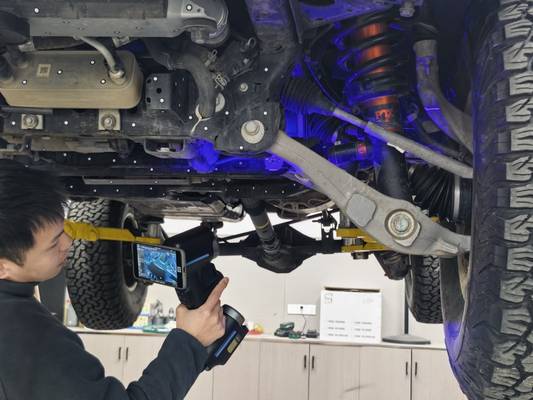
Karmaşık geometri burada devreye girer. Direksiyon mafsalındaki geçiş yarıçapları, cep derinlikleri ve açılı delik girişleri, temaslı ölçüm problarının güvenilir şekilde oturamayacağı yüzeyler oluşturur. Probu her yerleştirişinizde ölçüm tekrarlanabilirliği operatöre bağlı hale gelir.
Aynı parçayı iki farklı vardiyada ölçtüğünüzde, sonuçların farklı çıkması sürpriz değildir. Bu da kalite kararlarını güvenilmez kılar.
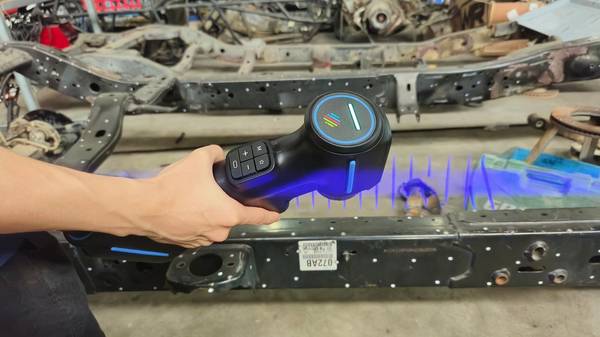
Teslim ritmi ise ayrı bir darboğazdır. İlk parça onayı, seri üretim arası numune kontrolü veya kalıp revizyonu sonrası doğrulama süreçlerinde, geleneksel yöntemler saatler süren ölçüm ve raporlama döngüleri gerektirir. Bu süre boyunca hat bekler, kalıp bekler, mühendis bekler.
Veri sürekliliği olmadığı için de her seferinde sıfırdan ölçüm planı kurulur. INSVISION’ın otomotiv direksiyon mafsalları için 3D tarama yaklaşımı tam olarak bu üç sınırı hedefler: tek bir tarama ile yüzey, delik, montaj düzlemi ve malzeme payı verisini aynı koordinat sisteminde toplamak.
CMM’in noktasal verisi yerine, parçanın tamamını kapsayan bir nokta bulutu elde edersiniz. Bu da ölçümün tekrarlanabilirliğini operatörden bağımsızlaştırır ve veri sürekliliğini sağlar. Geleneksel yöntemin sınırı, parçanın karmaşıklığıdır.
AlphaScan gibi bir el tipi tarayıcı ise bu karmaşıklığı veriye dönüştürür, ölçüm süresini değil.
3D taramanın iş akışına yerleşmesi
Otomotiv direksiyon mafsalları için 3D tarama söz konusu olduğunda, kalite ekibinin asıl sorusu genellikle şudur: “Bu tarayıcıyı laboratuvara kapatıp bağlamak yerine, doğrudan üretim hattının veya tedarikçi kabul alanının yanına koyabilir miyiz?” Cevap, iş akışının nasıl kurgulandığına bağlı.
INSVISION AlphaScan bu noktada yalnızca bir ölçüm cihazı gibi değil, sahadaki karşılaştırma ve raporlama döngüsünü birbirine bağlayan bir veri kaynağı olarak çalışır.
Direksiyon mafsalı gibi dövme veya döküm kökenli, çok yüzeyli, delik eksenli ve montaj toleranslı parçalarda, süreç içi doğrulama genellikle yavaş ilerler. Koordinat ölçüm cihazı programları belirli noktaları sorgular;
ancak yüzey formu, çapak, yerel çökme veya kalıp kaynaklı sapma gibi problemler nokta bazlı ölçümle tam olarak görünmez. AlphaScan ile taranan parça, nominal CAD modeliyle aynı yazılım ortamında çakıştırılır. Sapma haritası çıktıktan sonra, kritik montaj yüzeyleri ve delik pozisyonları ayrı ayrı değerlendirilir.
Rapor tarafı da burada devreye girer: aynı oturumdan alınan renk kodlu sapma görselleri ve kesit değerleri, tedarikçiyle paylaşılabilir bir formata dönüştürülür. Böylece tarama, karşılaştırma ve inceleme sahada tek bir kesintisiz döngü halinde ilerler;
ölçüm odasına parça taşıma, bekleme ve yeniden programlama adımları büyük ölçüde ortadan kalkar.
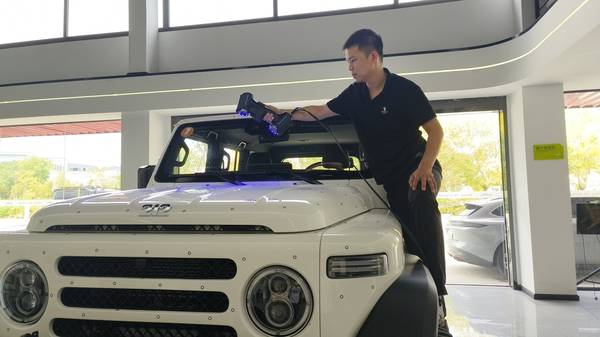
Uygulama öncesi doğrulama noktaları
Otomotiv direksiyon mafsallarında 3D tarama denince çoğu kişi hâlâ yalnızca nihai parça kontrolünü anlıyor. Oysa asıl değer, uygulama öncesi doğrulama adımında ortaya çıkıyor. Ekip sahaya çıkmadan önce birkaç noktayı netleştirmeli.
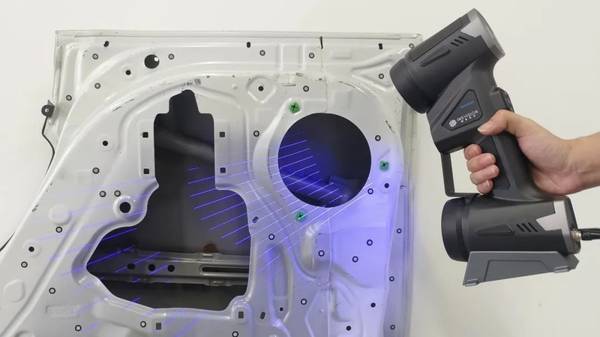
Önce parça yüzeyi değerlendirilmeli. Dövme veya döküm kökenli direksiyon mafsalı yüzeyleri genellikle mat ve pürüzlüdür; bu durum çoğu zaman tarama için uygundur, ancak yoğun yağ filmi veya koruyucu kaplama varsa ön temizlik gerekir. İkinci olarak referans stratejisi belirlenmeli.
Delik eksenleri, montaj düzlemleri ve işlenmiş yüzeyler arasındaki ilişki, GD&T çağrılarıyla birlikte taranmalı; aksi hâlde hizalama sonradan sapmalı çıkar. Ayrıca fikstür erişimi kontrol edilmeli. Mafsalın alt bölgeleri ve bağlantı kulakları dar alanlar oluşturur;
INSVISION AlphaScan elde taşınır yapısıyla bu bölgelere girebilse de operatörün dönüş açısını planlaması gerekir. Son olarak hedef çıktı netleştirilir: tam yüzey sapma haritası mı, yalnızca kritik delik konumları mı? Bu seçim, tarama yoğunluğunu ve süreyi doğrudan etkiler.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.