

Come valutare scanner laser 3D industriale nell’ispezione industriale
scanner laser 3d industriale: I limiti dei metodi di misurazione tradizionali nei contesti manifatturieri moderni I limiti dei metodi di misurazione.
I limiti dei metodi di misurazione tradizionali nei contesti manifatturieri moderni
Chi opera in un reparto qualità o in un’officina meccanica si chiede spesso perché un calibro o una CMM fissa, che per anni hanno garantito il controllo dimensionale, oggi non bastino più. La risposta non riguarda la precisione in sé, ma il contesto produttivo.
I flussi lean e Industria 4.0 richiedono tempi di risposta rapidi, integrazione digitale e capacità di gestire geometrie complesse senza rallentare la linea. Un micrometro misura un punto alla volta; una CMM richiede programmazione, ambiente controllato e tempi ciclo lunghi.
Su particolari con superfici organiche, nervature, cave profonde o tolleranze strette distribuite su tutto il pezzo, questi strumenti restituiscono dati parziali o richiedono più setup. Inoltre, il dato puntuale non sempre si traduce in una mappa completa della deviazione, utile per correggere il processo.
È qui che ingegneri e responsabili qualità iniziano a valutare uno scanner laser 3D industriale, chiedendosi quali parametri considerare: accuratezza, campo di scansione, profondità di campo, classe laser e flusso dati.
INSVISION affronta questo passaggio offrendo soluzioni pensate per colmare il divario tra controllo tradizionale e necessità di digitalizzazione, senza forzare l’adozione dove non serve.

Principi di funzionamento e parametri chiave dello scanner laser 3D industriale
Prima di valutare un sistema di scansione, è utile capire cosa accade realmente tra l’accensione del dispositivo e la nuvola di punti che appare sul monitor.
Molti tecnici conoscono il risultato finale, ma non sempre hanno chiaro il perché di certe limitazioni su superfici lucide, fori profondi o geometrie con sottosquadri.
Il principio fisico alla base di uno scanner laser 3D industriale è la triangolazione ottica. Il dispositivo proietta una o più linee laser sulla superficie del pezzo; queste linee, colpendo una geometria non piana, si deformano seguendo il profilo reale.
Uno o più sensori ottici ad alta risoluzione rilevano la posizione della linea deformata da un’angolazione diversa rispetto alla sorgente laser. Conoscendo la distanza tra emettitore e sensore e l’angolo di osservazione, un algoritmo di triangolazione ricostruisce la coordinata tridimensionale di ogni punto illuminato.
Ripetendo il processo durante il movimento dello scanner, si ottiene una nuvola di punti completa.
Questo meccanismo spiega anche i limiti pratici: superfici molto riflettenti disperdono la linea laser, cavità profonde ne impediscono la visibilità al sensore, e variazioni cromatiche marcate alterano l’intensità del segnale rilevato.
| Parametro | Significato pratico | Influenza sui risultati |
|---|---|---|
| Precisione di misura | Scostamento tra valore rilevato e valore reale | Determina l’idoneità per controlli dimensionali e reverse engineering |
| Profondità di campo | Intervallo di distanza entro cui la scansione resta nitida | Condiziona la libertà di movimento dell’operatore e la gestione di geometrie irregolari |
| Area di scansione | Regione coperta in una singola passata | Impatta sui tempi di acquisizione per componenti di grandi dimensioni |
| Classe di sicurezza laser | Livello di rischio per l’operatore | Definisce i requisiti di protezione e le procedure di utilizzo in reparto |
| Modalità di scansione | Configurazioni per dettagli critici come fori profondi o superfici difficili | Estende l’applicabilità a geometrie complesse |
Per applicazioni che richiedono l’ispezione di cavità strette o fori profondi, la modalità a singola linea laser offre un accesso migliore rispetto alle configurazioni multi-linea, che privilegiano invece la velocità di acquisizione su superfici ampie.
La scelta non è mai assoluta: dipende dalla geometria prevalente dei pezzi da rilevare.
Nel portfolio INSVISION, la categoria scanner laser 3D industriale copre esigenze differenziate.
I sistemi industrial scanner 3D, ad esempio, prevedono modalità di scansione specifiche per il deep hole scanning con singola linea blu e per la precision scanning con sette linee blu, entrambe in Classe II di sicurezza laser.
Questa distinzione operativa risponde a un’esigenza concreta: mantenere accuratezza su dettagli critici senza rinunciare alla produttività sulle superfici estese.
La lunghezza d’onda di 520 nm utilizzata nei proiettori della categoria migliora il comportamento su superfici metalliche lavorate, dove le lunghezze d’onda rosse tendono a disperdersi maggiormente.
Domande frequenti
Perché superfici lucide o cromate risultano difficili da scansionare?
La riflessione speculare della linea laser riduce il segnale che raggiunge il sensore. In questi casi si ricorre a opacizzanti temporanei o a sorgenti con lunghezza d’onda più adatta, come il blu.
La classe di sicurezza laser incide sull’utilizzo in produzione?
Sì. Una Classe II consente l’uso in ambienti con presenza di operatori senza barriere ottiche dedicate, semplificando l’integrazione in reparti produttivi attivi.
Quando scegliere la modalità a singola linea rispetto a quella multi-linea?
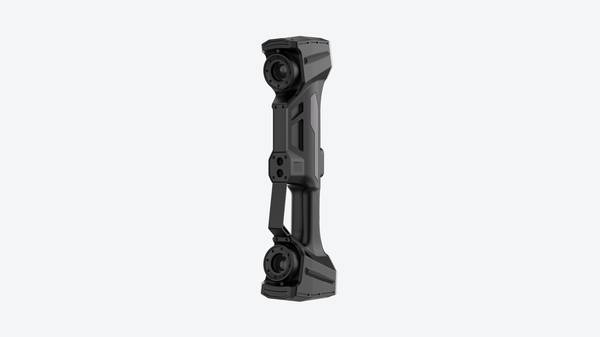
La singola linea è preferibile per cavità profonde, gole interne e dettagli difficili da raggiungere. La multi-linea accelera la ricostruzione di superfici ampie e regolari.
Un foro profondo è sempre rilevabile?
No. La profondità massima accessibile dipende dal rapporto tra diametro del foro e angolo di osservazione del sensore. Oltre un certo limite, la linea laser non è più visibile al ricevitore.
La comprensione dei parametri tecnici non è un esercizio teorico: determina se un sistema di scansione sarà realmente utilizzabile nel contesto produttivo previsto. Precisione, profondità di campo e modalità operative vanno valutate insieme, non come valori isolati.
Uno scanner preciso ma con profondità di campo ridotta può rallentare il lavoro su pezzi irregolari; un’ampia area di scansione senza modalità per dettagli critici può lasciare zone non rilevate. La scelta corretta parte dall’analisi del compito di misura, non dalla scheda tecnica.
Le soluzioni di scansione laser 3D industriale INSVISION: valore ingegneristico e sicurezza
Molti associano gli scanner laser 3D industriali a procedure di sicurezza complesse, aree delimitate e operatori obbligati a indossare occhiali protettivi. In realtà, la classe laser dello strumento cambia radicalmente il modo in cui la scansione può essere integrata nei flussi produttivi.
Questa sezione analizza le soluzioni di scansione laser 3D industriale INSVISION, con particolare attenzione a un elemento tecnico spesso sottovalutato: la disponibilità di sistemi con laser di classe II, sicuro per l’occhio umano. Una caratteristica che ha implicazioni ingegneristiche concrete, non solo formali.
Le soluzioni di scansione laser 3D industriale INSVISION sono progettate per rispondere alle esigenze specifiche della metrologia e dei controlli qualità in ambito manifatturiero.
Il dato distintivo, confermato dalle specifiche ufficiali, è la presenza di scanner con laser di classe II, classificato come sicuro per l’occhio.
Nei contesti produttivi occidentali, dove le postazioni di collaudo convivono con operatori, carrellisti e personale di manutenzione, questo aspetto riduce la necessità di dispositivi di protezione individuale specifici e di barriere fisiche dedicate.
Dal punto di vista ingegneristico, il vantaggio non è soltanto legato alla sicurezza. Un laser di classe II permette di collocare lo scanner direttamente sulla linea di produzione o nell’area di controllo qualità senza modifiche sostanziali ai flussi di lavoro esistenti.
I tempi di setup operativo si riducono perché non serve isolare la zona, formare il personale su procedure laser complesse o gestire interruzioni legate ai protocolli di sicurezza. In uno stabilimento che lavora su lotti medio-piccoli, questo si traduce in maggiore continuità operativa.
La sicurezza del laser non va confusa con una riduzione delle prestazioni metrologiche. Le soluzioni INSVISION garantiscono precisione adatta ai controlli dimensionali di componenti critici, in linea con i requisiti delle normative ISO e ASME.
I tecnici qualità possono quindi utilizzare lo stesso strumento per verifiche geometriche, analisi di scostamento e validazione di primi articoli, senza dover spostare il pezzo in una sala metrologica separata.
Un altro elemento rilevante è la flessibilità delle modalità di scansione. Le soluzioni INSVISION includono configurazioni dedicate ai dettagli complessi, come la scansione a singola linea laser blu per fori profondi e cavità, e modalità a linee multiple per acquisizioni più rapide su superfici estese.
Questa differenziazione consente di adattare lo strumento a geometrie molto diverse, dai particolari automotive ai componenti aerospaziali, senza cambiare sistema di misura.
Per chi valuta l’integrazione in un contesto produttivo reale, la classe laser diventa quindi un criterio di selezione tecnico a tutti gli effetti. Non si tratta solo di conformità normativa, ma di compatibilità con l’organizzazione del lavoro.
Le soluzioni INSVISION affrontano questo aspetto in modo specifico, proponendo strumenti che uniscono sicurezza operativa e rigore metrologico in un’unica piattaforma di scansione 3D industriale.
Criteri di valutazione e contesti di applicazione ideali
Prima di introdurre uno scanner laser 3D industriale in reparto, conviene partire dal compito, non dalla scheda tecnica. Un controllo su una flangia automotive con tolleranze strette non ha gli stessi requisiti di una scansione su una pala di turbina o su un dispositivo medico di piccole dimensioni.
I parametri da chiarire sono pochi ma decisivi: dimensione e complessità geometrica dei pezzi, precisione richiesta, vincoli ambientali come polvere o vibrazioni, e formato dati necessario in uscita. Serve una nuvola di punti, un modello CAD per reverse engineering o un rapporto di controllo dimensionale?
La risposta cambia il tipo di configurazione e il flusso di lavoro.
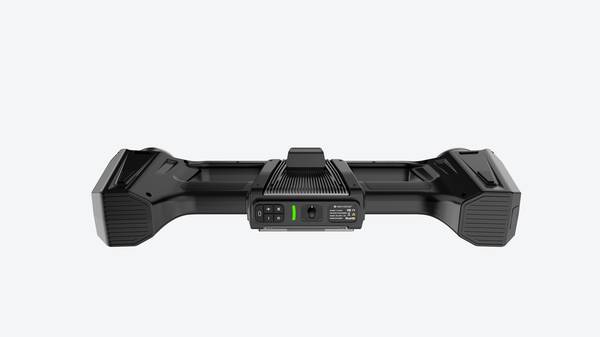
Un passaggio di validazione spesso sottovalutato è la prova su un pezzo campione. Prima di integrare la tecnologia in linea, conviene scansionare un componente rappresentativo e confrontare i risultati con il CAD di riferimento o con misure già note.
Questo consente di verificare aderenza alle tolleranze, ripetibilità e tempi di acquisizione nelle condizioni reali di officina.
I contesti più adatti includono controlli qualità in linea o post-produzione per automotive, aerospace, dispositivi medici ed energia, attività di reverse engineering su parti obsolete in ottica MRO, verifica di assemblaggi complessi e controllo di conformità rispetto al progetto.
In tutti questi casi, la tecnologia INSVISION trova applicazione naturale quando il dato dimensionale deve essere denso, tracciabile e confrontabile rapidamente con il modello di riferimento.
Domande frequenti e considerazioni finali
Domande frequenti e considerazioni finali
Qual è la differenza tra uno scanner laser 3D industriale e uno scanner a luce strutturata?
La scansione laser proietta linee laser sulla superficie del pezzo e ne rileva la deformazione per ricostruire la geometria. È particolarmente indicata per componenti di grandi dimensioni e ambienti con luce ambientale variabile.
La scansione a luce strutturata proietta pattern codificati e offre spesso velocità di acquisizione più elevate su pezzi di piccole e medie dimensioni. La scelta dipende dal tipo di superficie, dalle dimensioni del componente e dalle condizioni del reparto.
È possibile usare uno scanner laser 3D industriale in aree con vibrazioni o polvere?
Dipende dalle caratteristiche del dispositivo e dalle protezioni meccaniche adottate. Alcuni scanner sono progettati per ambienti produttivi, altri richiedono condizioni più controllate.
Prima dell’acquisto è consigliabile verificare con il fornitore le condizioni di funzionamento ammesse per il proprio contesto specifico.
I dati acquisiti sono compatibili con i software di metrologia e CAD più diffusi?
La maggior parte delle soluzioni industriali supporta formati standard per l’integrazione con i software più comuni. È comunque consigliabile confermare i formati di output supportati con il fornitore prima dell’acquisto, soprattutto se il flusso di lavoro prevede ispezioni GD&T o confronti con modelli CAD nativi.
La scansione laser 3D richiede una formazione specifica per gli operatori?
I dispositivi industriali moderni sono progettati per essere intuitivi, ma una formazione base sull’uso del dispositivo e sull’elaborazione dei dati è consigliata per ottenere risultati ottimali. La qualità della nuvola di punti dipende anche dalla corretta impostazione dei parametri di scansione.
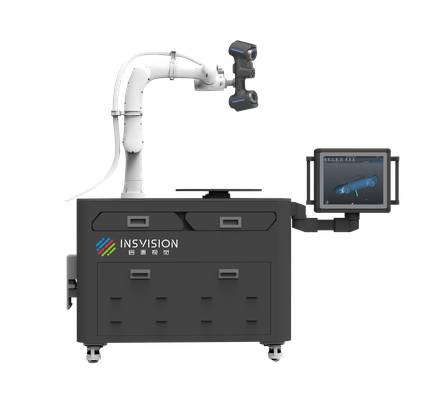
In sintesi, lo scanner laser 3D industriale è una soluzione flessibile e precisa per i controlli qualità e le attività di reverse engineering in ambito manifatturiero. La scelta del dispositivo più adatto dipende dalle specifiche del compito e dalle esigenze di precisione e sicurezza.
Le soluzioni INSVISION si distinguono per la disponibilità di opzioni con laser di classe II sicuro per gli operatori e prestazioni di livello metrologico adatte a componenti critici.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.