

el tipi 3D tarayıcı seçmeden önce üreticilerin kontrol etmesi gerekenler
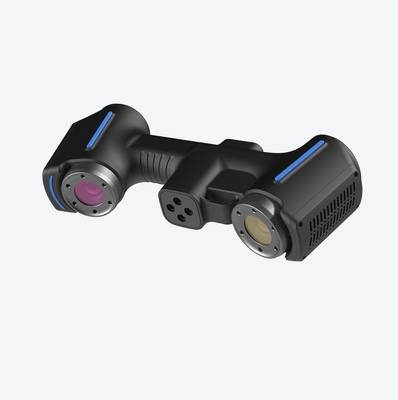
el tipi 3D tarayıcı: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Modern üretim hatlarında kalite kontrol, artık yalnızca son muayene.
Üretim ortamı ve ölçüm ihtiyacı
Modern üretim hatlarında kalite kontrol, artık yalnızca son muayene aşamasının bir parçası değildir. Yalın üretim ve Endüstri 4.0 yaklaşımları, ölçüm verisini sürecin içine taşımıştır. Bunun pratik sonucu şudur: Bir parçanın geometrik sapması, montajdan önce ya da hatta işleme sırasında tespit edilmelidir.
Aksi halde hurda maliyeti, yeniden işleme süresi ve müşteri iadesi riskleri katlanarak büyür.
Sık sorulan sorular
Üretim ortamı ve ölçüm ihtiyacı değerlendirilirken nelere bakılmalı?
Modern üretim hatlarında kalite kontrol, artık yalnızca son muayene aşamasının bir parçası değildir.
Geleneksel ölçümün sınırları değerlendirilirken nelere bakılmalı?
Karmaşık serbest biçimli yüzeyler söz konusu olduğunda, geleneksel dokunsal ölçüm yaklaşımı temel bir geometri sorunuyla karşılaşır.
3D taramanın iş akışına yerleşmesi değerlendirilirken nelere bakılmalı?
Endüstriyel ölçümde temel kavram, verinin nerede üretildiği ve nasıl doğrulandığıdır.
ISO 9001 ve ASME Y14.5 gibi standartlar, bu kontrol baskısını somutlaştırır. Otomotiv OEM tedarikçileri için PPAP dosyaları, havacılık MRO operasyonları için ise parça doğrulama raporları zorunludur. Bu bağlamda klasik mastar ve kumpas ile alınan noktasal ölçümler yetersiz kalır.
Yüzey profili, GD&T çağrıları ve serbest formlu geometriler, sürekli ve yoğun nokta bulutu verisi gerektirir.
| Kontrol gereksinimi | Klasik yöntemlerin sınırı | 3D tarama yaklaşımı |
|---|---|---|
| Serbest formlu yüzey sapması | Şablon ve mastarla sınırlı karşılaştırma | Tam yüzeyin referans CAD ile sapma analizi |
| GD&T profili ve konum toleransı | Manuel ölçümde operatör varyansı | Tekrarlanabilir, yoğun nokta verisi |
| İlk parça muayenesi (FAI) | Uzun kurulum ve raporlama süresi | Hızlı veri toplama, doğrudan rapor aktarımı |
| Hat içi süreç kontrolü | Parçayı hattan ayırma zorunluluğu | Taşınabilir cihazla yerinde ölçüm |
Güvenilir ölçüm verisine duyulan ihtiyaç, yalnızca uygunluk belgelemekten ibaret değildir. Sapma verisi, işleme merkezindeki takım aşınmasını, bağlama hatasını veya ısıl deformasyonu erken aşamada gösteren bir süreç sinyalidir.
Bu nedenle üretim ortamında kullanılan ölçüm donanımının, sıcaklık değişimlerinden ve tozlu ortam koşullarından etkilenmeden tutarlı sonuç üretmesi beklenir. El tipi 3D tarayıcı sınıfındaki cihazlar, bu gereksinimi karşılamak üzere değerlendirilir;
ancak seçimde asıl belirleyici olan, cihazın sahada tekrarlanabilir veri üretip üretmediğidir.
Geleneksel ölçümün sınırları
Karmaşık serbest biçimli yüzeyler söz konusu olduğunda, geleneksel dokunsal ölçüm yaklaşımı temel bir geometri sorunuyla karşılaşır. Koordinat ölçüm makineleri (CMM) nokta bazlı veri toplar;
bu, kanat profili geçişleri veya enjeksiyon kalıbı çekirdekleri gibi sürekli eğrilerde ölçüm noktaları arasındaki tüm bilginin kaybolduğu anlamına gelir. Mühendis, iki prob darbesi arasında yüzeyin ne yaptığını tahmin etmek zorunda kalır ve bu da GD&T tolerans analizlerinde kör noktalar yaratır.
İkinci sınır veri sürekliliğidir. Bir parçada binlerce nokta toplamak saatler alır; bu süreçte termal sapma, prob aşınması ve operatör varyasyonu ölçüm belirsizliğine katkıda bulunur. Ayrıca her ölçüm stratejisi ayrı bir programlama gerektirir.
Üçüncü sınır teslim ritmiyle ilgilidir. Otomotiv OEM’lerinde ilk numune muayenesi (FAI) haftalarca sürebilir çünkü parça geometrisi değiştiğinde ölçüm planı da yeniden yazılır.
Havacılık MRO süreçlerinde ise kanatçık veya türbin palası gibi tek seferlik hasar tespitleri, dokunsal cihazlarla tam yüzey haritalaması gerektirdiğinde pratik olmaktan çıkar.
| Sınır Türü | Geleneksel Yöntemde Karşılığı | Operasyonel Sonuç |
|---|---|---|
| Serbest biçimli yüzey | Nokta bulutu seyrek, eğri bilgisi kayıp | Form hatası tespit edilemez |
| Veri sürekliliği | Prob darbeleri arası boşluk | Tersine mühendislikte eksik CAD |
| Teslim ritmi | Programlama döngüsü uzun | FAI ve MRO darboğazı |
El tipi 3D tarayıcılar bu üç sınırı doğrudan hedefler: sürekli yüzey taraması, yüksek nokta yoğunluğu ve programlama gerektirmeyen ölçüm stratejisi. Elbette her teknolojinin kendi doğruluk sınıfı ve uygulama penceresi vardır; kritik olan, parçanın tolerans gereksinimlerine göre doğru ölçüm prensibini seçmektir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Endüstriyel ölçümde temel kavram, verinin nerede üretildiği ve nasıl doğrulandığıdır. Geleneksel akışta parça, atölyeden CMM odasına taşınır; bu taşıma sürecin darboğazıdır. El tipi 3D tarayıcı ise ölçüm cihazını parçaya götürür.
Bu yaklaşım, özellikle fikstürden sökülmesi maliyetli büyük gövde parçaları veya uçak bakım (MRO) senaryolarında süreci tersine çevirir.
Sahada bağlanan iş akışı dört adımda ilerler: veri yakalama, hizalama, sapma analizi ve raporlama.
| Aşama | Saha Karşılığı |
|---|---|
| Tarama | Yüzey verisi, referans delikleri veya hedef kürelerle ilişkilendirilir |
| Karşılaştırma | Nokta bulutu, CAD modeli veya referans tarama ile çakıştırılır |
| İnceleme | GD&T çağrıları, profil toleransı veya duvar kalınlığı renk haritasında okunur |
| Raporlama | Sapma değerleri, doğrudan istatistiksel süreç kontrolüne aktarılabilir formatlarda dışa aktarılır |
Bu bütünlük, ilk parça muayenesinde (FAI) karar döngüsünü saatlerden dakikalara indirir. Mühendis, CMM beklemeden sapmayı görür; kalite sorumlusu renk haritasını ASME Y14.5 tolerans bölgeleriyle eşleştirir.
Cihazın -5 ila 40°C aralığı ve IP54 gövdesi, ölçümün laboratuvar iklimlendirmesine bağımlı olmadan atölye ortamında tekrarlanabilir kalmasını sağlar. Saha verisi böylece doğrulama zincirinin ilk halkası değil, doğrudan kayıt altına alınan ölçüm kanıtı olur.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
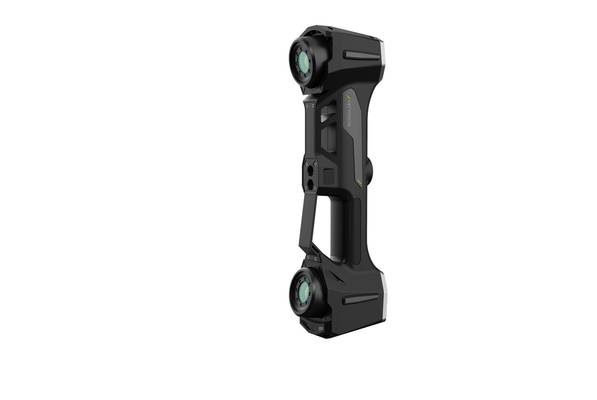
El tipi 3D tarayıcı seçiminde temel hata, cihazı yalnızca teknik veri sayfasına bakarak değerlendirmektir. Oysa doğru senaryo eşleşmesi, çözünürlük veya doğruluk değerinden önce gelir.
Örneğin otomotiv OEM hattında ilk parça muayenesi (first-article inspection) hedefleniyorsa, yüzey verisinin GD&T çağrılarıyla (form, profil, konum toleransları) ilişkilendirilebilmesi gerekir. Havacılık MRO sahasında ise hasar analizi veya tersine mühendislik ön plandadır;
burada önemli olan kaba geometriyi hızlı yakalayabilmek değil, yorulma çatlaklarının çevresindeki mikron seviyesindeki deformasyonu ayırt edebilmektir.
Ekiplerin sahada doğrulaması gereken dört nokta vardır:
| Doğrulama Kriteri | Saha Kontrolü |
|---|---|
| Yüzey durumu | Parlak, siyah veya yarı saydam yüzeylerde ek kaplama gerekir mi? |
| Çevresel koşullar | Titreşim, sıcaklık dalgalanması ve toz tarama kararlılığını etkiliyor mu? |
| Referanslama yöntemi | Hedef etiketleri mi, geometrik özellikler mi, yoksa fotogrametri mi kullanılacak? |
| Veri çıktısı | CAD karşılaştırma yazılımına doğrudan aktarım mümkün mü? |
Yaygın yanlış kanı, el tipi tarayıcının her yüzeyde aynı performansı göstereceğidir. Sahada yapılacak kısa bir tekrarlanabilirlik testi, birçok resmi spesifikasyondan daha güvenilir bir karar verisi sağlar. Teknik değerlendirme sürecinde marka bilgisi ikinci plandadır; önce uygulama sınırları netleştirilmelidir.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.