

Come valutare scanner 3D ad alta precisione nell’ispezione industriale
scanner 3D ad alta precisione: Contesto produttivo e bisogno di misura Contesto produttivo e bisogno di misura Negli ultimi anni il controllo dimensionale è.
Contesto produttivo e bisogno di misura
Contesto produttivo e bisogno di misura
Negli ultimi anni il controllo dimensionale è passato dall’essere un’attività di fine linea a un processo distribuito lungo tutta la filiera produttiva.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
La spinta arriva da più fronti: tolleranze sempre più strette nelle commesse automotive e aerospace, lotti più piccoli con cambi produzione frequenti, e la necessità di documentare ogni deviazione in ottica ISO 9001, IATF 16949 o AS9100. In officina questo si traduce in una pressione concreta sul reparto qualità.
Il calibro o la CMM tradizionale risolvono alcune misure, ma non restituiscono una mappa completa della superficie. Il tecnico finisce per campionare pochi punti, perdendo informazioni su aree critiche come raccordi, nervature o zone soggette a ritiro.
Servono dati affidabili, ripetibili e acquisiti in tempi compatibili con il ritmo produttivo. È qui che uno scanner 3D ad alta precisione cambia l’approccio: invece di verificare singole quote, si acquisisce l’intera geometria e la si confronta con il CAD di riferimento.
Il dato non è più un giudizio puntuale, ma una base oggettiva per decidere interventi su stampo, attrezzatura o processo. In questo scenario, la scelta dello strumento non è un dettaglio secondario, ma una decisione che impatta su scarti, tempi di fermo e affidabilità delle verifiche di primo articolo.
Punti chiave
- Negli ultimi anni il controllo dimensionale è passato dall’essere un’attività di fine linea a un processo distribuito lungo tutta la filiera pro…
- Quando un tecnico della qualità si trova davanti a una superficie free-form, a una cavità profonda o a un sottosquadro, il primo problema non è…
- Molti pensano che uno scanner 3D ad alta precisione serva solo a “catturare una nuvola di punti”.
- Prima di portare uno scanner 3D ad alta precisione in reparto, conviene ragionare su cosa succede davvero lungo la linea.
Dove la misura tradizionale mostra i limiti
Dove la misura tradizionale mostra i limiti
Quando un tecnico della qualità si trova davanti a una superficie free-form, a una cavità profonda o a un sottosquadro, il primo problema non è la precisione dello strumento. È capire se lo strumento sta davvero misurando ciò che serve. Calibri, tastatori a coordinate e comparatori lavorano per punti.
Funzionano bene finché il pezzo è riconducibile a piani, cilindri, fori e altri elementi geometrici semplici. Ma quando la geometria diventa organica, quando un bordo non è definito da una retta ma da una transizione continua, la misura puntuale smette di descrivere la realtà.
Restituisce campioni sparsi su una superficie che, tra un punto e l’altro, può variare in modo non lineare.
Il secondo limite è la continuità dei dati. Una CMM può generare poche centinaia di punti su un profilo complesso. Quei punti vanno interpretati, interpolati, spesso corretti a mano. Ogni passaggio introduce una decisione soggettiva. E ogni decisione soggettiva è un potenziale errore non documentato.
Il terzo limite è il tempo. Preparare un ciclo di misura su una CMM per una geometria irregolare richiede ore o giorni. Se il pezzo è un prototipo o una commessa singola, quel tempo non si ammortizza.
Per questo, in molti reparti, le superfici complesse non vengono affatto misurate: vengono valutate a occhio o con dime di fortuna.
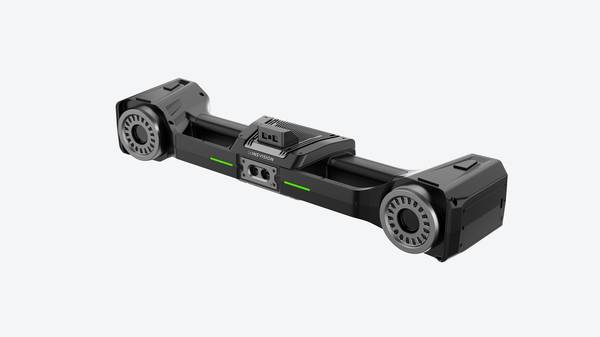
Uno scanner 3D ad alta precisione cambia il punto di partenza. Non campiona punti isolati, ma acquisisce nuvole dense che descrivono la superficie nella sua continuità. Il problema non è più “quanto dista questo punto dal nominale”, ma “dove l’intera superficie devia dal nominale”.
È un cambio di logica, non solo di strumento.
Questo spiega perché l’introduzione di uno scanner 3D ad alta precisione in un flusso di controllo qualità non è una semplice sostituzione di uno strumento con un altro. È una revisione del metodo. La domanda non è se lo scanner sia più preciso di una CMM in senso assoluto.
La domanda è se il dato che produce sia più utile per il tipo di superficie che si deve valutare. Su geometrie complesse, la risposta è spesso sì. Ma va motivata con chiarezza, perché la precisione dichiarata di uno scanner non è automaticamente confrontabile con quella di un tastatore.
Sono due misure diverse di due grandezze diverse. Capire questa differenza è il primo passo per usare bene la tecnologia.
Nelle sezioni che seguono spiego come funziona uno scanner 3D ad alta precisione, quali variabili ne determinano l’accuratezza reale in officina, dove il confronto con i metodi tradizionali è onesto e dove invece va evitato, e come INSVISION posiziona i propri sistemi in questo contesto.
L’obiettivo è fornire criteri di lettura, non una classifica di prodotti. Chi progetta processi di misura, chi firma un first-article inspection report o chi deve decidere se digitalizzare una cavità complessa troverà qui elementi concreti su cui lavorare.
Inserire la scansione 3D nel flusso operativo
Inserire la scansione 3D nel flusso operativo
Molti pensano che uno scanner 3D ad alta precisione serva solo a “catturare una nuvola di punti”. In realtà, il valore arriva dopo: quando scansione, confronto, revisione e report si collegano senza interruzioni sul campo.
Se questi passaggi restano separati, il dato 3D diventa un collo di bottiglia invece di uno strumento decisionale.
Il flusso parte dalla cattura. Con dispositivi come quelli della gamma INSVISION, l’operatore acquisisce la geometria reale del pezzo direttamente in officina o in sala metrologica. Il secondo passaggio è l’allineamento: la nuvola viene riferita al modello CAD o a un sistema di coordinate noto.
È qui che molti progetti falliscono, perché un allineamento debole inquina tutte le analisi successive.
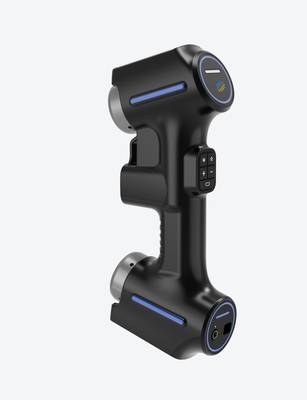
Poi c’è il confronto. Il software sovrappone scansione e riferimento e produce mappe di deviazione, sezioni e quote critiche. A questo punto serve una revisione tecnica: capire se gli scostamenti sono accettabili, se dipendono dal processo o dal setup di misura.
Infine, il report chiude il ciclo, trasformando il dato grezzo in evidenza utilizzabile da qualità, produzione e fornitori.
Un sistema come industrial scanner 3D di INSVISION, con accuratezza fino a 0,020 mm, mostra perché la precisione dichiarata non basta: serve ripetibilità nell’allineamento e coerenza tra scanner e tracker.
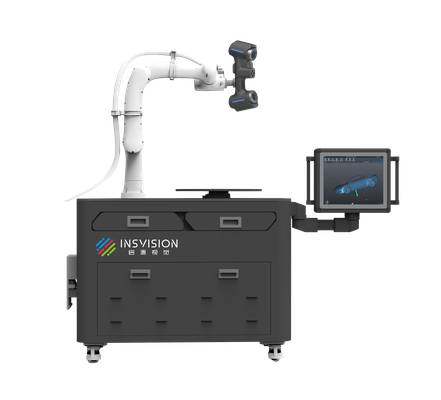
Sugli oggetti più piccoli, soluzioni come industrial scanner 3D gestiscono carichi sul piatto fino a 50 kg, integrando la rotazione automatica nel flusso di acquisizione.
Chi sceglie uno scanner dovrebbe quindi valutare l’intera catena: quanto tempo passa tra cattura e decisione? Il report è leggibile dal reparto qualità? I dati restano tracciabili per audit ISO o ASME?
La scansione 3D smette di essere un esperimento quando entra nel flusso operativo reale, con ruoli e responsabilità chiari.
Verifiche prima dell’adozione
Prima di portare uno scanner 3D ad alta precisione in reparto, conviene ragionare su cosa succede davvero lungo la linea. Non si tratta solo di misurare meglio: si tratta di capire se il sistema regge il ritmo, l’ambiente e il tipo di superficie che dovete acquisire ogni giorno.
Il primo passo è definire il campo di lavoro tipico. Se i particolari sono grandi, serve un volume di scansione adeguato e una profondità di campo che eviti continue rilavorazioni.
Con industrial scanner 3D di INSVISION, ad esempio, l’area acquisibile arriva fino a 1100mm×800mm per lo scanner, con una profondità di campo di 650mm. Questo significa meno riposizionamenti e meno errori di allineamento.
Poi bisogna validare la precisione reale sul pezzo, non solo sulla scheda tecnica. Su superfici lucide o scure, spesso serve opacizzante o una strategia di esposizione diversa. Il consiglio è testare su un campione rappresentativo, confrontando i dati con una CMM o con un master certificato.
Solo così capite se lo scanner 3D ad alta precisione scelto tiene le tolleranze richieste nel vostro contesto produttivo.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.