

Come valutare misuratore 3D nell’ispezione industriale
misuratore 3d: Contesto produttivo e bisogno di misura Contesto produttivo e bisogno di misura Negli ultimi anni il controllo qualità è passato dall’essere.
Contesto produttivo e bisogno di misura
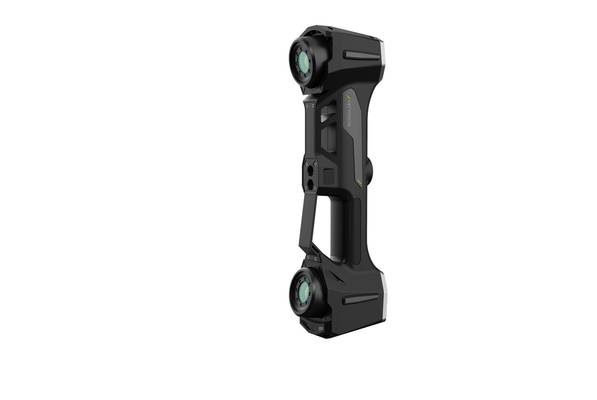
Contesto produttivo e bisogno di misura
Negli ultimi anni il controllo qualità è passato dall’essere un collo di bottiglia a fine linea a diventare un’attività distribuita lungo tutto il flusso produttivo.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
La spinta arriva da due direzioni: da un lato i clienti automotive e aerospace chiedono report dimensionali sempre più completi, dall’altro i lotti si accorciano e le attrezzature cambiano più spesso.
In un reparto stampaggio o in una linea di lavorazione meccanica, fermare una pressa o una fresa per verificare una geometria con strumenti tradizionali costa tempo e genera dati parziali.
Un calibro rileva una quota alla volta, una maschera di controllo dice solo se il pezzo rientra o meno in tolleranza, ma non racconta dove e come sta derivando.
Flusso operativo pratico
- Contesto produttivo e bisogno di misura — Negli ultimi anni il controllo qualità è passato dall’essere un collo di bottiglia a fine linea a diventare un’attività distribui…
- Dove la misura tradizionale mostra i limiti — Chi lavora ogni giorno in sala metrologica o in produzione sa che la maggior parte dei sistemi di misura consolidati nasce da un…
- Inserire la scansione 3D nel flusso operativo — Molti pensano che un misuratore 3D serva solo a creare una nuvola di punti da archiviare.
- Verifiche prima dell’adozione — Prima di portare un misuratore 3D in reparto, conviene fermarsi su un passaggio che spesso viene sottovalutato: la validazione pr…
È qui che serve un misuratore 3D capace di acquisire la superficie completa del componente e restituire una nuvola di punti confrontabile con il modello CAD. Il dato non è più un semplice scarto dimensionale, ma una mappa delle deviazioni utilizzabile per correggere il processo prima che il lotto esca dai limiti.
La pressione sui controlli non riguarda solo la frequenza: riguarda la capacità di prendere decisioni rapide su dati affidabili. In ambienti dove le tolleranze si misurano in centesimi e i particolari hanno forme libere, nervature o sottosquadra, il rilievo puntuale non basta più.
Serve una tecnologia che restituisca l’intera geometria, in tempi compatibili con il ritmo produttivo e con un livello di ripetibilità adeguato al contesto.
Questa sezione inquadra il problema da cui parte ogni valutazione tecnica: perché i metodi tradizionali mostrano limiti crescenti, quali informazioni servono davvero al controllo qualità e come un sistema di scansione 3D si inserisce in un flusso produttivo senza diventare un’attività separata.
Prima di parlare di modelli e specifiche, bisogna chiarire il tipo di dato che serve in officina e le condizioni in cui deve essere raccolto.
Dove la misura tradizionale mostra i limiti
Dove la misura tradizionale mostra i limiti
Chi lavora ogni giorno in sala metrologica o in produzione sa che la maggior parte dei sistemi di misura consolidati nasce da un presupposto preciso: il pezzo deve essere accessibile, relativamente regolare e descrivibile con un numero finito di punti.
Quando queste condizioni vengono meno, gli strumenti tradizionali iniziano a perdere efficacia. Non perché siano mal progettati, ma perché il loro principio di funzionamento non è adatto a catturare ciò che serve davvero.
Il primo limite emerge sulle geometrie complesse. Superfici organiche, nervature, sottosquadri, raccordi a raggio variabile, pale con profili aerodinamici: qui la misura a contatto o con sistemi ottici puntuali restituisce un campionamento rado.
Il risultato è una nuvola di punti che descrive bene alcune zone e lascia scoperte altre. Quando poi il dato deve essere confrontato con il nominale CAD, le aree non misurate diventano rumore, incertezza, oppure vengono interpolate con algoritmi che introducono errori non dichiarati.
C’è poi il problema della continuità dei dati. Un calibro, una macchina di misura a coordinate o un profilometro forniscono misure discrete: punti, sezioni, profili. Per un controllo di forma libera o per un reverse engineering accurato, questo approccio obbliga a ricostruire la superficie per via indiretta.
Ogni passaggio di ricostruzione aggiunge un’approssimazione. In molti casi, il tecnico non ha nemmeno la certezza che il dato mancante sia davvero trascurabile.
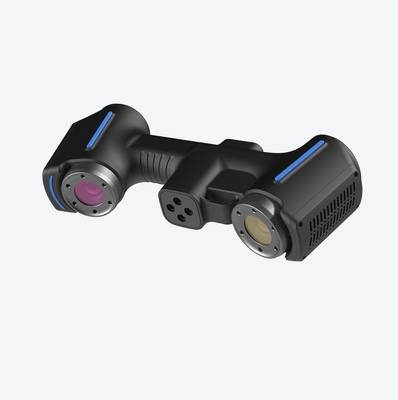
Il terzo vincolo è il tempo. La misura punto a punto su un componente di media complessità può richiedere ore, soprattutto quando il pezzo va riposizionato più volte, allineato, tastato in zone difficili.
Se il controllo riguarda una prima campionatura, un’attrezzatura di collaudo o un lotto da validare prima della produzione, quei tempi si trasferiscono direttamente sulla consegna. E in un contesto di lean manufacturing, un collo di bottiglia metrologico ha lo stesso peso di un fermo macchina.
Un misuratore 3D interviene esattamente su questi tre fronti. Non sostituisce sempre gli strumenti tradizionali, ma cambia la logica di acquisizione: invece di campionare punti, rileva superfici. Invece di imporre al pezzo di adattarsi alla macchina, si adatta alla geometria del pezzo.
Questo sposta il limite: la misura non è più vincolata dalla complessità della forma, ma dalla capacità del sistema di gestire il dato acquisito.
INSVISION propone scanner 3D industriali pensati per lavorare in condizioni reali di officina, non solo in laboratorio. L’approccio è pragmatico: partire dall’oggetto, dal compito di ispezione, dai vincoli di piazzamento e dal tempo ciclo. Solo dopo si valuta quale configurazione di scansione sia più adatta.
Questo è il punto che distingue un uso consapevole della tecnologia da un acquisto guidato solo dalla scheda tecnica.
Nei paragrafi successivi vedremo come funziona nel concreto un misuratore 3D, quali elementi tecnici ne determinano l’affidabilità e in quali condizioni conviene davvero adottarlo rispetto a un flusso di misura tradizionale.
Inserire la scansione 3D nel flusso operativo
Inserire la scansione 3D nel flusso operativo
Molti pensano che un misuratore 3D serva solo a creare una nuvola di punti da archiviare. In officina, però, il valore emerge quando scansione, confronto, revisione e report diventano un unico ciclo continuo.
Il punto di partenza non è il sensore, ma il pezzo: dimensione, libertà di movimento sul banco, presenza di marker, tempo ciclo e ripetibilità del lotto.
Con un sistema INSVISION, la scansione produce subito una mesh confrontabile con il CAD di riferimento o con un master acquisito. Le deviazioni vengono lette sulle tolleranze geometriche richieste, non su valori assoluti astratti.
La revisione avviene davanti alla mappa colore: chi lavora sulla linea capisce immediatamente dove intervenire su stampo, attrezzatura o parametri di lavorazione. Il report non è un allegato finale, ma il documento che chiude il loop e alimenta la decisione successiva.
Questo approccio funziona bene quando il lotto è ripetitivo e il setup iniziale può essere riutilizzato. Se il pezzo cambia ogni volta o l’accesso ottico è limitato, conviene valutare prima la fattibilità della presa dati.
In ogni caso, il misuratore 3D entra nel flusso solo se il dato generato serve a qualcuno subito dopo la scansione.
Verifiche prima dell’adozione
Verifiche prima dell’adozione
Prima di portare un misuratore 3D in reparto, conviene fermarsi su un passaggio che spesso viene sottovalutato: la validazione preliminare. Non si tratta di compilare una checklist generica, ma di capire se lo strumento, il pezzo e l’ambiente di misura possono davvero lavorare insieme senza sorprese.
Un errore frequente è concentrarsi solo sulla precisione nominale dichiarata e scoprire poi, durante la prima ispezione, che il problema vero era un altro: riflessi, vibrazioni, accessibilità della superficie o mancanza di un allineamento ripetibile.
Il primo aspetto da validare è la natura del pezzo. Superfici scure, trasparenti o lucide possono richiedere preparazione, mentre geometrie con cavità profonde o fori di piccolo diametro vanno verificate rispetto al campo di misura e alla profondità di scansione effettiva. Il secondo elemento è la movimentazione.
In linea o in area metrologica, il pezzo va posizionato in modo stabile; se la scansione avviene vicino a presse o macchine utensili, le vibrazioni di fondo possono degradare il dato più di quanto faccia la risoluzione dello strumento.
Vale anche la pena definire il dato di uscita atteso. Se serve un confronto con il CAD, occorre verificare che il modello di riferimento sia aggiornato e che le tolleranze GD&T siano leggibili nel software di ispezione.
Se invece l’obiettivo è il reverse engineering, va chiarito il livello di dettaglio richiesto sulla mesh. Infine, la ripetibilità va provata sul pezzo reale, non su un campione ideale.
Una scansione di prova su due o tre particolari rappresentativi, eseguita nelle stesse condizioni operative, dà indicazioni più utili di qualsiasi scheda tecnica.
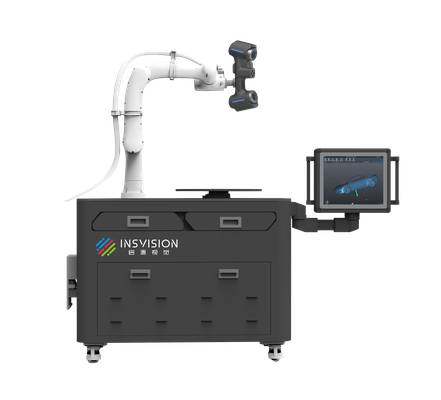
In questa fase, un misuratore 3D come quelli della gamma INSVISION va valutato non solo per la qualità del dato, ma per come si inserisce nel flusso esistente.
Gli scenari più adatti sono quelli in cui il controllo dimensionale deve essere veloce, ripetibile e documentabile: primo collaudo, controllo di derive di processo, verifica di attrezzature, acquisizione di geometrie complesse per la ricostruzione.
Meno indicati sono i casi in cui il pezzo cambia continuamente senza possibilità di riferimento, o in cui l’ambiente non consente una postazione stabile. La verifica preliminare serve esattamente a distinguere questi due contesti prima di investire.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.