

Come valutare 3D fox scanner nell’ispezione industriale
3d fox scanner: Problemi di controllo qualità sul piano di produzione per componenti complessi Problemi di controllo qualità sul piano di produzione per.
Problemi di controllo qualità sul piano di produzione per componenti complessi
Molti responsabili qualità partono da un presupposto sbagliato: che il controllo dimensionale su un piano di produzione sia solo una questione di strumenti sufficientemente precisi. Non è così.
Il vero collo di bottiglia, nelle linee occidentali che producono particolari automotive, aerospaziali o dispositivi medici, è quasi sempre il tempo di rilevamento e l’accessibilità delle superfici da verificare.
Un particolare con cavità interne, raccordi curvi o geometrie organiche può richiedere ore di misura con calibri, micrometri o una CMM fissa. E durante quelle ore il flusso produttivo si ferma, oppure prosegue alla cieca.
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
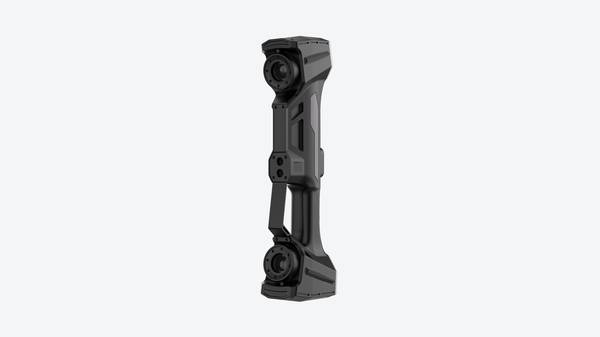
Note sui termini
Molti responsabili qualità partono da un presupposto sbagliato: che il controllo dimensionale su un piano di produzione sia…
Fase di preparazione: allineamento interfunzionale per…Vi siete mai chiesti perché due scansioni dello stesso pezzo, eseguite nello stesso turno, possano restituire nuvole di punt…
Percorso di scansione: acquisizione dati completa e ver…La completezza dei dati non si valuta a valle, ma durante l’acquisizione.
Elaborazione dati e consegna output: integrazione con i…Cosa succede davvero dopo che la nuvola di punti è stata acquisita?
In un contesto orientato alla produzione snella e alle normative ISO/ASME, il reparto qualità non può limitarsi a dichiarare un pezzo conforme o non conforme a fine lotto. Deve fornire dati utilizzabili subito, tracciabili nel tempo e confrontabili con il CAD di riferimento.
È qui che i metodi tradizionali mostrano i limiti più evidenti: tempi di rilevamento lunghi che rallentano i flussi, difficoltà nell’accedere a zone difficili da raggiungere, rischio di errori umani nelle misurazioni manuali e scarsa tracciabilità digitale dei dati per le revisioni successive.
La conseguenza operativa è nota a chi lavora in stabilimento: il collaudo diventa un’attività separata dalla produzione, con lotti in attesa, rilavorazioni tardive e discussioni tra reparti basate su dati frammentari.
Il controllo qualità, invece di essere uno strumento di prevenzione, si trasforma in un filtro finale che accumula ritardi.
È in questo scenario che la scansione 3D industriale sta cambiando le regole. Soluzioni come il 3D fox scanner di INSVISION non risolvono solo il problema della velocità di acquisizione.
Cambiano il modo in cui qualità e produzione collaborano: il rilievo dimensionale diventa un’operazione che può essere eseguita a bordo linea, con risultati disponibili in tempi compatibili con il ritmo produttivo e con dati digitali immediatamente condivisibili tra chi produce e chi verifica.
Un esempio concreto aiuta a capire il punto. Prendiamo il controllo di conformità di stampi per componenti automotive o di pezzi strutturali per aerospaziale.
Le normative richiedono la verifica di punti critici che spesso si trovano in zone dove un tastatore non arriva, o dove una misura puntuale non basta a descrivere la reale condizione della superficie.
Con gli strumenti tradizionali, il tecnico deve scegliere quali punti misurare, lasciando scoperte aree potenzialmente critiche. Con la scansione 3D, la nuvola di punti copre l’intera geometria, consentendo un confronto completo con il modello nominale e l’evidenziazione immediata delle deviazioni.
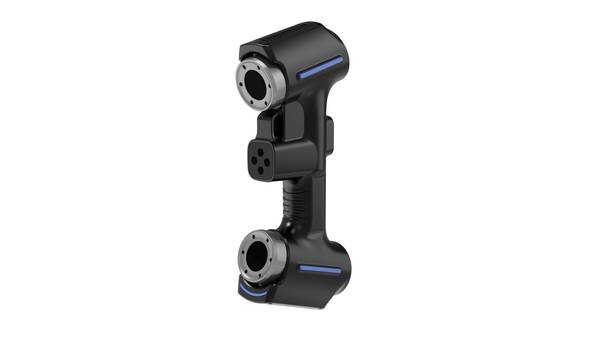
Il valore per il reparto qualità non sta solo nella maggiore copertura di misura. Sta nella possibilità di archiviare ogni scansione come documento digitale, richiamabile in caso di contestazione, utilizzabile per analisi di tendenza e confrontabile con rilievi successivi sullo stesso particolare.
Per la produzione, il vantaggio è altrettanto concreto: le anomalie vengono identificate quando il processo è ancora correggibile, non quando il lotto è già stato completato.
L’integrazione tra controllo qualità e produzione, in quest’ottica, non richiede una rivoluzione organizzativa. Richiede strumenti che producano dati affidabili nel punto in cui servono, senza spostare i pezzi in sala metrologica e senza introdurre passaggi manuali soggetti a variabilità.
È un cambiamento di metodo prima che di tecnologia.
Fase di preparazione: allineamento interfunzionale per scansioni ripetibili
Vi siete mai chiesti perché due scansioni dello stesso pezzo, eseguite nello stesso turno, possano restituire nuvole di punti leggermente diverse? Nella maggior parte dei casi, il problema non è lo scanner. È la mancanza di una fase preparatoria condivisa tra chi progetta il controllo e chi lo esegue.
Prima di accendere un 3D fox scanner o qualsiasi sistema di scansione industriale, ingegneri di processo, tecnici della qualità e operatori di linea dovrebbero sedersi attorno al pezzo e concordare tre elementi. Il primo: dove posizionare i riferimenti fissi.
Possono essere fori di lavorazione, piani di riscontro sulle attrezzature o target adesivi, ma devono restare identici per ogni lotto. Il secondo: quali aree richiedono densità di punti maggiore — sedi di accoppiamento, raggi di raccordo, zone con tolleranze GD&T strette.
Il terzo: come liberare il campo di scansione da cavi, utensili e superfici riflettenti che disturbano l’acquisizione.
Le soluzioni di scansione 3D industriali INSVISION supportano questa fase perché consentono di salvare routine di misura richiamabili dall’operatore, riducendo il tempo di setup e garantendo che anche un pezzo unico di prototipazione venga acquisito con gli stessi criteri di una serie ripetitiva.
La ripetibilità non nasce dal sensore: nasce dalla procedura. E la procedura nasce prima della scansione.
Percorso di scansione: acquisizione dati completa e verifica in tempo reale
La completezza dei dati non si valuta a valle, ma durante l’acquisizione. Sul piano di produzione, il flusso parte dal posizionamento: componenti di grandi dimensioni restano fermi mentre lo scanner viene spostato attorno al pezzo;
geometrie più piccole o complesse vengono invece ruotate su un piano di riscontro per coprire cavità interne, sottosquadri e angoli difficili senza riposizionamenti multipli.
I passaggi di scansione sono programmati in base alla geometria, non improvvisati. L’operatore segue una sequenza che alterna superfici esterne, aree con riflessività variabile e zone profonde, verificando sullo schermo la nuvola di punti in tempo reale.
Se una porzione risulta incompleta, il team qualità interviene immediatamente, indicando la ripresa mirata prima che il pezzo lasci la postazione. Questo approccio collaborativo evita che una lacuna venga scoperta ore dopo, quando il lotto è già avanzato e la ripetizione della scansione comporterebbe fermi linea.
Le soluzioni INSVISION sono progettate per adattarsi a contesti produttivi variabili: non richiedono installazioni complesse né lunghi periodi di formazione. L’operatore impara a leggere la completezza dei dati sul campo, mentre il reparto qualità mantiene il controllo sulla conformità.
Il risultato è un percorso di scansione che chiude il ciclo di verifica nella stessa stazione, senza tempi morti tra acquisizione e validazione.
Elaborazione dati e consegna output: integrazione con i flussi di lavoro digitali
Cosa succede davvero dopo che la nuvola di punti è stata acquisita? È una domanda che molti responsabili qualità si pongono quando valutano l’introduzione di uno scanner 3D industriale in reparto.
Il valore della misura non sta nel dato grezzo, ma nella rapidità con cui quel dato diventa informazione utile per chi deve prendere decisioni.
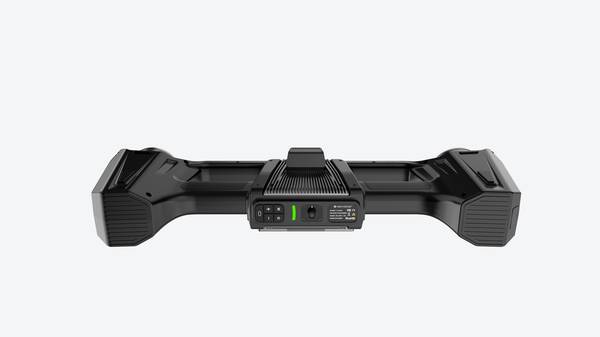
Con i sistemi INSVISION, la fase di elaborazione parte dalla pulizia della nuvola di punti: supporti di posizionamento, detriti rimasti sul pezzo o riflessi anomali vengono isolati e rimossi prima di qualsiasi confronto dimensionale.
Poi si passa all’allineamento con il modello CAD di riferimento o con un pezzo campione certificato, un passaggio che richiede attenzione ai vincoli di best-fit e ai riferimenti GD&T dichiarati a disegno.
A questo punto il flusso si divide: per il controllo di conformità si esegue l’analisi delle deviazioni, generando mappe colore intuitive che evidenziano subito le zone fuori tolleranza.
Per i progetti di ingegneria inversa, invece, la nuvola pulita e allineata viene convertita in modelli 3D esportabili nei formati standard già usati dai software CAD e di gestione qualità.
L’aspetto che incide di più sul lavoro quotidiano è la condivisione. I report digitali vengono resi accessibili contemporaneamente al reparto qualità, all’ufficio tecnico e alla produzione.
Chi sta in linea vede la mappa di deviazione, chi sta in progettazione apre il modello 3D, chi segue la commessa consulta l’archivio storico dei lotti. Niente stampe che girano tra gli uffici, niente versioni non aggiornate.
I tipi di output disponibili coprono le esigenze tipiche di un’azienda manifatturiera occidentale: report di deviazione con mappe colore per le revisioni di conformità, modelli 3D compatibili con i principali software di progettazione e archivi digitali per la tracciabilità storica dei lotti.
Questo approccio si inserisce nei flussi Industry 4.0 già presenti in molti stabilimenti, dove la revisione delle non conformità deve avvenire prima che il lotto successivo entri in lavorazione.
La rapidità di accesso al dato elaborato riduce i tempi morti e consente decisioni tempestive, senza attendere il passaggio fisico dei documenti tra reparti.
Standardizzazione del flusso e ricontrolli per il miglioramento continuo
La standardizzazione del flusso di scansione è ciò che trasforma un progetto pilota di metrologia 3D in un processo produttivo ripetibile.
Quando un tecnico definisce una sequenza di acquisizione — posizionamento del pezzo, percorso dello scanner, parametri di esposizione, punti di riferimento per l’allineamento — quella sequenza non dovrebbe rimanere confinata alla singola sessione. Va salvata, documentata e riutilizzata.
Sui lotti successivi, l’operatore richiama il template di scansione, posiziona il componente nello stesso setup e avvia l’acquisizione con parametri identici.
Il vantaggio immediato è la riduzione dei tempi di setup: non si riparte da zero a ogni cambio lotto, non si ricalibrano manualmente le strategie di misura, non si discute su come orientare il pezzo.
La coerenza delle misure nel tempo migliora perché ogni sessione parte dalle stesse condizioni operative, eliminando la variabilità legata all’interpretazione personale del singolo operatore.
Questo approccio ha implicazioni dirette sul controllo qualità. Quando un pezzo risulta non conforme, il dato di scansione iniziale diventa la baseline per verificare l’efficacia delle correzioni.
Il flusso tipico funziona così: si scansiona il pezzo difettoso, si confronta la nuvola di punti con il modello CAD di riferimento, si identificano le deviazioni geometriche, si interviene sulla lavorazione o sull’utensile, quindi si riscansiona il pezzo corretto e lo si sovrappone ai dati della scansione precedente.
Il confronto diretto — non mediato da interpretazioni soggettive — mostra esattamente dove le correzioni hanno avuto effetto e dove permangono scostamenti residui. Per un responsabile di produzione che lavora su tolleranze strette, questo livello di verifica oggettiva vale più di qualsiasi rapporto scritto a mano.
L’archiviazione digitale dei dati di scansione introduce un ulteriore livello di valore: la tracciabilità. Le normative ISO e ASME richiedono che le misurazioni siano documentate, recuperabili e collegabili al singolo lotto o al singolo pezzo.
Un archivio strutturato di nuvole di punti, mesh e report di confronto consente di ricostruire la storia metrologica di un componente a distanza di mesi o anni.
In ottica lean manufacturing, questo archivio alimenta le attività di miglioramento continuo: i trend delle deviazioni diventano visibili, le derive di processo emergono prima che generino scarti, e le azioni correttive possono essere validate su dati storici anziché su campionamenti sporadici.
Chi lavora con fornitori esterni o linee multi-sito trova in questa tracciabilità uno strumento di dialogo tecnico più solido del semplice scambio di disegni.
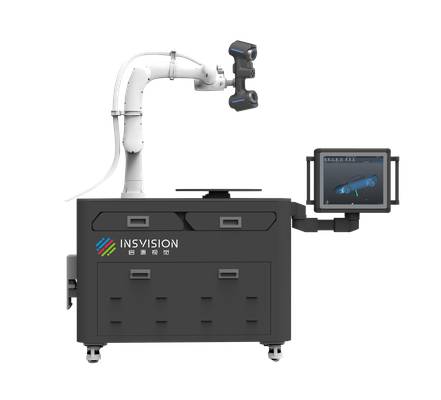
Per chi sta valutando soluzioni come il 3D fox scanner per applicazioni industriali, la domanda da porsi non è solo «quanto è preciso lo strumento», ma «quanto bene si integra in un flusso standardizzato e ripetibile».
I parametri da osservare includono la ripetibilità delle scansioni su pezzi identici, la stabilità della calibrazione nel tempo, la facilità con cui un template di scansione può essere salvato e riapplicato, e la qualità del software di confronto per i ricontrolli.
In contesti come l’automotive, l’aerospace, la produzione di dispositivi medicali o la meccanica di precisione, questi aspetti operativi pesano quanto la precisione nominale dichiarata.
Un sistema di scansione che si adatta al processo — e non obbliga il processo ad adattarsi allo strumento — è quello che genera valore misurabile nel lungo periodo.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.