

산업 검사에서 물체 3D 스캔를 평가하는 방법
물체 3D 스캔: 산업 정밀 부품 검사 현장의 품질-공정 협업 과제 산업 정밀 부품 검사 현장의 품질-공정 협업 과제 많은 엔지니어가 여전히 ‘3D 스캐너는 검사실 장비’라고 생각한다. 그러나 자동차 OEM, 항공우주 MRO, 의료기기, 에너지 장비 생산 현장에서 실제 병목은 측정…
산업 정밀 부품 검사 현장의 품질-공정 협업 과제
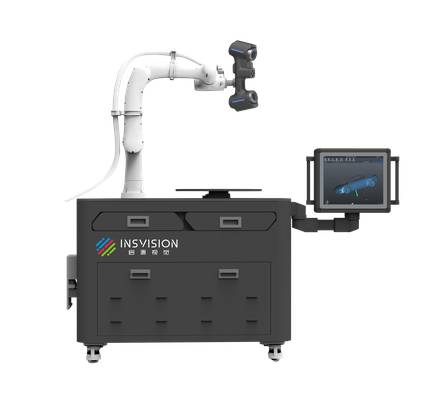
많은 엔지니어가 여전히 3D 스캐너는 검사실 장비 라고
많은 엔지니어가 여전히 ‘3D 스캐너는 검사실 장비’라고 생각한다. 그러나 자동차 OEM, 항공우주 MRO, 의료기기, 에너지 장비 생산 현장에서 실제 병목은 측정 장비의 정밀도보다 측정 데이터가 공정 개선으로 이어지는 속도에서 발생한다. 접촉식 CMM은 복잡한 3차원 형상이나 내부 마모 부위를 포인트 단위로만 확인할 수 있어 전체 형상 편차를 놓치기 쉽고, 대형 부품은 측정 범위 제약으로 부분 검사에 그친다. 여기에 품질팀이 작성한 검사 성적서가 공정팀에 전달되기까지 수일이 걸리면, 금형 수정이나 가공 조건 보정은 이미 수십 개의 불량품이 만들어진 뒤에야 시작된다.
현장 검증 체크리스트
| 확인 영역 | 판단 포인트 | 도입 메모 |
|---|---|---|
| 대상 부품 | 크기, 표면 상태, 핵심 공차가 스캔 목적에 맞는지 확인 | 대표 부품으로 전체 시험 스캔을 수행 |
| 데이터 흐름 | 포인트 클라우드, 편차 맵, 검사 보고서가 품질 프로세스에 맞는지 확인 | 내보내기 형식과 검토 담당자를 미리 확정 |
| 현장 적용 | 교육, 보정, 조명, 작업 공간 조건을 점검 | 검증 결과를 반복 검사 기준으로 기록 |
물체 3D 스캔이 주목받는 이유는 단순히 비접촉 측정이 가능해서가 아니라, 전체 형상 데이터를 빠르게 확보해 품질 판정과 공정 피드백을 같은 데이터로 묶을 수 있기 때문이다. INSVISION의 산업용 3D 스캐너는 이러한 협업 단절을 메우는 도구로, 측정 결과가 현장의 다음 공정 판단에 바로 연결되는 구조를 만든다.
실무 흐름
- 많은 엔지니어가 여전히 3D 스캐너는 검사실 장비 라고 — 많은 엔지니어가 여전히 ‘3D 스캐너는 검사실 장비’라고 생각한다. 그러나 자동차 OEM, 항공우주 MRO, 의료기기, 에너지 장비 생산 현장에서 실제 병목은 측정 장비의 정밀도보다 측정 데이터가 공정 개선으로 이어지는 속도에서 발…
- 적용 규격도 사전에 공유되어야 한다 — 적용 규격도 사전에 공유되어야 한다. 품질팀이 ISO 10360 기반의 길이 측정 오차 검증을 요구하는지, ASME Y14.5의 GD&T 공차 해석까지 필요한지에 따라 데이터 정합 기준과 리포트 형식이 달라진다. 현장 환경 점검도…
- 복잡한 곡면과 언더컷이 많은 부품에서 물체 3D 스캔 — 복잡한 곡면과 언더컷이 많은 부품에서 물체 3D 스캔 경로를 단일 패턴으로 설계하면 점군 밀도가 고르지 않게 떨어진다. 현장에서는 먼저 부품의 외곽 실루엣과 피처 방향을 기준으로 스캐너의 입사각이 급격히 변하는 구간을 구분한다. 깊…
- 규격 기반 검사 리포트 작성과 납품 프로세스 — 규격 기반 검사 리포트 작성과 납품 프로세스
물체 3D 스캔 검사를 위한 현장 준비와 사전 요건 검토
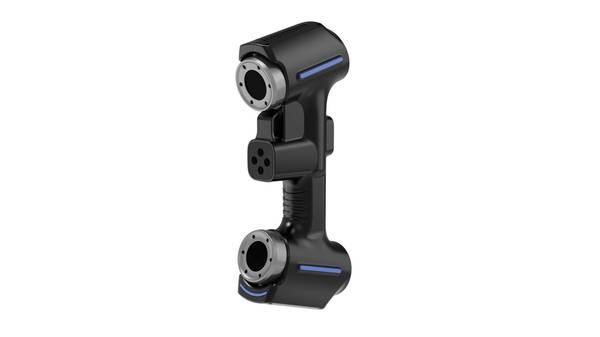
물체 3D 스캔 검사를 실제 생산 라인에 적용하기 전에 공정팀과 품질팀이 함께 점검해야 할 사전 요건은 생각보다 많다. 검사 대상 부품의 소재부터 확인해야 한다. 금속 가공면은 반사가 심해 스캔 데이터에 노이즈가 생기기 쉽고, 반투명 플라스틱이나 탄소섬유 복합소재는 표면 특성에 따라 측정 전처리가 달라진다. 부품 크기와 요구 정밀도도 스캔 방식을 결정하는 기준이 된다. 자동차 서스펜션 브래킷처럼 전체 형상 검사가 필요한 부품과, 터빈 블레이드 에지처럼 국부 정밀도가 중요한 부품은 준비 방식이 다르다.
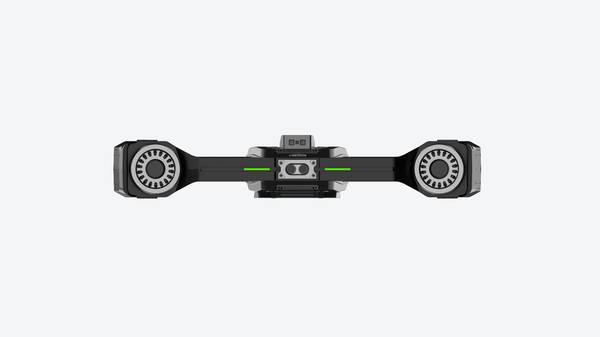
적용 규격도 사전에 공유되어야 한다
적용 규격도 사전에 공유되어야 한다. 품질팀이 ISO 10360 기반의 길이 측정 오차 검증을 요구하는지, ASME Y14.5의 GD&T 공차 해석까지 필요한지에 따라 데이터 정합 기준과 리포트 형식이 달라진다. 현장 환경 점검도 빠뜨릴 수 없다. 스캐너 주변 조도 변화, 프레스나 CNC 가공기에서 전달되는 진동, 온도 편차는 포인트 클라우드 품질에 직접 영향을 준다. 대형 부품이거나 표면 특징이 적은 부품이라면 기준점 타겟 부착 여부를 먼저 검토해야 한다.
INSVISION 산업용 3D 스캐너는 다양한 현장 조건에서도 안정적으로 운영되도록 설계되어 있어, 준비 단계에서 과도한 환경 통제보다 실질적인 검사 항목과 허용 공차 확정에 집중할 수 있다. 공정팀이 측정하고자 하는 치수와 품질팀이 요구하는 공차 범위를 먼저 합의해 두면 스캔 후 데이터 처리와 합부 판정까지의 시간을 줄일 수 있다.
이런 사전 검토는 단순한 장비 설치 준비가 아니라, 검사 결과가 품질 기록으로 바로 활용될 수 있는지를 결정하는 단계다. 특히 자동차 OEM이나 항공 MRO 현장처럼 첫 번째 물체 3D 스캔 검사 결과가 후속 공정의 판정 기준이 되는 경우, 초기 준비가 부실하면 데이터 재촬영과 일정 지연으로 이어진다.
스캔 경로 설계와 고품질 점군 데이터 수집 프로세스
복잡한 곡면과 언더컷이 많은 부품에서 물체 3D 스캔
복잡한 곡면과 언더컷이 많은 부품에서 물체 3D 스캔 경로를 단일 패턴으로 설계하면 점군 밀도가 고르지 않게 떨어진다. 현장에서는 먼저 부품의 외곽 실루엣과 피처 방향을 기준으로 스캐너의 입사각이 급격히 변하는 구간을 구분한다. 깊은 포켓이나 내부 리브처럼 직선 경로로는 음영이 생기는 영역은 별도 각도에서 접근하는 보조 경로를 잡아야 한다. INSVISION 3D 스캔 솔루션은 스캔 중 실시간으로 점군 데이터를 화면에 표시해 주기 때문에, 공정팀이 누락 부위를 육안으로 확인하고 해당 구간만 즉시 재스캔할 수 있다.
품질팀은 수집된 점군을 CAD 기준면과 정합해 곡률 변화가 큰 부위의 밀도 편차를 검토한다. 이 과정에서 스캔 속도가 충분히 빠르면 작업자가 과도한 패스 수를 잡지 않아도 되고, 언더컷 구간의 데이터 누락도 현장에서 바로 보완된다. 최종 점군 데이터는 후처리 공정으로 넘기기 전에 품질 기준에 맞는 밀도와 정합 상태를 확인한 뒤 전달한다.
점군 데이터 후처리와 편차 분석 협업 과정
핵심은 후처리 단계에서 품질팀과 공정팀이 같은 데이터를 보고 판단하는 구조를 만드는 것이다. 물체 3D 스캔으로 수집한 원시 점군에는 바닥면 반사, 지그 간섭, 엣지 부근 플라이어 포인트 같은 노이즈가 섞여 있다. 먼저 스캔 소프트웨어에서 통계적 아웃라이어 제거와 곡률 기반 필터링을 적용하고, 다중 스캔 데이터는 피처 정합과 글로벌 레지스트레이션으로 정렬한다. 정합 오차가 누적되면 편차 맵 전체가 틀어지므로 기준 구멍이나 평면을 먼저 잠그는 순서가 중요하다. 이후 메싱으로 수밀 메시를 생성하고, 기준 CAD 모델을 중첩해 형상 편차를 컬러 맵으로 확인한다.
주요 치수는 단면 추출 후 GD&T 콜아웃에 맞춰 측정하고, 어셈블리 간섭은 상대 좌표계를 유지한 채 두 메시를 겹쳐 검토한다. 이상 부위가 확인되면 품질팀이 같은 플랫폼에서 뷰를 공유하고, 공정팀은 해당 영역의 추가 스캔이나 더 높은 해상도 재측정을 요청한다. INSVISION 솔루션은 이 데이터 핸드오프 과정을 하나의 작업 공간에서 처리할 수 있게 해, 검토 회의 전에 이메일로 스크린샷을 주고받는 단계를 줄여준다.
규격 기반 검사 리포트 작성과 납품 프로세스
규격 기반 검사 리포트 작성과 납품 프로세스

품질팀이 3D 스캔 데이터를 받아 가장 먼저 묻는 질문은 단순하다. “이 리포트, 그대로 고객에게 보내도 되는가?” 답은 적용 규격을 얼마나 정확히 반영했는지에 달려 있다. ISO와 ASME는 공차 표기 방식부터 다르다. ISO는 ISO 8015의 독립 원칙을 따르는 경우가 많고, ASME Y14.5는 룰 기반으로 형상 공차를 해석한다. 스캔 리포트가 어떤 기준으로 편차를 계산했는지 명시되지 않으면 아무리 정밀한 데이터도 협상 테이블에서 신뢰를 잃는다.
INSVISION 3D 스캔 솔루션은 이 지점에서 실무적인 역할을 한다. 표준화된 리포트 템플릿이 규격 요건을 반영하도록 구성되어 있어, 품질 엔지니어가 매번 리포트 양식을 새로 만들 필요가 없다. 물체 3D 스캔 후 생성되는 컬러 맵과 단면 편차 값은 템플릿에 자동 배치되고, 합격/불합격 판정 기준은 사전에 설정한 공차 테이블과 대조된다. 검토자는 편차 분석 결과, 주요 측정 치수, 기준 데이텀 정렬 상태만 확인하면 된다.
내부 납품 절차에서는 이 점이 병목을 줄인다
내부 납품 절차에서는 이 점이 병목을 줄인다. 가공 현장에서 스캔을 마친 데이터가 품질팀으로 넘어갈 때, 리포트에 규격 해석 방식이 이미 포함되어 있으면 재측정이나 재해석 요청이 줄어든다. 외부 고객 납품 시에도 동일한 템플릿을 사용하면, 고객 측 품질 담당자가 데이터를 자체 시스템에 다시 정리하는 시간이 단축된다. 결국 리포트의 일관성이 납품 리드타임을 좌우하는 요소가 된다.
재검사 트리거 설정과 공정 개선 피드백 활용
최근 북미와 유럽의 자동차 OEM 및 항공우주 부품 협력사들은 단순 검사 자동화를 넘어, 검사 데이터를 생산 조건 개선에 직접 연결하는 방향으로 빠르게 움직이고 있다. 검사 결과가 허용 공차를 벗어나는 부품이 발생했을 때, 현장에서 즉시 재검사를 수행하고 그 원인을 공정팀에 전달하는 표준화된 루프가 없으면 같은 불량이 반복된다. INSVISION의 물체 3D 스캔 워크플로는 이 지점에서 실질적인 차이를 만든다.
양산 라인에서 스캔 템플릿을 사전에 정의해 두면, 동일 부품에 대한 반복 검사 시 측정자가 매번 기준점을 다시 잡을 필요 없이 자동으로 정렬과 치수 평가가 진행된다. 허용 공차를 벗어난 부품은 소프트웨어에서 재검사 대상으로 분류되고, 해당 스캔 데이터와 GD&T 편차 리포트가 품질 검토 대기열에 남는다. 공정팀은 이 데이터를 정기적으로 받아 금형 마모, 클램핑 압력 변화, 가공 조건 드리프트 등을 확인한다. 부품 검사 데이터가 단순 합격 판정에 그치지 않고 생산 조건을 조정하는 근거로 쓰이는 구조다.
항저우 INSVISION 테크놀로지 유한회사
주소: 중국 저장성 항저우시 위항구 량무로 1399호 1동, 311121
© 항저우 INSVISION 테크놀로지 유한회사. 모든 권리 보유.
© 항저우 INSVISION 테크놀로지 유한회사. 모든 권리 보유.