

OBJ dosyası: üretim ekipleri için pratik kriterler
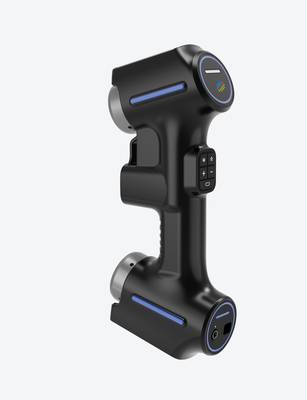
OBJ dosyası: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Üretim hattında ölçüm, yalnızca parçanın çizime uygunluğunu doğrulamak değildir.
Üretim ortamı ve ölçüm ihtiyacı
Üretim hattında ölçüm, yalnızca parçanın çizime uygunluğunu doğrulamak değildir. Aynı zamanda sürecin kontrol altında olup olmadığını gösteren bir geri besleme mekanizmasıdır. Seri üretimde takım aşınması, sıcaklık dalgalanmaları ve tezgâh sapmaları; boyutsal sapmaları kademeli olarak biriktirir.
Bu sapmalar ancak düzenli ve güvenilir veriyle erken yakalanabilir.
Öne çıkan noktalar
- Üretim hattında ölçüm, yalnızca parçanın çizime uygunluğunu doğrulamak değildir.
- Karmaşık geometri söz konusu olduğunda, geleneksel ölçüm araçlarının pratik sınırları hızla belirginleşir.
- Sahada 3D tarama, tek başına bir ölçüm adımı değil;
- Bir OBJ dosyası üretilmeden önce, saha ekibinin doğrulaması gereken en kritik nokta tarama hedefinin geometriye mi, yoksa görsel arşivlemeye mi…
Klasik yaklaşımda kumpas, mikrometre ve mastar gibi temaslı aletler noktasal ölçüm yapar. Kritik GD&T çağrıları — profil toleransı, eş eksenlilik, yüzey formu — bu aletlerle tam olarak doğrulanamaz. Sonuç, operatörden operatöre değişen tekrarlanabilirlik sorunudur.
Kalite mühendisleri için asıl risk, ölçülemeyen bölgede gizlenen hatadır.
| Ölçüm ihtiyacı | Geleneksel sınır | Gerekli veri tipi |
|---|---|---|
| Karmaşık serbest yüzey | Noktasal temas yetersiz | Yoğun nokta bulutu veya OBJ dosyası |
| İç geometri ve girintiler | Erişim zorluğu | Optik tarama verisi |
| Aşınma ve deformasyon takibi | Subjektif değerlendirme | Sayısal sapma haritası |
Bir OBJ dosyası bu bağlamda ölçümün kendisi değil, ölçülebilir geometrinin taşıyıcısıdır. Yüzey verisi, CAD modeliyle karşılaştırılarak sapma haritasına dönüştürülür. Üretim ortamının kontrol baskısı arttıkça, kararın temelindeki verinin güvenilirliği de aynı oranda kritikleşir.
INSVISION gibi tedarikçilerin sunduğu tarama sistemleri, bu veriyi hattın temposuna uygun şekilde toplamayı hedefler.
Geleneksel ölçümün sınırları
Karmaşık geometri söz konusu olduğunda, geleneksel ölçüm araçlarının pratik sınırları hızla belirginleşir. Koordinat ölçüm makineleri (CMM) ve el tipi kumpaslar, tanımlı eksenlere ve erişilebilir yüzeylere göre tasarlanmıştır.
Ancak bir havacılık motor kanadının serbest biçimli yüzeyleri, bir soğutma plakası kalıbının iç oyukları veya bir motosiklet motor braketinin kavisli geçişleri, prob ucunun fiziksel olarak ulaşamadığı ya da nokta bazlı verinin yetersiz kaldığı bölgeler üretir.
İkinci sınır, veri sürekliliğidir. Geleneksel yöntemler ayrık noktalar toplar; iki nokta arasındaki yüzey sapması görünmez kalır. Bir döküm parçasındaki yerel çökme veya bir sac parçadaki geri esneme, yalnızca sürekli yüzey bulutu ile yakalanabilir.
OBJ dosyası gibi yoğun ağ formatları, işte bu nokta bulutunun saklanabilir ve işlenebilir bir temsilini sunar; geleneksel raporlama ise tek başına bu geometrik sürekliliği taşıyamaz.
Üçüncü sınır teslim ritmidir. İlk parça muayenesi (FAI) veya tersine mühendislik döngülerinde, tek bir parçanın tam yüzey taraması günler sürebilir.
| Kriter | Geleneksel Ölçüm | 3B Tarama Tabanlı Yaklaşım |
|---|---|---|
| Karmaşık geometri erişimi | Prob erişimiyle sınırlı | Serbest biçimli yüzeylerde tam kapsama |
| Veri tipi | Ayrık noktalar | Sürekli yüzey ağı (örn. OBJ dosyası) |
| Teslim ritmi | Parça başına uzun kurulum | Tek oturumda tam alan verisi |
| Sapma görünürlüğü | Yalnızca ölçülen noktalarda | Tüm yüzeyde renk haritası |
Bu sınırlar, özellikle GD&T çağrılarının yüzey profili toleransları içerdiği durumlarda kritik hale gelir. INSVISION gibi sağlayıcıların geliştirdiği tarama çözümleri, bu üç kısıtı — erişim, süreklilik ve ritim — aynı döngüde ele almayı hedefler.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Sahada 3D tarama, tek başına bir ölçüm adımı değil; karşılaştırma, inceleme ve raporlamayı aynı veri hattında birleştiren bir süreçtir. Geleneksel yöntemde operatör; kumpas, mikrometre veya mastarla noktasal ölçüm alır, sonuçları forma işler ve sapmaları zihninde canlandırır.
Tarama tabanlı iş akışı ise geometriyi doğrudan nokta bulutu veya mesh olarak yakalar. OBJ dosyası burada devreye girer: taranan yüzey, referans CAD model veya daha önce kaydedilmiş sağlam parça verisiyle yazılım içinde çakıştırılır. Renkli sapma haritası;
aşınma, çekme, çarpılma veya montaj kaçıklığını anında görünür kılar. Rapor tarafında ise kritik bölgeler için GD&T çağrıları işlenir; kabul sınırı dışındaki alanlar otomatik işaretlenir. Böylece ölçüm, analiz ve dokümantasyon arasındaki kopukluk azalır.
| Aşama | Geleneksel akış | Tarama tabanlı akış |
|---|---|---|
| Veri toplama | Noktasal, operatöre bağlı | Yüzey bazlı, tekrarlanabilir |
| Karşılaştırma | Manuel hesaplama | OBJ referans çakıştırma |
| Raporlama | Form ve fotoğraf | Sapma haritası + GD&T etiketi |
Önemli olan, tarayıcıyı yalnızca bir ölçüm cihazı gibi değil; kalite döngüsünü sahada kapatan bir veri kaynağı olarak konumlandırmaktır. INSVISION gibi tedarikçilerin bu bütünlüğü kurgularken odaklandığı nokta, OBJ çıktısının doğrudan karşılaştırma yazılımına aktarılabilir olmasıdır.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Bir OBJ dosyası üretilmeden önce, saha ekibinin doğrulaması gereken en kritik nokta tarama hedefinin geometriye mi, yoksa görsel arşivlemeye mi hizmet ettiğidir. OBJ formatı poligonal ağ tabanlıdır;
dolayısıyla hassas delik ekseni, GD&T referans düzlemi veya sızdırmazlık yüzeyi sapması gerektiren işlerde yalnızca mesh çözünürlüğünün yeterli olup olmadığı önceden netleştirilmelidir.
Uygun senaryolar genellikle üç gruba ayrılır:

| Doğrulama Alanı | Saha Kontrolü | Uygun OBJ Kullanımı |
|---|---|---|
| Tersine mühendislik | Montaj arayüzleri ve kavisli yüzeyler eksiksiz taranmış mı? | Uygun |
| Aşınma kıyaslaması | Referans parça ile servis parçası aynı hizada mı? | Sınırlı — sapma analizi için ek yazılım gerekir |
| Arşivleme | Yüzey dokusu ve yazıtlar çözünürlükte okunuyor mu? | Uygun |
Ayrıca birleştirme hataları, su geçirmezlik (watertight) gereksinimi ve dosya boyutu da önceden belirlenmelidir. INSVISION ekipmanlarıyla alınan ham verilerde bu kontroller, sonlu eleman analizi veya CNC yoluna geçmeden önce OBJ aktarımının doğruluğunu garanti altına alır.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.