

Endüstriyel kontrolde yapılandırılmış ışık 3D tarama nasıl değerlendirilir
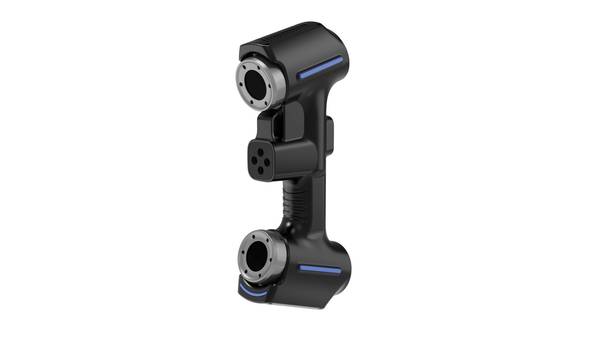
yapılandırılmış ışık 3D tarama: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Modern üretim hatlarında kalite kontrol, yalnızca nihai ürünü.
Üretim ortamı ve ölçüm ihtiyacı
Modern üretim hatlarında kalite kontrol, yalnızca nihai ürünü denetlemekten ibaret değildir. Seri üretimde proses yeterliliği (Cpk), ilk parça muayenesi ve GD&T tolerans çağrıları; ölçüm verisinin tekrarlanabilir, izlenebilir ve sayısal olmasını zorunlu kılar.
Geleneksel el aletleriyle (kumpas, mikrometre, mastar) karmaşık serbest yüzeylerin sapma haritasını çıkarmak ya zaman alır ya da operatörden operatöre değişkenlik gösterir.
Senaryo özeti
Makaleyi pratik olarak şu senaryo üzerinden okuyabilirsiniz:
- Üretim ortamı ve ölçüm ihtiyacı: Modern üretim hatlarında kalite kontrol, yalnızca nihai ürünü denetlemekten ibaret değildir.
- Geleneksel ölçümün sınırları: Geleneksel metroloji araçları — kumpas, mikrometre, mastar ve CMM — doğrusal mesafe, çap veya konum toleransı gibi…
- 3D taramanın iş akışına yerleşmesi: Yapılandırılmış ışık 3D tarama, kalite kontrol süreçlerinde genellikle bağımsız bir ölçüm adımı olarak düşünülür.
Bu noktada yapılandırılmış ışık 3D tarama, parça geometrisini temassız biçimde yoğun nokta bulutu olarak yakalayarak nominal CAD modeliyle karşılaştırma imkânı sunar.
Özellikle sac metal, döküm ve plastik enjeksiyon parçalarında yay geri esnemesi, çekme payı ve montaj sapmaları ancak tam alan taramasıyla güvenilir biçimde ölçülür.
| Ölçüm ihtiyacı | Geleneksel yöntem | 3D tarama yaklaşımı |
|---|---|---|
| Serbest yüzey sapması | Noktasal örnekleme | Tam alan renk haritası |
| Tekrarlanabilirlik | Operatöre bağlı | Sistematik, dijital |
| CAD karşılaştırması | Manuel şablon | Otomatik sapma analizi |
Kalite yöneticileri için kritik olan, ham verinin standarda (ISO 10360 veya ASME Y14.5) uygun biçimde raporlanabilmesidir. INSVISION gibi ölçüm odaklı sağlayıcıların sistemleri, bu doğrulama altyapısını hat yanına taşımayı hedefler.
Geleneksel ölçümün sınırları
Geleneksel metroloji araçları — kumpas, mikrometre, mastar ve CMM — doğrusal mesafe, çap veya konum toleransı gibi iyi tanımlanmış ölçümlerde hâlâ güvenilirdir. Ancak karmaşık serbest biçimli yüzeyler, iç kanallar veya derin cepler söz konusu olduğunda bu yöntemler hızla yetersiz kalır.
Nokta bazlı ölçüm, yüzeyin tamamını değil yalnızca seçilen kesitleri karakterize eder; iki ölçüm noktası arasındaki geometri varsayıma dayanır.
İkinci sınır veri sürekliliğidir. Bir döküm parçasının çarpılmasını veya bir sac panelin yaylanmasını değerlendirirken, 40 ayrı nokta ölçmek yüzeyin davranışını temsil etmeyebilir. Gerçek sapma, örneklenmeyen bölgede ortaya çıkabilir. Renk haritası olmadan bu sapmayı görmek mümkün değildir.
Üçüncü sınır teslim ritmiyle ilgilidir. İlk parça doğrulaması veya kalıp revizyonu sırasında CMM programlama, fikstürleme ve ölçüm döngüleri saatler alabilir. Karmaşık bir parçada tam yüzey verisi elde etmek için gereken süre, üretim hattının hızıyla uyuşmaz.
| Kriter | Geleneksel ölçüm | Yapılandırılmış ışık 3D tarama |
|---|---|---|
| Veri tipi | Nokta veya kesit | Tam yüzey, milyonlarca nokta |
| Karmaşık geometri | Sınırlı erişim | Serbest biçimli yüzeylerde etkili |
| Kurulum süresi | Uzun (fikstür, program) | Kısa (doğrudan tarama) |
| Sapma görselleştirme | Sayısal rapor | Renkli sapma haritası |
Sonuç olarak geleneksel yöntemler doğruluklarını korur; ancak kapsam, süreklilik ve hız açısından pratik tavanlarına ulaşır. Bu sınırların farkında olmak, doğru ölçüm stratejisini seçmenin ilk adımıdır.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Yapılandırılmış ışık 3D tarama, kalite kontrol süreçlerinde genellikle bağımsız bir ölçüm adımı olarak düşünülür. Oysa sahadaki asıl değeri, tarama verisinin karşılaştırma, inceleme ve raporlama aşamalarıyla aynı döngü içinde bağlanabilmesinden gelir. Tarayıcıdan çıkan nokta bulutu tek başına bir sonuç değildir;
CAD referansıyla hizalanıp sapma haritasına dönüştüğünde anlam kazanır.
Tipik bir iş akışı şu sırayı izler: parça taranır, elde edilen mesh modeli nominal CAD verisiyle çakıştırılır, GD&T çağrılarına göre yüzey sapmaları renk kodlu harita üzerinde işaretlenir ve sonuçlar PDF veya CSV formatında raporlanır.
Bu döngü, ilk parça muayenesinde (first-article inspection) dakikalar mertebesine inebilir. Manuel kumpas veya mastar ölçümünde aynı yüzey profilini tam kapsamak çoğu zaman mümkün olmaz.
| İş Akışı Adımı | Geleneksel Yöntem | Yapılandırılmış Işık 3D Tarama |
|---|---|---|
| Veri toplama | Noktasal ölçüm, zaman alıcı | Tam yüzey taraması, saniyeler içinde |
| Karşılaştırma | Kağıt üzerinde veya manuel giriş | Yazılımda otomatik sapma haritası |
| İnceleme kapsamı | Seçili kesitler ve kritik noktalar | Tüm yüzeyin renk kodlu analizi |
| Raporlama | Ayrı dokümantasyon süreci | Tarama oturumuyla eş zamanlı çıktı |
Önemli olan, tarayıcının sahada tek başına bir cihaz olarak değil, mevcut kalite yönetim sisteminin bir girdi kaynağı olarak konumlandırılmasıdır. ISO ve ASME tabanlı tolerans değerlendirmeleri yapan ekipler için bu yaklaşım, ölçüm verisinin izlenebilirliğini artırırken operatör kaynaklı tekrar ölçümlerini de azaltır.
INSVISION gibi üreticilerin sunduğu donanımlar bu döngünün veri toplama ucunu oluşturur; asıl entegrasyon, karşılaştırma yazılımıyla kurulan veri alışverişinin düzenliliğine bağlıdır.
Uygulama öncesi doğrulama noktaları
Uygulama öncesi doğrulama noktaları
Yapılandırılmış ışık 3D tarama her geometriye ve her ölçüm görevine uygun değildir. Sahaya çıkmadan önce ekibin doğrulaması gereken üç temel sınır vardır: yüzey koşulu, parça boyutu ve tolerans beklentisi.
İlk kontrol yüzeydir. Parlak, ayna gibi yansıyan veya şeffaf yüzeyler projeksiyon desenini geri yansıtamadığı için tarama verisi gürültülü çıkar. Matlaştırıcı sprey kullanılabilir, ancak bu adım temizlik gerektiren havacılık veya medikal parçalarda ek süreç onayı ister. İkinci kontrol ölçüm hacmidir.
Küçük bir bağlantı elemanı ile büyük bir gövde paneli aynı mercek ve kamera açısıyla taranamaz; görüş alanı parçanın dış sınırlarını tek seferde kapsamalıdır.
Doğrulama tablosu:
| Kontrol noktası | Soru | Risk |
|---|---|---|
| Yüzey yansıması | Desen yüzeyden okunuyor mu? | Veri kaybı, gürültü |
| Ölçüm hacmi | Parça tek kurulumda sığıyor mu? | Dikiş hataları |
| Tolerans | GD&T isteri tarama doğruluğunun en az 3 katı mı? | Yanlış kabul/ret kararı |
Üçüncü kontrol toleranstır. ±0,05 mm istenen bir delik konumu için sistemin doğruluğu bu değerin altında olmalı, eşit değil. Aksi durumda ölçüm belirsizliği karar sınırını belirsizleştirir.
Deneyimli kalite ekipleri bu doğrulamayı ilk numune üzerinde, bilinen bir mastar bloğu veya CMM referansıyla çapraz kontrol ederek yapar. INSVISION gibi tedarikçilerin uygulama notları da bu üç başlığı aynı sırayla ele alır;
çünkü sahada karşılaşılan başarısızlıkların çoğu donanımdan değil, uygulama öncesi eksik doğrulamadan kaynaklanır.
- Endüstriyel 3D Muayene Nedir? Tüm Yüzey Muayenesi ve Sapma Analizi Endüstriyel 3D muayene, imalat sektöründe boyutsal muayene, sapma görselleştirme, kalite denetimi ve izlenebilir raporlama süreçlerini desteklemek için 3D tarama, nokta bulutu işleme ve CAD karşılaştırma teknolojilerini kullanır.
- Tersine Mühendislik Nedir? 3D Taramanın Tersine Modellemedeki Rolü Tersine mühendislik, mevcut fiziksel iş parçalarını ürün modifikasyonu, kalıp geliştirme, kalite denetimi ve eklemeli imalat süreçlerinde kullanılmak üzere düzenlenebilir CAD modellerine dönüştürmek için 3D tarama ve dijital modelleme teknolojilerini kullanır.
- Nokta Bulutu Verisi Nedir? 3D Taramada Nokta Bulutları, Örgüler ve CAD Modelleri Nokta bulutu verisi, 3D taramada önemli bir ham veri formatıdır. Nesne yüzey geometrisini tanımlayan ayrık 3D koordinat noktalarından oluşur ve denetim, tersine mühendislik, modelleme ve arşivleme işlemlerini destekler.
- 3D Tarama Doğruluğu Nedir? Doğruluk, Tekrarlanabilirlik ve Çözünürlük Açıklandı 3D tarama doğruluğu, tarama verilerinin bir nesnenin gerçek geometrisi ve boyutlarıyla ne kadar uyumlu olduğunu belirtir. Yerel doğruluk, hacimsel doğruluk, birleştirme doğruluğu, tekrarlanabilirlik ve çözünürlük üzerinden değerlendirilir.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.