

Промышленный реверс-инжиниринг — суть, принципы, ключевые критерии и границы применения
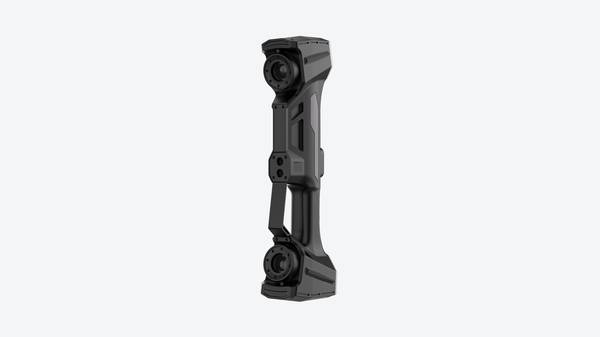
реверс-инжиниринг: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях В машиностроительном.
Производственный контекст и потребность в измерениях
В машиностроительном производстве контроль геометрии редко бывает самоцелью. Он возникает там, где цена ошибки перестает быть допустимой: на этапе запуска оснастки, при приемке ответственных партий или когда износ инструмента начинает влиять на допуски, указанные в GD&T.
Проблема в том, что традиционные средства измерения — микрометры, калибры, координатно-измерительные машины (КИМ) — хорошо справляются с номинальными поверхностями, но пасуют перед сложной органической геометрией, свободными формами и труднодоступными внутренними полостями.
Нагрузка на отдел технического контроля растет неравномерно. В начале смены оператор проверяет десять параметров, к обеду — тридцать, а к моменту переналадки линии речь идет уже о полной верификации формы.
Ручной обмер в таких условиях порождает узкое место: данные накапливаются в журналах, их сложно сопоставить с CAD-моделью, а повторяемость измерений зависит от квалификации конкретного специалиста.
Потребность формулируется просто: нужны надежные, воспроизводимые и полные данные о фактической геометрии изделия. Не отдельные точки, а цифровое облако, пригодное для сравнения с эталонной математической моделью или для последующего реверс-инжиниринга.
Именно этот запрос — на объективную цифровую картину вместо фрагментарных замеров — определяет современные требования к измерительному оборудованию в контексте Industry 4.0.
| Параметр оценки | Традиционный ручной контроль | Цифровой бесконтактный контроль |
|---|---|---|
| Полнота данных | Отдельные точки и сечения | Полное облако точек поверхности |
| Скорость на сложной геометрии | Низкая, зависит от оператора | Высокая, не зависит от формы |
| Повторяемость | Вариативна | Стабильная, документируемая |
| Пригодность для реверс-инжиниринга | Ограничена, требует ручного достроения | Нативная, облако сразу пригодно для построения CAD |
| Влияние человеческого фактора | Высокое | Минимальное |
Такой подход не отменяет классическую метрологию, а дополняет ее там, где контактные методы теряют эффективность. Для инженера-технолога это означает смену парадигмы: от ответа «деталь прошла контроль» к ответу «мы знаем, насколько именно она отклонилась и в каких зонах».
Компания INSVISION, работая в этом сегменте, ориентируется на задачи, где критична именно полнота трехмерных данных, а не скорость единичного замера.
Где традиционные измерения теряют эффективность
Традиционные средства измерений — штангенциркули, микрометры, нутромеры, координатно-измерительные машины (КИМ) — остаются базовым инструментом контроля в машиностроении. Однако их эффективность резко снижается при переходе от простых призматических деталей к изделиям со сложной геометрией.
Причин несколько, и они носят системный характер.
Ограничение 1: Сложная геометрия и свободные поверхности
Контактные методы работают по дискретным точкам. Оператор снимает показания в отдельных местах, а всё, что находится между точками, остаётся неопределённым. Для криволинейных поверхностей, лопаток, литых корпусов, пластиковых оболочек такая выборка не отражает реальную форму.
КИМ решает проблему частично — но каждая дополнительная точка увеличивает время измерения. Полное сканирование сложной поверхности на КИМ может занимать часы, а наладка программы — дни.
Ключевое ограничение: контактный щуп физически не может попасть в глубокие пазы, узкие каналы, поднутрения. Для задач реверс-инжиниринга это критично, поскольку требуется не выборочный контроль, а полная цифровая модель поверхности.
Ограничение 2: Разрывы данных между системами
Традиционный процесс контроля порождает фрагментированные данные. Геометрия снимается одним инструментом, отклонения считаются в другой программе, отчёт формируется в третьей.
| Этап традиционного контроля | Типичная проблема |
|---|---|
| Снятие размеров ручным инструментом | Значения записываются в бумажный протокол, возможны ошибки ввода |
| Программирование КИМ | Требуется CAD-модель, которой при реверс-инжиниринге нет |
| Сравнение с номиналом | Отклонения видны только в измеренных точках, форма между ними не анализируется |
| Формирование отчёта | Данные не связаны с 3D-моделью, сложно локализовать проблемную зону |
При реверс-инжиниринге разрыв ещё глубже: нет исходной CAD-модели, поэтому традиционная схема «номинал — факт — отклонение» не работает в принципе. Требуется сначала восстановить геометрию, а затем уже сравнивать.
Ограничение 3: Сжатые сроки
Скорость традиционных методов плохо масштабируется. Увеличение числа контрольных точек линейно увеличивает время измерения. В условиях, когда на реверс-инжиниринг детали отводится день или смена, контактный обмер становится узким местом.
Переналадка оснастки, калибровка щупов, написание управляющих программ — всё это подготовительные операции, не дающие измерительной информации.
Практика западных производств (автомобильные OEM, аэрокосмический MRO) показывает: задачи реверс-инжиниринга всё чаще решаются бесконтактными оптическими методами, которые закрывают все три ограничения одновременно — сплошное покрытие поверхности, единый цифровой массив данных, высокая скорость съёмки.
Компания INSVISION работает именно в этой нише, предлагая оборудование для тех случаев, когда традиционный инструмент перестаёт давать достаточную плотность и достоверность данных.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
В производственном цикле реверс-инжиниринг редко существует как изолированная операция. Чаще он встроен в цепочку, где за сканированием следуют сравнение с эталоном, проверка допусков и выпуск отчетной документации.
Понимание этой последовательности помогает отделить реальную пользу технологии от маркетинговых обещаний.
Типовой цикл выглядит так: объект сканируется, полученное облако точек преобразуется в полигональную сетку, затем сетка либо сравнивается с CAD-моделью, либо сама становится основой для новой CAD-геометрии.
В случае с физическим эталоном, когда чертежей нет, отсканированная деталь выполняет роль номинала — именно от нее строятся допуски для последующей партии.
Ключевой момент — связка «сканирование → сравнение → отчет». Без нее данные остаются просто геометрией. Сравнение выявляет отклонения по GD&T-параметрам: плоскостность, цилиндричность, позиционные допуски. Отчет фиксирует результаты для приемки или доработки.
| Этап | Что происходит | Типичный результат |
|---|---|---|
| Сканирование | Получение облака точек с поверхности | STL/PLY-сетка |
| Сравнение | Наложение сетки на CAD-номинал | Цветовая карта отклонений |
| Проверка | Анализ по заданным GD&T-допускам | Таблица соответствия |
| Отчетность | Формирование протокола измерений | PDF/CSV для QMS |
В контексте Industry 4.0 эта цепочка все чаще автоматизируется: сканирование выполняется на линии, сравнение — в фоне, а отчет уходит в MES-систему без участия оператора. Для западных предприятий, работающих по ISO 9001 или AS9100, такая прослеживаемость становится обязательным требованием, а не опцией.
Оборудование INSVISION встраивается в этот цикл на этапе получения первичных данных, оставляя задачи сравнения и отчетности специализированному ПО. Такой подход соответствует принципу разделения функций, принятому в современной метрологии.
Что проверить перед внедрением
Реверс-инжиниринг оправдан не для каждой задачи. Перед стартом проекта инженеру стоит убедиться, что выбранный сценарий соответствует возможностям технологии.
Наиболее устойчивые сценарии — восстановление утраченной конструкторской документации, модернизация оснастки, контроль износа сложных поверхностей и цифровое архивирование уникальных деталей. В этих случаях полученная полигональная модель или CAD-поверхность сразу включается в производственный контур.
Проверка на площадке сводится к нескольким пунктам, которые влияют на качество данных:
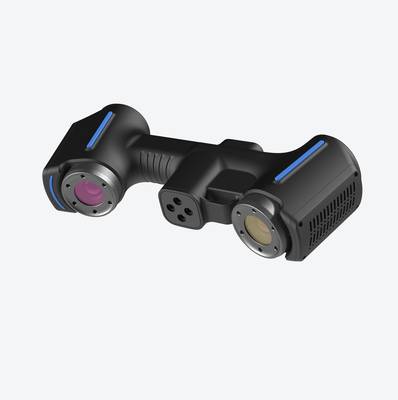
| Параметр проверки | Что оценивать | Типичная ошибка |
|---|---|---|
| Подготовка поверхности | Блики, прозрачность, тёмный цвет | Сканирование без матирующего спрея |
| Геометрия детали | Глубокие пазы, рёбра, скрытые полости | Ожидание полной модели без разборки узла |
| Допуски | Требуемая точность против паспортной | Использование ручного инструмента для микронных допусков |
| Реперные точки | Стабильность маркеров при повороте | Смещение детали между проходами |
Отдельно проверяется совместимость выходных данных с CAD-пакетом заказчика. Для аэрокосмических и медицинских задач важна прослеживаемость измерений. Если эти критерии не подтверждены, внедрение стоит отложить или ограничить пилотной зоной.
- Что такое промышленная 3D-инспекция? Полноповерхностная проверка и анализ отклонений Промышленная 3D-инспекция использует 3D-сканирование, обработку облаков точек и сравнение с CAD-моделями для размерного контроля, визуализации отклонений, проверки качества и формирования отслеживаемых отчетов на производстве.
- Что такое обратное проектирование? Роль 3D-сканирования в обратном моделировании Обратное проектирование использует 3D-сканирование и цифровое моделирование для преобразования существующих физических заготовок в редактируемые CAD-модели для модификации продукции, разработки пресс-форм, контроля качества и аддитивного производства.
- Что такое облако точек? Облака точек, полигональные сетки и модели CAD в 3D-сканировании Данные облака точек — важный формат исходных данных в 3D-сканировании. Они состоят из дискретных 3D-точек с координатами, описывающих геометрию поверхности объекта, и используются для контроля качества, обратного инжиниринга, моделирования и архивирования.
- Что такое точность 3D-сканирования? Объяснение точности, повторяемости и разрешения Точность 3D-сканирования характеризует степень соответствия данных сканирования реальной геометрии и размерам сканируемого объекта. Она оценивается по локальной точности, объемной точности, точности сшивки, повторяемости и разрешению.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.